


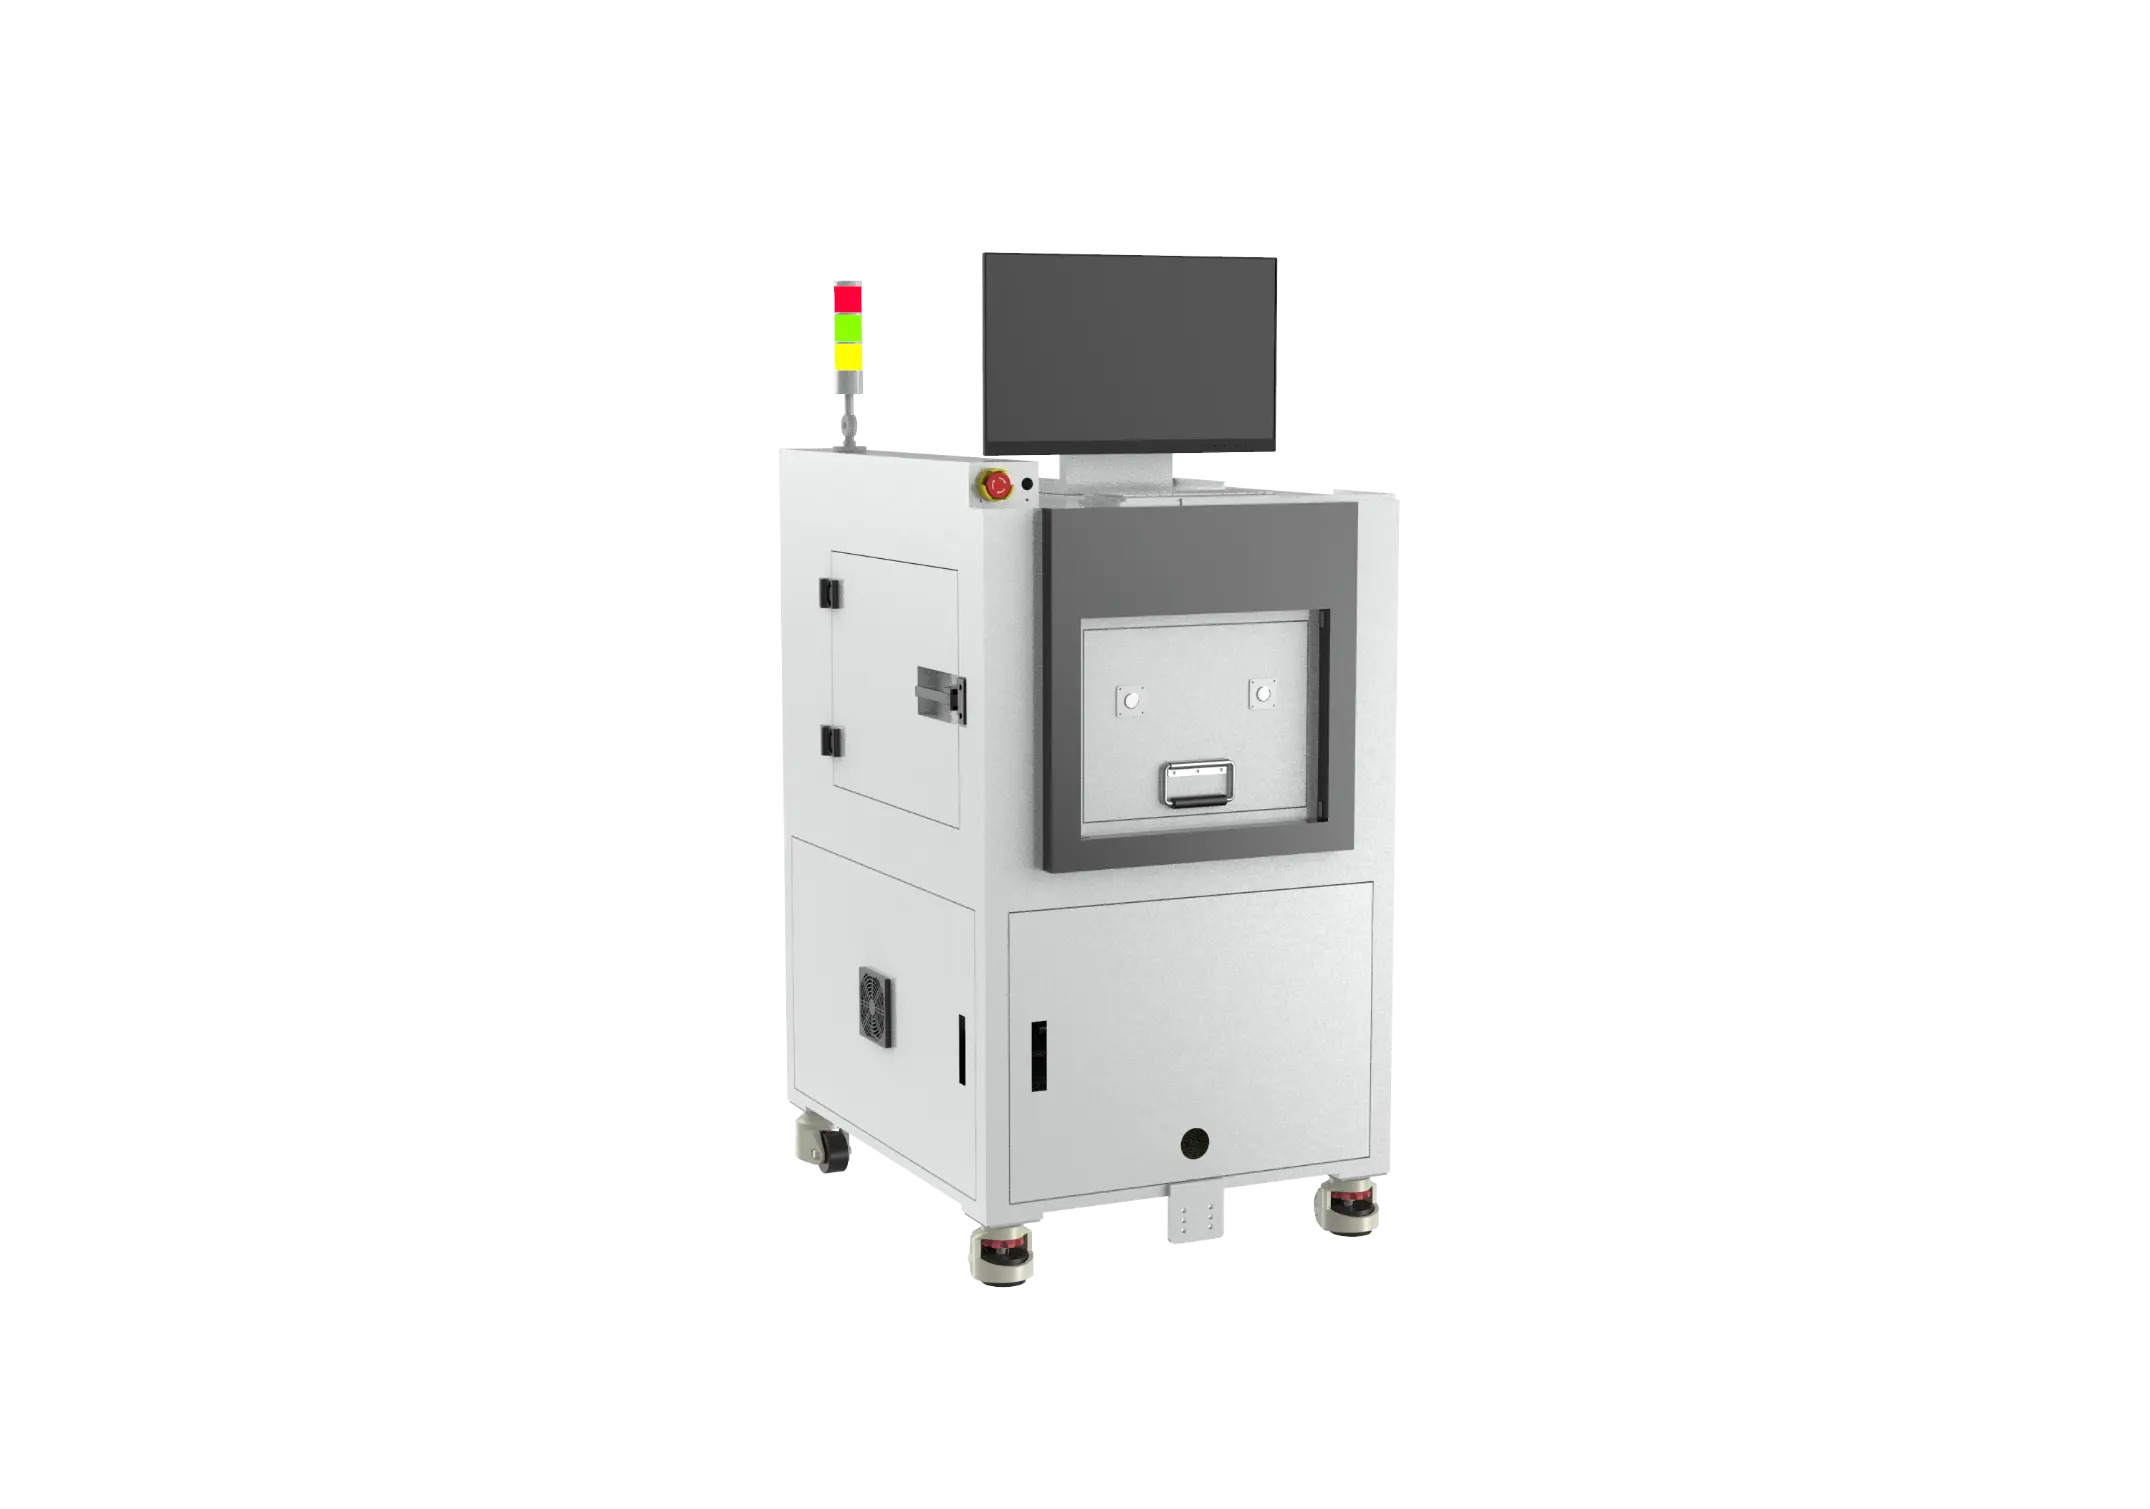
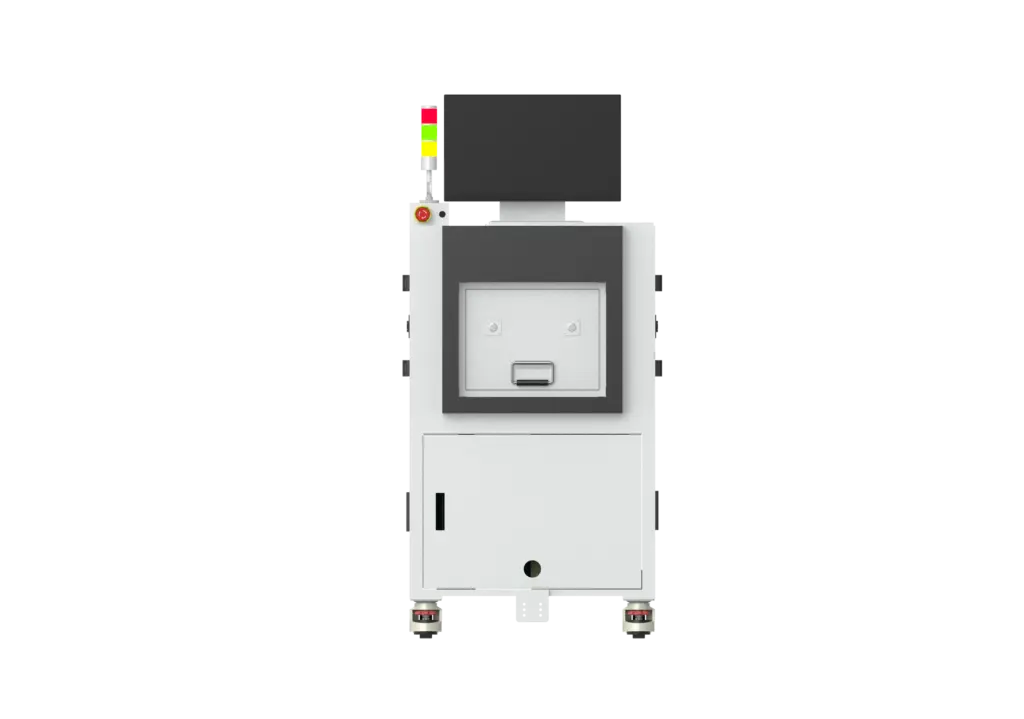
CRYSOUNDのPCBAテストソリューションは、1対8の並列アーキテクチャ内でRFおよびオーディオ性能検証を統合し、電気特性、RF、オーディオ、および電源テストを同期して実行できるようにします. この統合プラットフォームにより、TWS、スマートスピーカー、ウェアラブル向けのPCBAテスト効率と適応性が向上し、システム統合を簡素化しながら、コスト効率に優れた大規模生産を実現します.
業界のペインポイント:マルチカテゴリ生産における従来型PCBAテストの課題
スマートハードウェア製品の多様化と短い開発サイクルが進むなか、従来の自動テスト装置の制約が、特にクロスカテゴリ生産の現場で、ますます顕在化しています:
- スペース効率の低さ:従来のテスターは、通常、単一製品カテゴリ向けにカスタマイズされています. スマートスピーカーの電源テスト、スマートグラスの低消費電力テスト、イヤホンのRFテストなどには、それぞれ専用装置が必要になることが多く、その結果、工場床面積の過剰な占有と、高コストな設備増設につながります.
- 人件費の高さ:単板テストシステムでは、キャリブレーションや監視のために専任オペレーターを配置する必要があります. 装置ごとに操作ロジックが異なるため教育コストが増大し、生産ピーク時には臨時要員への依存度が高まり、人件費が生産量に比例して増加してしまいます.
- 生産効率の低さ:テストプロセスの多くがシリアルで実行されています. パネル化基板は複数ステーション間を搬送する必要があり、スマートスピーカー向けのマルチチャネルオーディオテストのような特殊工程が加わることで、サイクルタイムがさらに延び、納期対応が困難になります.
これらの要因により、最終的には、「生産量を増やすほどコストも増え、製品が変わるたびにラインが止まる」という運用ジレンマに陥り、変化への追従力と利益成長が制約されます.
コア優位性:マルチシナリオ対応の統合ソリューション
成熟した技術アーキテクチャと豊富な業界経験を基盤に、CRYSOUNDのパネル化PCBAテストソリューションは、従来の「単一機能・単一アプリケーション」設計思想を捨て去りました. その代わりに、実際のマルチカテゴリ生産ニーズに対応し、テスト効率とコストコントロールの両立を図っています.
フル統合設計で50%超のスペース最適化を実現
本ソリューションは、電気特性評価、RF検証、オーディオ検査、電源安定性テストといった主要なテスト機能を単一システムに統合し、ワンストップのテストフローを構築します:
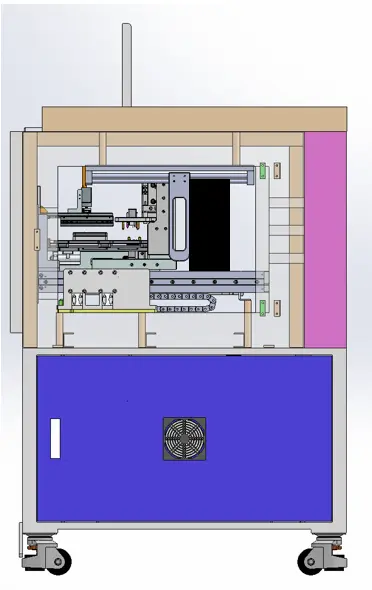
- スマートスピーカー用途:マルチチャネルオーディオテストと高電力安定性モジュールを一体化することで、独立した無響室や電源検証用ベンチの多くを不要にします. システムの設置面積はわずか25 m²で、従来の分散レイアウトと比べて58%のスペース削減を実現します.
- スマートグラス用途:コンパクトなPCBAフォームファクタ向けに設計されており、高精度な低消費電流測定と近距離RF検証に注力することで、多ステーション搬送に起因する損傷リスクを低減します.
- TWS/OWSイヤホン用途:RF・オーディオ・電流パラメータの各種テストを単一ステーション内で完結させます. 8チャネル並列テストアーキテクチャにより、パネル化基板の効率的なテストサイクルをサポートします.
機能統合によって、単一システムで3~4台分の従来型専用テスターを代替でき、工場スペースの有効活用を大きく高めるとともに、柔軟な能力増強を可能にします.
インテリジェントな運用・保守:人件費を約60%削減
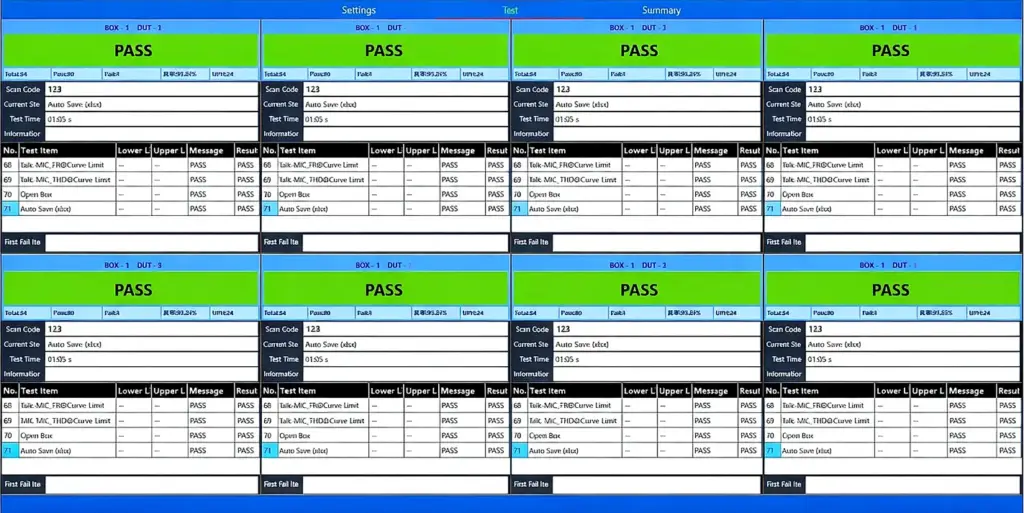
標準化されたユーザーインターフェースにより、本ソリューションは半無人でのテスト運用をサポートします:
- プロセスの自動制御:手動でのワーク投入後、システムはバーコード登録、複数モジュールの同期テスト、リアルタイムなデータアップロードを自動で完了します. 異常発生時には段階的なアラーム機構が作動し、常時監視要員を配置する必要がありません.
- 統一されたオペレーティングロジック:すべてのシステムが標準化されたヒューマンマシンインターフェースを採用しています. オペレーターは一度のトレーニングでマルチカテゴリのテストを扱えるようになり、教育コストと操作ミスを大幅に削減できます.
- 保守効率の向上:技術者1人で4台のシステムを同時に管理でき、従来の「1人で2台」という体制と比べて、労働効率を200%向上させます.
並列テストアーキテクチャ:生産スループットを大幅に向上
シリアルテストのボトルネックを打破するマルチチャネル並列テスト設計により、異なるテストモジュールを同時に稼働させることができ、パネル化基板のテストサイクルを大幅に短縮します:
- スマートスピーカー:マルチチャネルオーディオおよびRFの並列テストにより、スループットは約150枚/時から300枚/時以上へと向上します.
- TWS/OWSイヤホン:8チャネル並列構成により、400枚/時超の安定したスループットを達成し、従来の単チャネルシステムと比較しておよそ150%の効率向上を実現します.
このアプローチにより、「設備を追加して能力を増やす」という発想から脱却し、コスト効率を最適化しながらピークオーダー需要に対応できるようになります.
標準化された技術保証:高精度と高信頼性
すべてのコアテストモジュールは厳格なキャリブレーションと検証を経ており、業界で認められた各種標準に適合しています:
- RFテストモジュール、MBT電気性能モジュール、オーディオ・ループバックのクローズドループテストユニットを搭載し、Qualcomm、BES、JieLi など主流チップセットの高精度テストに対応します.
- テスト精度は、IPC-A-610 PCBA許容基準に準拠しています. RFシールド性能は700 MHz~6 GHzの範囲で70 dB以上を達成し、オーディオ歪率は<100 Hz~10 kHzの範囲で1.5%未満、電気測定精度はフルスケール±0.5%以内に制御されています.
- テストデータは複数フォーマットで保存でき、テスト前後のフルトレーサビリティを実現するとともに、ISO 9001品質マネジメントシステムの要求を満たします.
コスト優位性:複数指標で定量化された効果
CRYSOUNDソリューションは、設備調達、運用、品質管理の各面で持続的なコスト優位性をもたらします:
- 設備投資:統合設計により専用テスターの台数を削減でき、マルチカテゴリ生産における初期設備投資を30%超削減します.
- 運用コスト:スペース利用の最適化と人員削減により、賃料および人件費を抑制し、1システムあたり年間RMB 150,000~300,000のコスト削減を実現します.
- 品質コスト:統合テストにより、パネル搬送時の取り扱いによる損傷を最小化します. スマートグラス向けなどの軽量基板では、損傷率が30%低減し、精密なテストとデータトレーサビリティによって不良率を2%未満に抑え、従来ラインと比べて40%超の不良削減を達成します.
ケーススタディ:マルチカテゴリ生産における効率アップグレード
以下のケースは、実在顧客の生産データを匿名化したものであり、実際の導入効果を示しています:
ケース1:中規模TWSイヤホンODM(月産500,000台)
- 導入前の課題:800 m²の工場内に従来型テストラインを複数展開し、それぞれに複数名のオペレーターが必要でした. 単一ラインあたりのスループットは約200枚/時にとどまり、繁忙期には納期面で大きなプレッシャーとなっていました.
- 導入後の結果:従来ラインをCRYSOUNDテストライン2本へと集約し、200 m²のスペースを新たな用途に活用できるようになりました. 各ラインに必要なオペレーター数は1.5名にまで削減され、人件費を月あたりRMB 45,000削減しました. ラインあたりのスループットは400枚/時に向上し、月間総生産能力は1,000,000台へと倍増、リードタイムも15日から10日に短縮されました.
- コアバリュー:スペース利用率は25%向上し、人件費は37.5%削減、能力は24%増加しました.
ケース2:スマートスピーカーブランド工場(月産150,000台)
- 導入前の課題:マルチチャネルオーディオテストとRFテストが別々のステーションに分かれており、合計60 m²を占有していました. 高電力テストにおける不良率は1.2%に達しており、その主因は搬送中の基板損傷でした.
- 導入後の結果:統合システムの設置面積は25 m²に抑えられ、生産スペースを35 m²削減できました. マルチステーション間の搬送をなくしたことで、取り扱い起因の不良率は0.5%まで低下し、月あたり約1,000台分の損失を防止しています.
- コアバリュー:スペース使用量は50%削減され、段取り替え効率は25%向上、搬送起因の不良率は31.8%低減しました.
本ソリューションは現在、10社超の工場・30本超の生産ラインで安定稼働しています.
従来型自動テスト装置との主な違い
| 比較項目 | 従来型自動化設備 | CRYSOUND統合テストソリューション |
機能適応性 | 単一カテゴリごとのカスタマイズで、クロスカテゴリ生産には複数システムが必要 | イヤホン、スピーカー、グラスをカバーするマルチシナリオ統合テスト |
段取り替え効率 | 標準化プロセスがなく、ライン停止時間は最大32時間におよぶ | パラメータ設定による切り替えで、停止時間を4時間まで短縮 |
スペース利用率 | 単機能装置が分散配置され、レイアウト効率が低い | 統合設計により50%超のスペースを削減 |
| 初期投資 | 複数装置の購入が必要なため初期投資が高い | 機能統合により30%超の投資削減 |
CRYSOUNDは、従来の「機能ドリブンな装置」モデルから「生産ドリブンなシステム」アプローチへと転換し、「生産を装置に合わせる」から「生産に合わせて装置を設計する」体制へのシフトを実現します.
品質と効率に「確かさ」をもたらすCRYSOUNDパネル化PCBAテストを選ぶ理由
スマートウェアラブルおよびコンシューマーエレクトロニクス市場で競争が激化するなか、品質の一貫性と納期スピードが勝敗を分ける重要な要素になっています. CRYSOUND 1対8 PCBA総合テストシステムは、単なる装置ではなく、生産ライン競争力を高めるための包括的なソリューションです.
すべての出荷PCBAに対して、無線性能の信頼性、電力消費の最適化、組み込みの安全性検証を確実に行うことで、CRYSOUNDは大規模生産であっても、メーカーが製品品質を完全に「見える化」し、自信を持ってコントロールできる状態を支援します.
PCBAテストの詳細や、お客様の工程・検査目標(たとえばブレード工程など)についてご相談されたい場合は、以下の「Get in touch」フォームからご連絡ください. 弊社チームが、お客様の生産条件に合わせた推奨設定およびオンサイトでのワークフローをご提案いたします.


