


La solution de test PCBA de CRYSOUND intègre la validation des performances RF et audio dans une architecture parallèle 1‑à‑8, permettant des tests synchronisés électriques, RF, audio et de puissance. Cette plate‑forme unifiée améliore l'efficacité et l'adaptabilité des tests PCBA pour les TWS, les enceintes intelligentes et les objets connectés, tout en favorisant une production de haut volume rentable grâce à une intégration rationalisée.
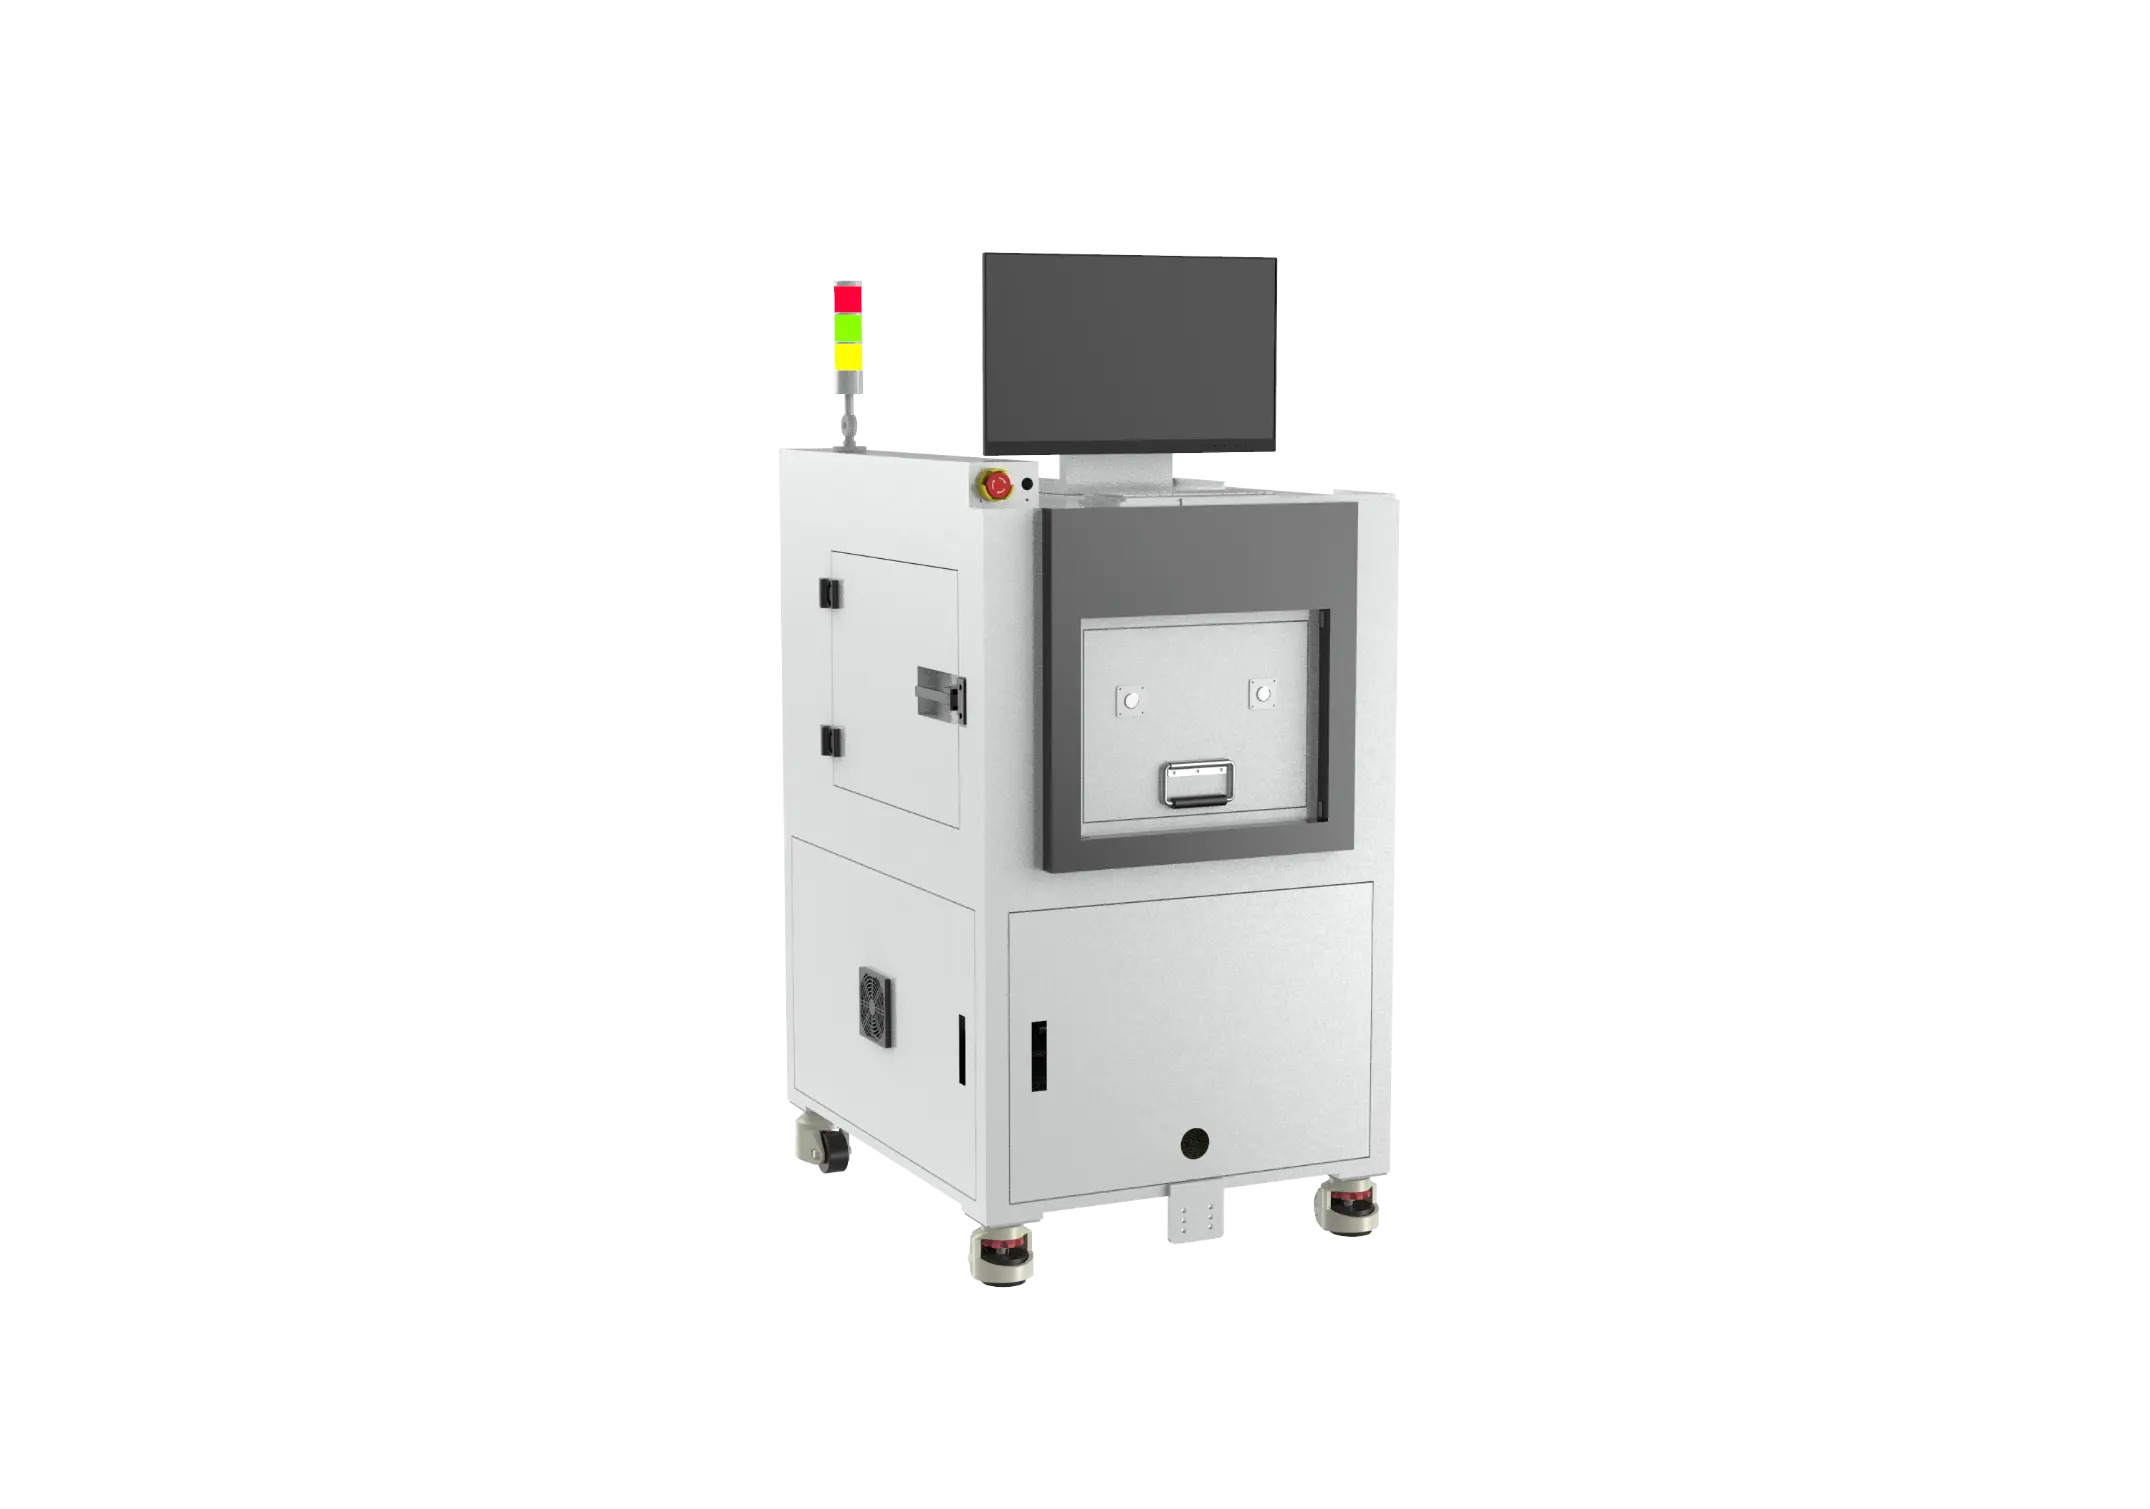
Points douloureux de l'industrie : défis du test PCBA traditionnel dans une production multi‑catégorie
À mesure que les produits de matériel intelligent se diversifient et que les cycles d'itération se raccourcissent, les équipements de test automatisés traditionnels révèlent de plus en plus leurs limites - en particulier dans les scénarios de production inter‑catégories :
- Faible taux d'utilisation de l'espace : les testeurs traditionnels sont généralement personnalisés pour une seule catégorie de produits. Les tests de puissance pour les enceintes intelligentes, les tests de faible consommation pour les lunettes intelligentes et les tests RF pour les écouteurs nécessitent souvent des équipements dédiés distincts, ce qui entraîne une utilisation excessive de la surface au sol et des coûts d'extension élevés.
- Coûts de main‑d'œuvre élevés : les systèmes de test par carte unique nécessitent des opérateurs dédiés pour la calibration et la supervision. Les logiques de fonctionnement différentes selon les appareils augmentent les coûts de formation, tandis que les périodes de forte production reposent souvent sur du personnel temporaire, ce qui fait évoluer les coûts de main‑d'œuvre directement avec le volume de sortie.
- Faible efficacité de production : les processus de test sont en grande partie séquentiels. Les cartes en panneaux doivent être transférées entre plusieurs stations, et des procédures spéciales - telles que les tests audio multicanaux pour les enceintes intelligentes - allongent encore les temps de cycle, rendant difficile le respect des exigences de livraison.
Ces problèmes enferment finalement les fabricants dans un dilemme opérationnel où « plus de débit signifie plus de coûts, et les changements de produits signifient des arrêts de ligne », ce qui limite la réactivité et la croissance des bénéfices.
Avantages clés : une solution intégrée pour des applications multi‑scénarios
S'appuyant sur une architecture technique mature et une vaste expérience sectorielle, la solution de test PCBA en panneaux de CRYSOUND abandonne la philosophie de conception traditionnelle « fonction unique, application unique ». Elle répond plutôt aux besoins réels de production multi‑catégories afin d'optimiser à la fois l'efficacité des tests et le contrôle des coûts.
Conception entièrement intégrée avec plus de 50 % d'optimisation de l'espace
La solution intègre les fonctions de test clés - notamment les performances électriques, la validation RF, l'inspection audio et les tests de stabilité de puissance - dans un système unique, formant un flux de test tout‑en‑un :
- Applications pour enceintes intelligentes : des modules intégrés de test audio multicanal et de stabilité à haute puissance éliminent le besoin de chambres acoustiques distinctes et de bancs de validation de puissance. Le système n'occupe que 25 m², ce qui permet d'économiser 58 % d'espace par rapport aux implantations distribuées traditionnelles.
- Applications pour lunettes intelligentes : conçu pour des formats PCBA compacts, le système met l'accent sur la mesure précise de courant en faible puissance et la validation RF à courte portée, réduisant les risques de dommages causés par les transferts multi‑stations.
- Applications pour écouteurs TWS/OWS : les tests des paramètres RF, audio et de courant sont effectués dans une seule station. L'architecture de test parallèle à 8 canaux prend en charge des cycles de test en panneaux très efficaces.
Grâce à cette intégration fonctionnelle, un seul système peut remplacer 3 à 4 testeurs dédiés traditionnels, ce qui améliore significativement l'utilisation de l'espace atelier et permet une expansion de capacité flexible.
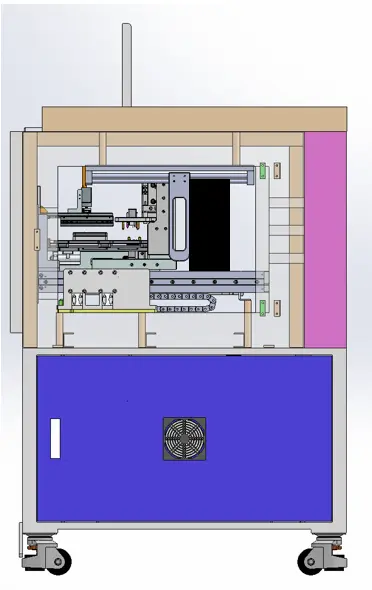
Exploitation et maintenance intelligentes : environ 60 % de réduction des coûts de main‑d'œuvre
Avec une interface utilisateur standardisée, la solution prend en charge des opérations de test semi‑autonomes :
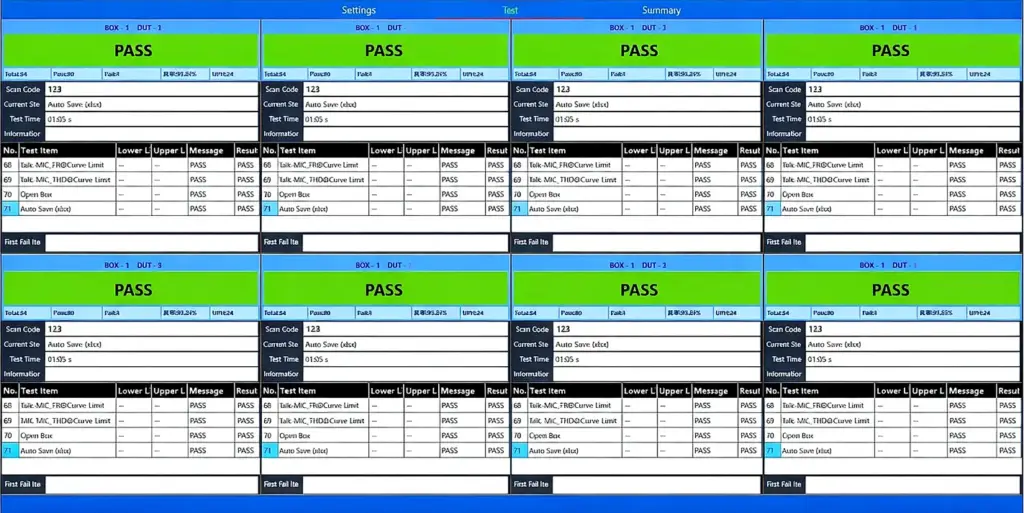
- Pilotage automatisé du processus : après le chargement manuel, le système effectue automatiquement l'enregistrement des codes‑barres, les tests synchronisés multi‑modules et le téléversement des données en temps réel. Les conditions anormales déclenchent des mécanismes d'alarme hiérarchisés sans nécessiter de supervision à plein temps.
- Logique de fonctionnement unifiée : tous les systèmes utilisent une interface homme‑machine standardisée. Les opérateurs peuvent gérer des tests multi‑catégories après une seule session de formation, ce qui réduit fortement les coûts de formation et les erreurs d'exploitation.
- Efficacité de maintenance améliorée : un technicien peut gérer quatre systèmes simultanément, contre un ratio traditionnel d'un opérateur pour deux machines - soit une augmentation de 200 % de l'efficacité de la main‑d'œuvre.
Architecture de test parallèle : doublement du débit de production
En dépassant le goulot d'étranglement des tests séquentiels, la conception de test parallèle multicanal permet à différents modules de test de fonctionner simultanément, réduisant considérablement les cycles de test des cartes en panneaux :
- Enceintes intelligentes : les tests audio multicanaux et RF en parallèle augmentent le débit d'environ 150 cartes/heure à 300 cartes/heure ou plus.
- Écouteurs TWS/OWS : la configuration parallèle à 8 canaux atteint un débit stable de plus de 400 cartes/heure, soit une amélioration d'efficacité d'environ 150 % par rapport aux systèmes traditionnels à canal unique.
Cette approche élimine le besoin de « rajouter des machines pour augmenter la capacité », permettant aux fabricants de répondre aux pics de commandes tout en optimisant l'efficacité des coûts.
Garantie technique standardisée : précision et fiabilité
Tous les modules de test principaux font l'objet d'une calibration et d'une validation strictes, conformes aux normes industrielles reconnues :
- Équipé de modules de test RF, de modules de performances électriques MBT et d'unités de test en boucle fermée audio loopback, il prend en charge les tests précis des jeux de puces grand public de Qualcomm, BES, JieLi et d'autres fournisseurs.
- La précision des tests est conforme aux normes IPC‑A‑610 d'acceptabilité des PCBA. L'efficacité de blindage RF atteint ≥ 70 dB entre 700 MHz et 6 GHz, la distorsion audio reste <1,5 % entre 100 Hz et 10 kHz, et la précision des mesures électriques est maîtrisée dans une plage de ± 0,5 % de l'échelle complète.
- Les données de test peuvent être stockées dans plusieurs formats, permettant une traçabilité complète des étapes de pré‑test à post‑test et répondant aux exigences de la norme ISO 9001 de système de gestion de la qualité.
Avantages en matière de coûts : des résultats quantifiés selon plusieurs dimensions
La solution CRYSOUND offre des avantages de coûts durables en matière d'achat d'équipements, d'exploitation et de contrôle qualité :
- Investissement en équipements : la conception intégrée réduit le nombre de testeurs dédiés nécessaires, diminuant de plus de 30 % l'investissement initial en équipements pour la production multi‑catégories.
- Coûts opérationnels : une meilleure utilisation de l'espace et une réduction des besoins en personnel font baisser les dépenses de location et de main‑d'œuvre, pour une économie annuelle de 150 000 à 300 000 RMB par système.
- Coûts de qualité : les tests intégrés minimisent les dommages de manipulation lors des transferts de panneaux. Pour les cartes légères, comme celles utilisées dans les lunettes intelligentes, les taux de dommages diminuent de 30 %, tandis que des tests précis et une traçabilité des données maintiennent les taux de défauts en dessous de 2 %, soit une réduction de plus de 40 % par rapport aux approches traditionnelles.
Études de cas : gains d'efficacité dans la production multi‑catégories
Les cas suivants sont basés sur des données de production anonymisées de clients réels et illustrent les résultats effectifs des déploiements :
Cas 1 : ODM d'écouteurs TWS de taille moyenne (volume mensuel : 500 000 unités)
- Défis initiaux : quatre lignes de test traditionnelles déployées dans un atelier de 800 m², chacune nécessitant quatre opérateurs. Le débit par ligne était d'environ 200 cartes/heure, créant une pression sur les livraisons pendant les saisons de pointe.
- Résultats après mise en œuvre : les quatre lignes traditionnelles ont été regroupées en deux lignes de test CRYSOUND, libérant 200 m² d'espace pour l'expansion. Chaque ligne ne nécessitait plus que 1,5 opérateur, ce qui a permis d'économiser 45 000 RMB par mois en coûts de main‑d'œuvre. Le débit par ligne est passé à 400 cartes/heure, doublant la capacité mensuelle totale à 1 million d'unités, tandis que les cycles de livraison sont passés de 15 jours à 10 jours.
- Valeur clé : l'utilisation de l'espace s'est améliorée de 25 %, les coûts de main‑d'œuvre ont diminué de 37,5 % et la capacité a augmenté de 24 %.
Cas 2 : usine de marque d'enceintes intelligentes (volume mensuel : 150 000 unités)
- Défis initiaux : les tests audio multicanaux et les tests RF étaient séparés en deux stations, occupant 60 m². Les taux de défaut des tests à haute puissance atteignaient 1,2 %, principalement en raison de dommages aux cartes lors des transferts.
- Résultats après mise en œuvre : le système intégré n'occupait plus que 25 m², économisant 35 m² d'espace de production. L'élimination des transferts multi‑stations a réduit les taux de défaut liés à la manipulation à 0,5 %, évitant la perte d'environ 1 000 unités par mois.
- Valeur clé : l'utilisation de l'espace a diminué de 50 %, l'efficacité des changements de série s'est améliorée de 25 % et les taux de défaut liés aux transferts ont baissé de 31,8 %.
La solution fonctionne désormais de manière stable dans plus de 10 usines et plus de 30 lignes de production.
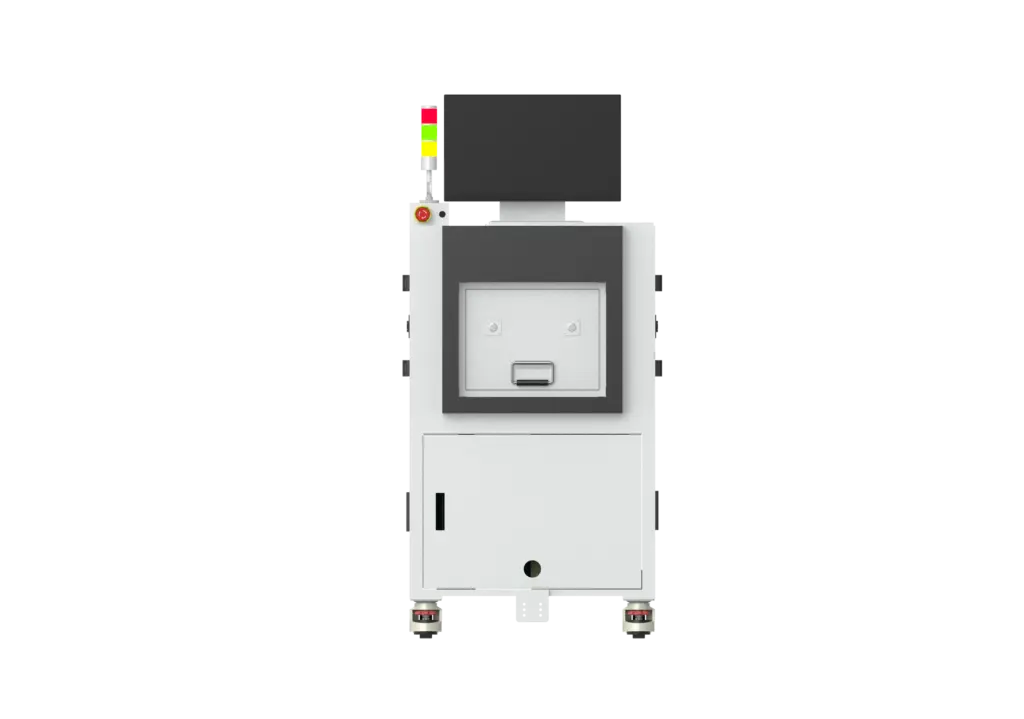
Différences clés par rapport aux équipements de test automatisés traditionnels
| Dimension de comparaison | Équipements automatisés traditionnels | Solution CRYSOUND de test intégré |
Adaptabilité fonctionnelle | Personnalisation par catégorie unique ; plusieurs systèmes nécessaires pour la production inter‑catégories | Tests intégrés multi‑scénarios couvrant les écouteurs, enceintes et lunettes |
Efficacité des changements de série | Aucun processus standardisé ; arrêts de ligne pouvant atteindre 32 heures | Configuration paramétrée ; temps d'arrêt réduit à 4 heures |
Utilisation de l'espace | Implantations dispersées à fonction unique avec une faible efficacité | Conception intégrée économisant plus de 50 % d'espace |
| Investissement initial | Élevé en raison de l'achat de multiples équipements | Plus de 30 % d'économies grâce à l'intégration |
CRYSOUND remplace le modèle traditionnel « d'équipements pilotés par la fonction » par une approche de « système piloté par la production », permettant de passer d'une logique « adapter la production aux équipements » à « concevoir les équipements en fonction de la production ».
Choisissez le test PCBA en panneaux CRYSOUND pour une qualité et une efficacité maîtrisées
À mesure que la concurrence s'intensifie sur les marchés des objets connectés et de l'électronique grand public, la cohérence de la qualité et la vitesse de livraison deviennent des facteurs décisifs. Le système de test PCBA complet 1‑à‑8 de CRYSOUND est plus qu'un simple équipement : c'est une solution globale pour renforcer la compétitivité de vos lignes de production.
En garantissant des performances sans fil fiables, une consommation d'énergie optimisée et une validation de sécurité intégrée pour chaque PCBA quittant l'usine, CRYSOUND aide les fabricants à conserver une confiance et un contrôle totaux sur la qualité des produits, même à des volumes de production massifs.
Si vous souhaitez en savoir plus sur le test PCBA - ou discuter de votre processus de façonnage et de vos objectifs d'inspection - veuillez utiliser le formulaire « Contactez‑nous » ci‑dessous. Notre équipe peut partager des réglages recommandés et un flux de travail sur site adapté à vos conditions de production.


