


音響パワー測定は、機器から放射される総音響エネルギーを定量化するために用いられ、音響パワーレベル Lw が主要な指標となります. 特定地点でどれだけ大きく聞こえるかだけを示す音圧レベルとは異なり、音響パワーは、拠点、試験機関、生産ロットが異なっても比較可能な騒音ベンチマークや適合宣言により適しています. 本記事では、まず音圧・音響インテンシティ・音響パワーの関係から出発し、産業界で音響パワーが用いられる理由を説明したうえで、ISO 3744、ISO 3745、ISO 3746、ISO 9614 を含む主な音圧法および音響インテンシティ法の規格を、実務的な実装ポイントとともに概説します.
1. 産業界に音響パワーが必要とされる理由
音響パワー測定について述べる前に、音圧、音響インテンシティ、および音響パワーの基本概念を理解しておくことが重要です. この部分については、以下のブログ記事を参照してください.
製品騒音の評価において、試験結果を拠点や組織、生産ロットをまたいで比較する必要がある場合、音圧レベルだけでは十分ではありません. 音圧レベルは、空間内の特定位置における実効音圧を表し、測定距離、設置条件、背景騒音などの要因によって測定値が影響を受けます. 音圧、音響インテンシティおよび音響パワーの基本概念については、以下のリンク先の内容を参照してください.
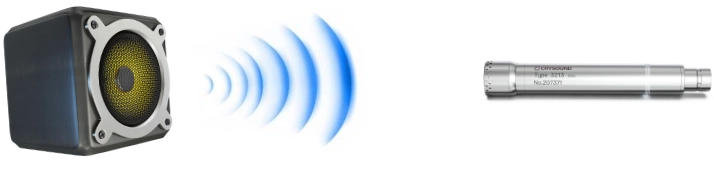
図1に示すように、マイクロホンで測定された音圧レベルは、音源からの距離によって必然的に変化します. 指向性の強い音源では、マイクロホンが音源の正面を向いている場合と背面側で測定した場合とで、測定結果に大きな差が生じることもあります.
音響パワーは、音源が単位時間当たりに放射する音響エネルギーの大きさを表します. 原理的には、これは音源に固有な放射特性です. 定義上、音響パワーは点で定義される量ではなく、包絡面上のエネルギー流を積分することで求められます. 点での測定量を面に基づく量へ変換することで、局所的な変動や偶然的な測定点、および反射による空間的不均一性の影響を大幅に低減できます. 同時に、標準化された測定面、マイクロホン位置、環境条件および補正方法によって、音響パワー測定は音源の真の騒音放射レベルを表現できるようになります.
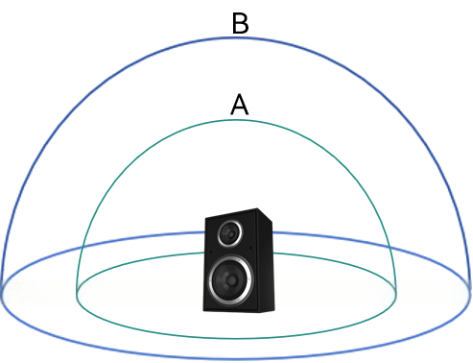
図2に示すように、音響パワー測定規格で規定されている計算式によれば、A サイズのフレームを使用すると、包絡測定面積は B サイズのフレームより小さくなりますが、それに対応して測定される音圧レベルは高くなります. これら2つの要因は計算上互いに打ち消し合うため、全体の音響パワーレベルは不変であるはずです.
2. 音響パワー測定システム
1960年代には、機器の騒音評価を行う際に、エンジニアは一般に騒音計を用いて音圧レベルを測定していました. しかし、同じ機械であっても部屋や測定距離が変わると値が変動してしまうため、産業界は音響パワー測定へと移行していきました. 音響パワーの決定に関する国際標準化は比較的早い段階から始まっており、その一例が ISO 495:1966 です.この規格では、機械の設置および運転条件、使用すべき音響量、および自由音場室や残響室などの典型的な環境における測定データから音響パワーを導出する方法が規定されていました. その後の ISO 3740、ISO 3744、ISO 3745 などの音響パワー規格では、「以前の ISO 495:1966」などの注記がしばしば見られ、この初期の枠組みを継承しつつ洗練させてきたことが示されています.
2.1 音圧法による音響パワー測定
2.1.1 試験方法の発展
1970年代になると、音響パワー測定に対する産業界の要求はさらに厳しくなり、それまでの音響パワー測定方法では必要な精度を満たせなくなりました. その結果として、残響室音圧法と無響/半無響室音圧法という2つの主なルートが生まれました.
- 残響室におけるエンジニアリング方法:この方法も残響室内で音響パワーを決定するもので、ISO 3743 に規定されています. ISO 3741 と比べると、同じ原理を用いたエンジニアリンググレードの実装です. 小型で可搬性のある音源を対象としており、使い勝手と効率を高めるために、硬質壁試験室における比較方法(ISO 3743-1)と残響試験室方法(ISO 3743-2)に分かれています.
- 残響室における精密方法:音源を残響試験室内に設置し、多重反射によって音場を拡散場に近づける方法です. 所定の測定位置で空間的に平均した音圧レベルを取得し、それを部屋の吸音特性と組み合わせることで、音響パワーレベルを逆算します. これにより、平均音圧と音響パワーの間に安定した関係が確立されます. ISO 3741 の初版は 1975 年に発行されました. その後改訂を重ね、第4版が 2010 年に発行され、残響試験室における精密グレードの音圧法測定を標準化しました.
- 無響室または半無響室における精密方法:この方法では、室内に厳しい音響特性を要求し、反射を十分に低いレベルまで抑えることで、音圧から音響パワーを導出します. ISO 3745 は、この方法を 1977 年に標準化しました. その後複数回の改訂を経て ISO 3745:2012 に発展し、現在も維持管理が続けられています.
- 無響室または半無響室における概略/エンジニアリング方法:実務上、精密方法は比較的コストが高くなります. そこで 1979 年に導入された調査(サーベイ)方法である ISO 3746 では、より緩やかなサイト条件を認め、包絡測定面上での音圧測定によってサーベイグレードの結果を得ることが可能になりました. 1981 年には、ISO 3744 によってエンジニアリング方法が導入され、折衷案として半自由音場が採用されました. 完全に反射のない環境を要求する代わりに、標準化された測定面、マイクロホン配置および環境補正によって誤差をエンジニアリンググレードの範囲内に抑えます.
- 現場比較方法:多くのサイトは自由音場条件も理想的な拡散場条件も満たしませんが、それでも設置現場で音響パワーを評価する必要があります. ISO 3747 は、このような状況に対応する規格です. この方法では、実際の稼働環境下で被測定音源の音圧レベルを測定するとともに、既知の音響パワーを持つ校正済み参照音源の音圧レベルも同一環境下で測定します. その比較により、被測定音源の音響パワーレベルを求めます.
2.1.2 測定原理
音圧法では、定義された測定面上で音圧レベルを測定し、環境補正量を適用することで、音源の音響パワーを求めます. 試験に先立って、背景騒音は一般に、被測定音源のレベルより所定量だけ低いことが要求されます. 環境に応じて、背景騒音補正 K₁ や環境補正 K₂ などの係数を用いて測定値を補正します. 音響パワーレベルを算出するコアとなる式は次のとおりです.
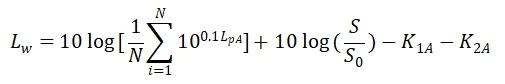
ここで、LpA は A 特性時間平均音圧レベル、N はマイクロホンの本数、S は包絡面の面積、S0 は基準面積(1 m²)、K1A は背景騒音補正量、K2A は環境補正量です.
2.1.3 測定面の定義とマイクロホン配置規則
各規格では、音源の周囲に仮想的な閉じた、あるいは半閉じた面を定義し、その面上の選択された測定位置にマイクロホンを配置して、それぞれの点で音圧レベルを測定します. 一般的な測定面の形状には、次のようなものがあります.
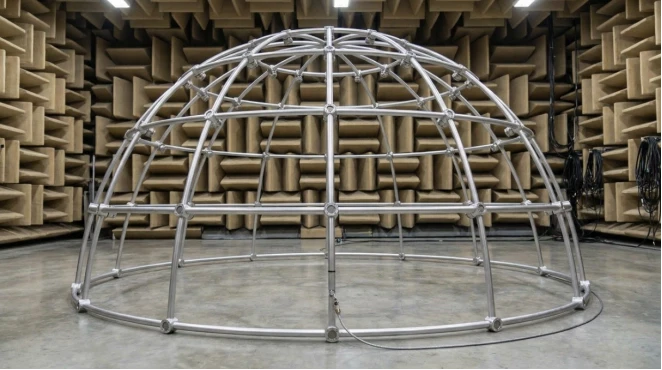
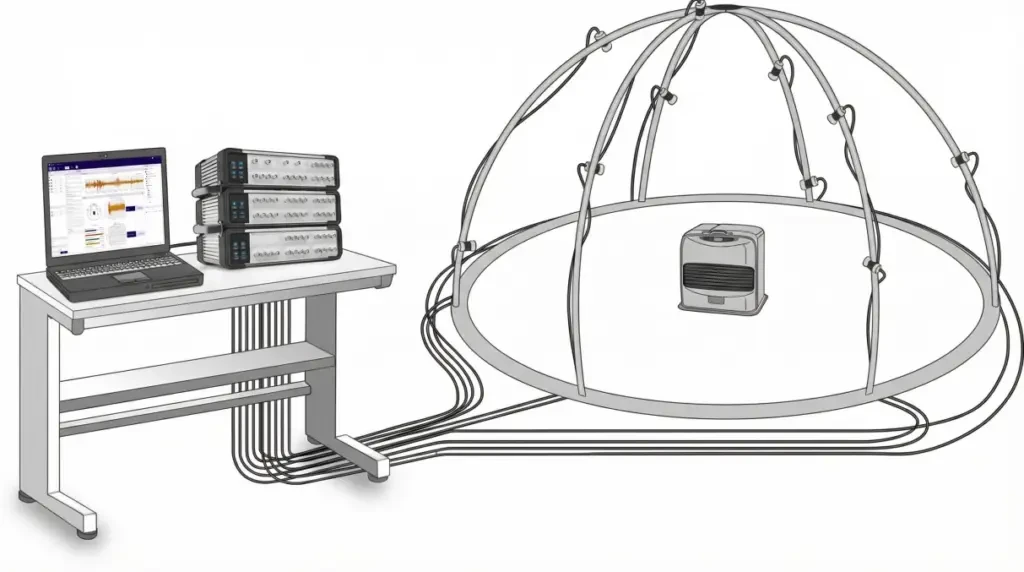
- 半球面:音源が反射平面上に設置されている場合に適しており、半球の中心は通常、音源の幾何学的中心に位置します. 半球面の利点は、上半空間だけを覆えばよい点であり、音源を包囲しつつ、より少ない測定点で音響パワーを算出できます. サーベイ方法では通常 4〜8 点、精密方法では 20〜40 点程度が用いられ、均一な分布が要求されます. 音源の指向性が強く、位置によって音圧レベルの差が大きい場合は、空間密度を高めるためにマイクロホンの数を増やす必要があります.
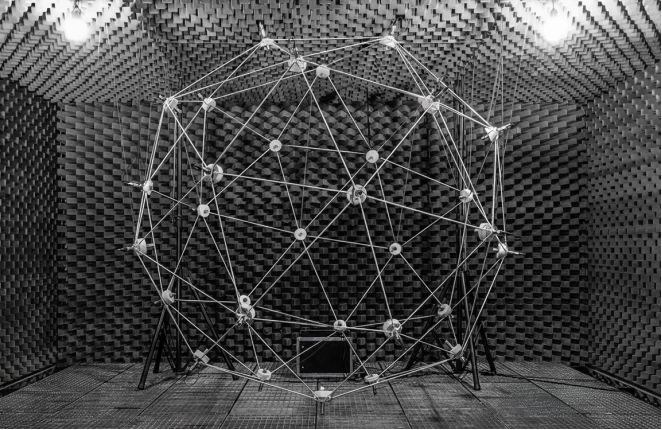
- 球面:自由音場条件で吊り下げられた音源の測定に適しています. 音源を包む仮想的な球面上に、測定点を均等に分布させる必要があります. 球面は全方向をカバーするため、通常より多くの測定点を要し、一般には精密方法でのみ用いられ、典型的には 20 点以上が配置されます.
- 直方体面:音源を取り囲む六面体の矩形面であり、各面の中央および角にマイクロホン位置を配置します. ほぼ直方体形状の機器や、主な放射方向が明確な機器に適しています. 規格では、各面をカバーする測定点数を増やすことを条件に、エンジニアリング方法およびサーベイ方法で直方体測定面の使用を認めており、例えば各面少なくとも 1 点、より高い精度が必要な場合は各面 4 点とし、合計 24 点とすることが挙げられます. 各面の面積は、できるだけ均一になるように保つ必要があります. 直方体面を用いる場合、各測定点の位置は、被測定物の大きさと直方体面までの距離から算出しなければなりません.
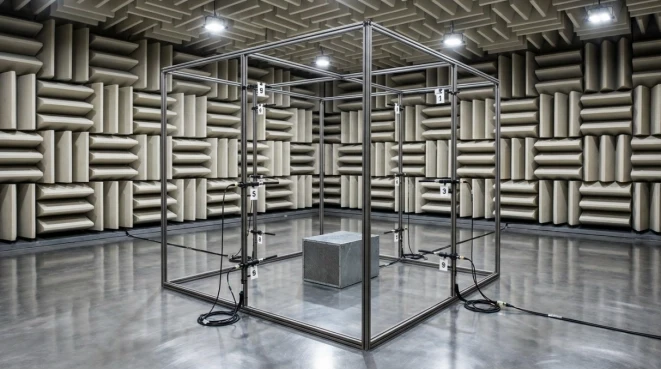
どのような測定面を用いる場合でも、マイクロホン位置は包絡面全体を均一にカバーし、各点が全体の音響パワーにおおよそ同程度寄与するようにしなければなりません. 規格には、推奨される測定座標が通常記載されています. マイクロホンは音源から等距離に配置し、遠距離音場(ファーフィールド)内に位置させる必要があります. エンジニアリング方法および精密方法では、代表的な半径として 1 m または 1.5 m が用いられます. 残響室方法では、音源は壁から所定距離以上、例えば 1.5 m より離して設置し、音響エネルギーが十分に拡散するようにしなければなりません.
単一のマイクロホンを用いて位置ごとに順次測定する場合は、音源の動作状態と背景騒音を安定に保ち、時間ドリフトの影響を最小限にするために、すべての位置をできるだけ短時間で測定する必要があります. さらに、マイクロホンおよび測定システムはクラス1の精度要件を満たし、計測器誤差が結果に与える影響を低減しなければなりません.
2.1.4 背景騒音および環境補正
音響パワーの計算において、背景騒音補正 K1 と環境補正 K2 は、特に重要な2つの補正量です. それぞれ背景騒音および測定環境の影響を補正します.
- 背景騒音補正 K1:被測定音源が動作している間に背景騒音が存在すると、測定される音圧レベルは実際より高くなります. K₁ は背景騒音の影響を補正するもので、音源動作時と停止時の音圧レベル差 ΔL から求められます. ΔL が大きい場合は K₁ を 0 と見なすことができ、ΔL が小さい場合は次式により算出します.
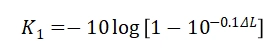
精密方法では、背景騒音が被測定音源より少なくとも 10 dB 低いことが要求され、これは K₁ がおよそ 0.4 dB 以下であることに相当します. エンジニアリング方法では、差が少なくとも 6 dB 必要で、K₁ = 1.3 dB に相当します. サーベイ方法では、3 dB 以上の差があればよく、K₁ は最大およそ 3 dB まで許容されます. 背景騒音補正が大きくなり過ぎると、測定の不確かさが大幅に増大するため、試験環境を改善する必要があります.
- 環境補正 K2:K₂ は試験環境によって生じる誤差を補正します. 理想的な自由音場または半自由音場では、K₂ = 0 です. 試験サイトに壁反射や吸音不足などの問題があると、測定位置における音圧レベルの分布が影響を受けます. K2 は、次の 2 通りの方法で算出できます.
- (1) 参照音源比較法:既知の音響パワーを持つ標準音源を同一サイトで測定し、その結果と認証値を比較することで K₂ を算出します.
- (2) 室の等価吸音面積から K₂ を計算する方法で、次式のように求めます.
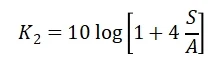
ここで S は測定面の面積、A は室の吸音量です.
屋外サイトでは、顕著な反射体がなく、地面の吸音も良好であれば、K₂ はおおよそ 0 と見なすことができます. 精密方法では K₂ = 0.5 dB、エンジニアリング方法では K₂ = 2 dB、サーベイ方法では K₂ = 7 dB 以内であることが要求されます. 現場環境がこれらの条件を満たさない場合は、吸音の追加や反射方向の回避などにより試験環境を改善する必要があります.
2.2 音響インテンシティ法による音響パワー測定
2.2.1 試験方法の発展
音圧法による高精度な音響パワー測定は、残響室または無響室に大きく依存します. しかし、大型機器の場合、十分な大きさの無響室を構築したり、十分に良好な半自由音場環境を確保したりすることは、しばしば困難です. 音響インテンシティ法は、この根本的な課題に対応するものです.音響インテンシティはベクトル量であるため、反射や背景騒音の影響を受けにくく、包絡面を通過する正味のエネルギー流を積分して音響パワーを求めることができます.
- 1993 年に発行された ISO 9614-1(離散点法)は、音響インテンシティ法に基づく音響パワー測定が国際規格体系に正式に組み込まれたことを示すものとなりました. この方法では、包絡測定面上の法線方向の音響インテンシティを測定し、その面積積分により音響パワーを求めます.
- 1996 年に発行された ISO 9614-2 では、点測定から面走査へと手法が発展し、効率が大幅に向上しました. 連続した走査経路でサブエリアをカバーし、走査期間中に計測されたデータから、その面における法線方向の平均音響インテンシティと関連統計量を算出します.
- 2000 年に発行された ISO 9614-3 では、測定面の分割方法、走査経路のカバー率、統計および品質管理の要求事項、ならびに測定品質と不確かさに関する判定基準がさらに強化されました.
2.2.2 測定原理
音響インテンシティ法による音響パワー測定を論じる際には、まず音響パワーの定義を思い起こすと分かりやすくなります.すなわち、音源を取り囲む任意の閉じた測定面 S について、音響パワーはその面上の法線方向音響インテンシティを積分したものに等しいというものです.
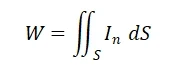
音響パワーの計算式から分かるように、測定面は多数の小さな要素に分割されます. 各要素に垂直な時間平均音響インテンシティ In を測定し、それを要素面積 Si と掛け合わせ、すべての要素について加算することで、音源の総音響パワーを求めます.
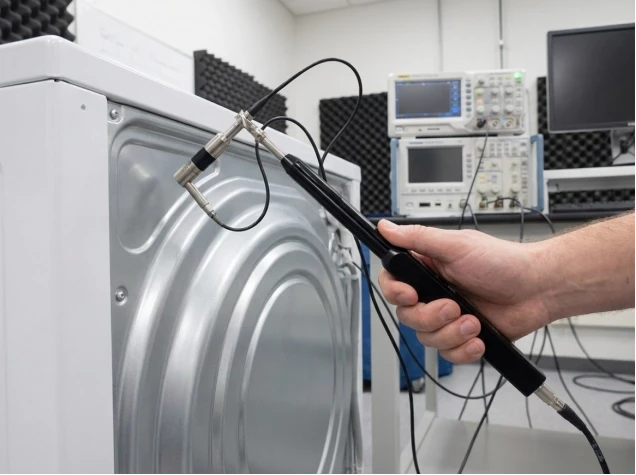
したがって、音響インテンシティ法の本質は、包絡測定面上の法線方向音響インテンシティ分布を測定することであり、そのためには音響インテンシティプローブが必要となります. 実際の測定では、プローブは常に測定面に垂直に保持しなければならず、法線方向から外れると、その分だけ有効に測定される音響インテンシティが低下してしまいます.
2.2.3 標準方法と実装
2.2.1 節で述べたように、ISO 9614 は音響インテンシティ測定に基づく音響パワーの決定方法を標準化しています. 同規格は 3 つのパートに分かれており、それぞれが 3 つの実装方法に対応しています. いずれの場合も基本原理は同じで、測定面上の法線方向音響インテンシティから音響パワーを求めます. 主な違いは、試験手順と精度クラスにあります.
- 離散点測定法(ISO 9614-1):
ISO 9614-1 では、包絡測定面を小さな矩形要素に分割します. その後、各矩形要素の中心に音響インテンシティプローブを一定時間静止させて音響信号を取得し、時間平均した法線方向音響インテンシティを求めます. すべての矩形要素を測定し終えると、測定面全体の音響インテンシティ分布が得られます. 各点の平均インテンシティに対応する矩形面積を掛け、それらをすべて加算してその面の音響パワーを求め、さらに全ての面の音響パワーを合計することで、総音響パワーが算出されます. 得られた音響インテンシティマップからは、機器表面における騒音分布も把握できるため、音源位置の特定に有用な情報が得られます.
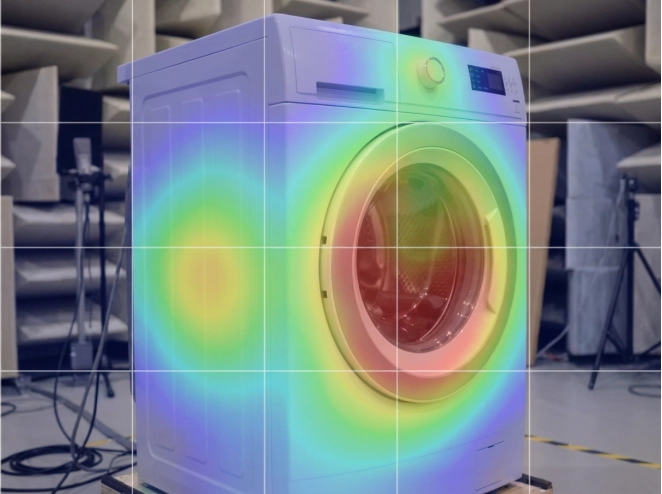
離散点法は、各点を個別に測定するため、比較的分かりやすく実装しやすい方法です. また、測定点の位置が固定されているため、オペレータの影響が比較的小さく、良好な一貫性と再現性が得られます. そのため、高い再現性が求められる場合や、オペレータの経験が限られている場合に適しています. 点グリッドを十分に細かくすれば、高い精度を達成することも可能です.
一方で、測定面をグリッド分割する必要があるため、測定点数が多くなり、1 回の試験に長時間を要する場合があります. グリッドが粗すぎると、音響インテンシティ分布が不均一な領域を取り逃がし、精度に影響を与えるおそれがあります. したがって、必要な精度を満たしつつ、測定点数と試験時間のバランスを取ることが重要です.
- 走査測定法(ISO 9614-2)
離散点法とは異なり、走査法ではエンジニアが音響インテンシティプローブを手動で連続的に移動させ、測定面全体を均一にカバーする必要があります. プローブは依然として測定面に正対させ、下図に示す経路に沿って一定の速度で往復させます. 走査の全期間を通じて音響インテンシティデータを連続取得し、その面全体を一つの単位として扱って平均インテンシティを求めます. 走査により測定面上のあらゆる位置を通過するため、得られる平均音響インテンシティは、その面における空間平均を表します. この平均インテンシティに面積を掛けることで、その面の音響パワーが得られます.
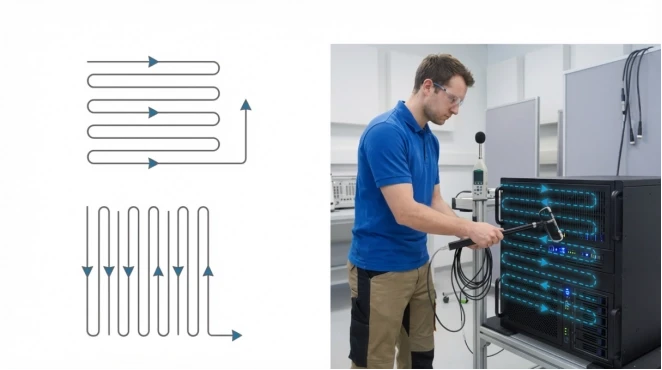
理論的には、走査法はプローブがより多く、かつ密に分布した軌跡点を通過して音場をより完全にサンプリングするため、連続的な音響インテンシティ積分プロセスにより近い方法と言えます. 一般に、より高い精度と優れた試験効率が期待できます. そのため、限られた時間内に測定を完了しなければならない場合や、測定点数が非常に多い大形音源の測定に適しています.
走査法における主な誤差要因はオペレータです. オペレータごとに走査速度や経路が異なると、バイアスが生じ、不確かさが増大します. 信頼できる結果を得るには、オペレータが十分な訓練を受け、規格で規定された速度および経路に従って走査を行う必要があります. また、走査法では面全体としての平均インテンシティしか得られないため、離散点法のような局所的なインテンシティ分布の詳細は提供できず、細かな音源位置特定を要する用途には適していません.
- 精密走査法(ISO 9614-3)
ISO 9614-3 は、より高精度な音響パワー結果を得ることを目的として設計された、走査法の強化版です. 試験手順自体は ISO 9614-2 と類似しており、音響インテンシティプローブで測定面を走査しますが、走査経路、面積積分およびデータ処理に対して、より厳格な要件を課しています. 例えば、測定面をアスペクト比 0.83〜1.2 の規則的な矩形グリッドに分割し、プローブはグリッド線の方向に沿って走査し、各グリッド区画を完全にカバーしなければなりません. さらに、反復走査、背景騒音チェック、位相校正など、追加の判定基準も規定されています. これらの措置によって、試験中のランダム誤差および系統誤差が低減され、結果を真値に近づけることができます.
精密走査法は、音圧法に匹敵する精度で音響パワー値を得ることができます. 一方で、実装がより複雑になり、オペレータや機器の安定性に対する要求も非常に高く、試験時間も長くなるため、すべての工程を規格に厳密に従って実施する必要があります. そのため、日常のエンジニアリング業務よりも、研究用途や校正用途の測定で用いられることが多くなっています.
2.3 まとめ
以上の音響パワー測定システムの概要に基づき、各種試験規格の適用シナリオと主な相違点を、次の表にまとめます.
| 規格 | 方法 | 環境 | クラス | 長所 | 短所 |
| ISO 3741 | 圧力 | 残響室 | 精密 | 不確かさが小さい/再現性が高い | 設備要件が厳しい/音源・設置条件に制約 |
| ISO 3743 | 硬質壁室/残響室 | エンジニアリング | 小型可搬音源に対して効率的 | 音源種類が限定される/室の影響を依然受ける | |
| ISO 3745 | 無響室/半無響室 | 精密 | 系統誤差が小さい/高い相互比較性 | 設備コストが高い/騒音・反射・設置条件が厳格 | |
| ISO 3744 | ほぼ半自由音場/自由音場 | エンジニアリング | 精度とコストのバランスが良い/適用範囲が広い | サイト適格性の確認が必要/狭い空間や強い反射環境では困難 | |
| ISO 3746 | 概算. 自由音場 | サーベイ | 低コスト/現場での迅速な評価が可能 | 不確かさが大きい/補正への依存度が高い/高精度な表記には不向き | |
| ISO 3747 | インサイチュ(現場) | エンジニアリング/サーベイ | 現場で実用的 | 参照音源と、再現性のあるレイアウト/騒音条件に依存 | |
| ISO 9614-1 | インテンシティ | インサイチュ(現場) | 精密/エンジニアリング/サーベイ | 反射の多い空間でも使用可能/音源位置特定を支援 | プローブおよび校正の要求が高い/気流や外乱騒音の影響を受けやすい/測定点が多いと時間がかかる |
| ISO 9614-2 | 上記と同様 | エンジニアリング/サーベイ | 大きな測定面に適する/現場で扱いやすい | 走査経路・速度の管理が必要/外乱騒音が結果に影響 | |
| ISO 9614-3 | 上記と同様 | 精密 | 高品質なデータ | 条件が非常に厳しい/ワークフローが複雑 |
3. 音響パワー測定ソリューション
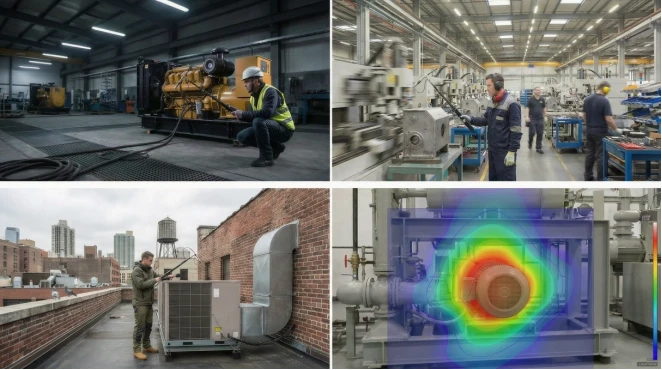
CRYSOUND は、騒音適合、騒音対策および製品最適化における一般的な課題に対応するため、産業ユーザー向けに統合型の音響パワー測定ソリューションを提供しています. 本ソリューションは、音圧法に基づく音響パワー測定の標準的なワークフローを、標準化され再利用可能なエンジニアリング指向のプロセスに統一します.具体的には、標準化された測定点レイアウト、ガイド付きパラメータ設定、マルチチャネル同期収録、K1/K2 および音響パワー結果の自動計算、カスタマイズ可能なレポート作成などを実現します. これにより、テスト実施のハードルが大幅に下がり、生産ロットや試験機関が異なっても、音響パワー結果の一貫性と精度が向上します. 本ソリューションは、産業機器および建設機械、自動車・航空宇宙の主要部品、家電およびコンシューマーエレクトロニクス、発電およびエネルギー貯蔵製品などに対する騒音評価および規制認証に適用できます.
3.1 主な適用シナリオ
コンシューマエレクトロニクスおよび家庭用電化製品
- 家庭用電化製品の騒音評価:掃除機、洗濯機、冷蔵庫、エアコン、空気清浄機などの音響パワー測定を行い、騒音グレード表示や外部仕様の騒音記載に用います.
- 量産時の一貫性確認と抜き取り受入検査:ロット変更、サプライヤ変更、プロセス調整後の騒音一貫性を検証するために用います.
一般産業機器
- 回転機械および流体機器:ポンプ、ファン、コンプレッサ、ブロワ、真空ポンプなどの音響パワー測定を行い、製品騒音評価および比較に用います.
- モータおよび駆動関連機器:モータ、ギアボックス、カップリングなどの騒音試験を行い、構造/プロセスの最適化やサプライヤの技術評価に用います.
- キャビネットおよびパッケージ機器:配電盤、筐体、キャビネット型パッケージ機器などの騒音評価を行い、装置全体の騒音制御に役立てます.
自動車および輸送機器
- 車両部品の騒音評価:モータ、冷却ファン、エアコンプレッサ、ウォーターポンプ、トランスミッション関連部品など、電動駆動関連コンポーネントおよび付属品の音響パワー測定を行い、サプライヤ案の比較や部品レベルの NVH 評価に用います.
- 熱マネジメントおよび空調システム部品:ブロワ、コンプレッサ、凝縮器/蒸発器ユニット、冷却モジュールなどの騒音測定を行い、快適性目標のブレークダウンおよび最適化検証に用います.
データセンター
- サーバおよびキャビネット冷却システム:サーバ、スイッチ、ストレージ装置、キャビネット用ファンシステムの騒音測定を行い、冷却ソリューションの最適化および騒音対策の検証に用います.
- 機械室機器による累積影響の評価:機械室やデータセンター機器が高密度に配置されたシナリオにおいて、機器レベルの騒音データを整備し、計画立案や改善評価を支援します.
建築設備
- 空調機および熱源機器:パッケージ形空調機、ファンキャビネット、コンデンシングユニット、ヒートポンプなどの音響パワー測定を行い、環境騒音への影響を評価します.
- 換気システムおよび関連機器:ディフューザやターミナルユニットなどのダクト末端機器、消音器、ダンパおよび関連コンポーネントの騒音評価を行い、システム騒音制御やソリューション比較に用います.
3.2 顧客価値
複数試験規格への対応
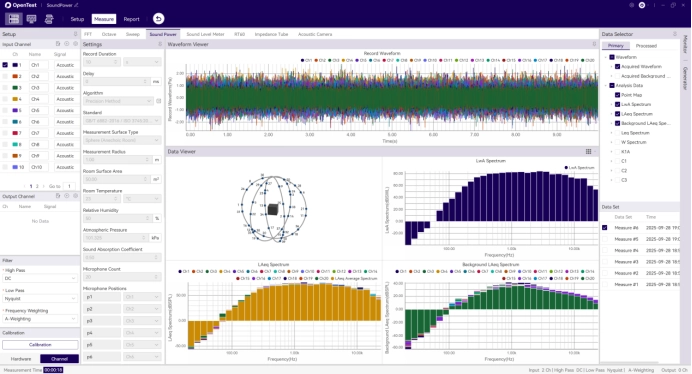
- OpenTest は現在、複数の音圧法に基づく音響パワー規格(ISO 3744/ISO 3745/ISO 3746)に対応しており、音響インテンシティ法に関するアルゴリズムも開発中です. 単一のソフトウェアプラットフォームで、顧客の音響パワー測定ニーズを幅広くカバーすることを目標としています.
- OpenTest は K1 および K2 の値を自動計算し、背景騒音および環境補正を実行することで、音響パワーデータの精度と規格適合性を確保するのに役立ちます.
- OpenTest は音響パワー結果を出力する際、時系列波形や周波数領域データなどの生データを完全な形で保存し、測定点情報、校正記録、環境パラメータなどの重要情報も併せて保持することで、詳細な解析やデータマネジメントを支援します.
迅速かつ効率的な試験セットアップ
- 当社は、半径 1 m および 1.5 m の標準半球フレームを提供しています. 洗練された機械設計により、組立・分解・位置決めが迅速かつ容易で、ユーザーのセットアップ時間を大幅に短縮できます.
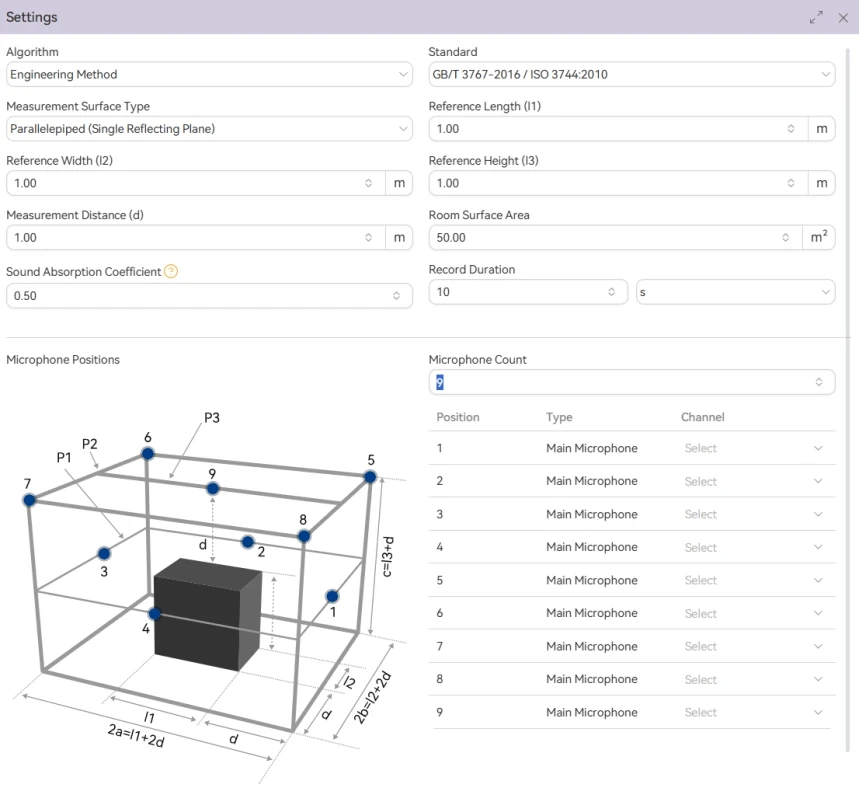
- 直方体測定面の場合、OpenTest は参照ボックスの寸法、測定距離などのパラメータから各マイクロホンの座標を自動で算出できるため、複雑な手計算を行うことなく、短時間で試験セットアップを完了できます.
多彩な結果表示
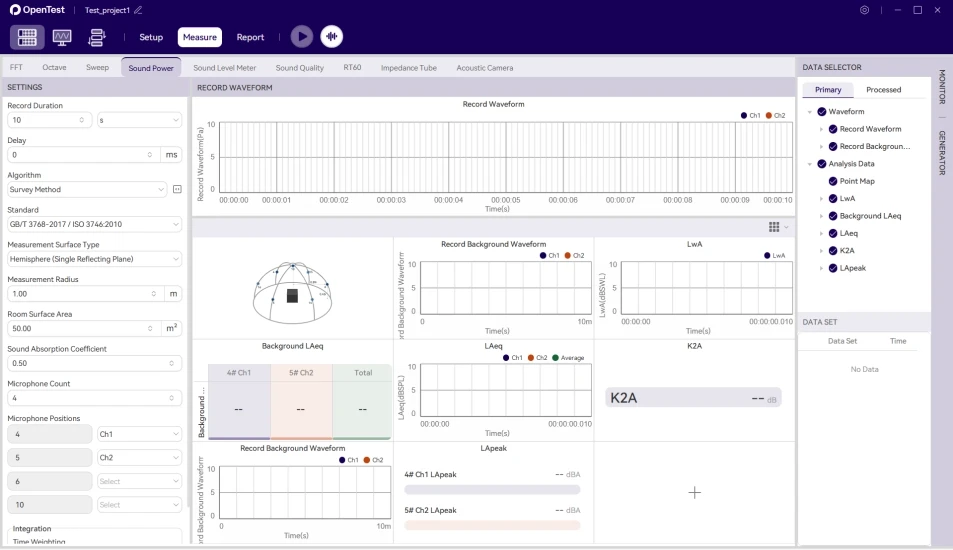
- OpenTest は、リアルタイム波形、測定点/レイアウト図、音圧レベルおよび音響パワーレベルのカーブ、1/3 オクターブスペクトル、表形式データなど、複数の表示形式に対応しており、データを素早く俯瞰できます.
- グラフはズーム、局所拡大、区間表示に対応しており、重要な周波数帯域や異常な時間区間を詳細に解析できます.
- OpenTest は、すべてのグラフおよびテーブルを高解像度画像またはデータファイルとしてワンクリックでエクスポートでき、試験レポート、レビュー、プレゼンテーションに容易に活用できます.
カスタムレポートと自動エクスポート
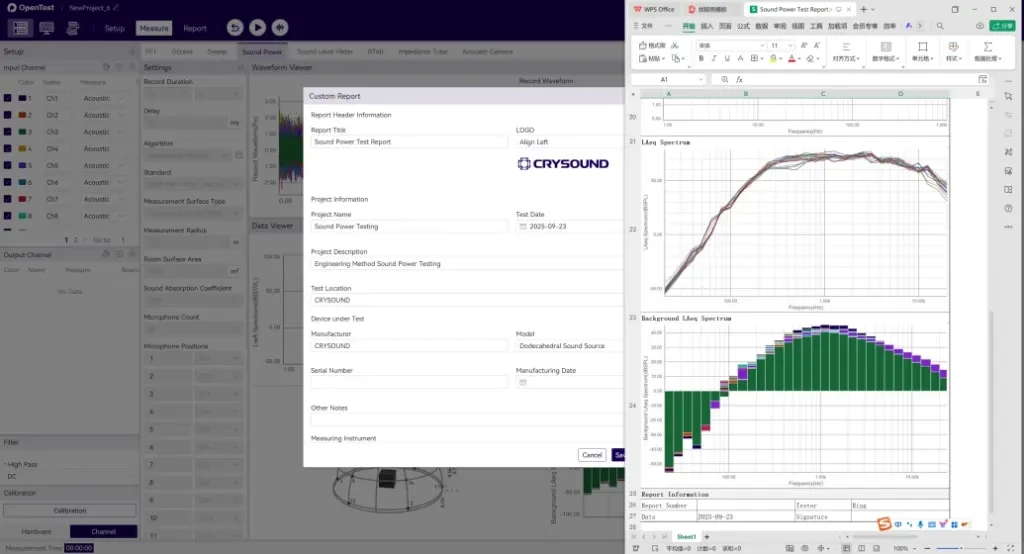
- ISO 規格に準拠した内蔵レポートテンプレートにより、試験情報、測定点および収録パラメータ、計算結果、主要グラフなどが自動的に整理されます.
- レポート構成や内容はカスタマイズ可能で、会社ロゴ、担当者情報、注記などを含めることができ、表示サイズも用途に応じて選択できます.
- レポートはワンクリックでエクスポートでき、ユーザーがデータを再処理したり、試験レポートを手作業で編集したりする必要はありません.
高性能な同期収録による一貫性の高い信頼できる試験データ
- SonoDAQ Pro はマルチチャネル同期収録に対応しています. 1 台のシャーシで 24 測定点までカバーでき、より多くの測定点が必要な場合はデイジーチェーン接続でチャネル拡張が可能です. PTP 技術により、チャネル間位相誤差は 100 ns 以内に抑えられます.
- 多点収録時には、マイクロホンを音響校正器で 1 本ずつ校正する必要はなく、TEDS を用いて全マイクロホンの感度設定を一括で完了できます.
- SonoDAQ Pro は 1000 V の絶縁耐圧と高い耐ノイズ性能を備えており、複雑な電磁環境でも安心して使用できます.
音響パワー測定にご興味がある方、または CRYSOUND の製品について詳しく知りたい方は、下記の「お問い合わせ」フォームに必要事項をご入力ください. 担当チームができるだけ早くご連絡いたします.


