


1. 量産化への道で、なぜ異音検査が主要なボトルネックになっているのか
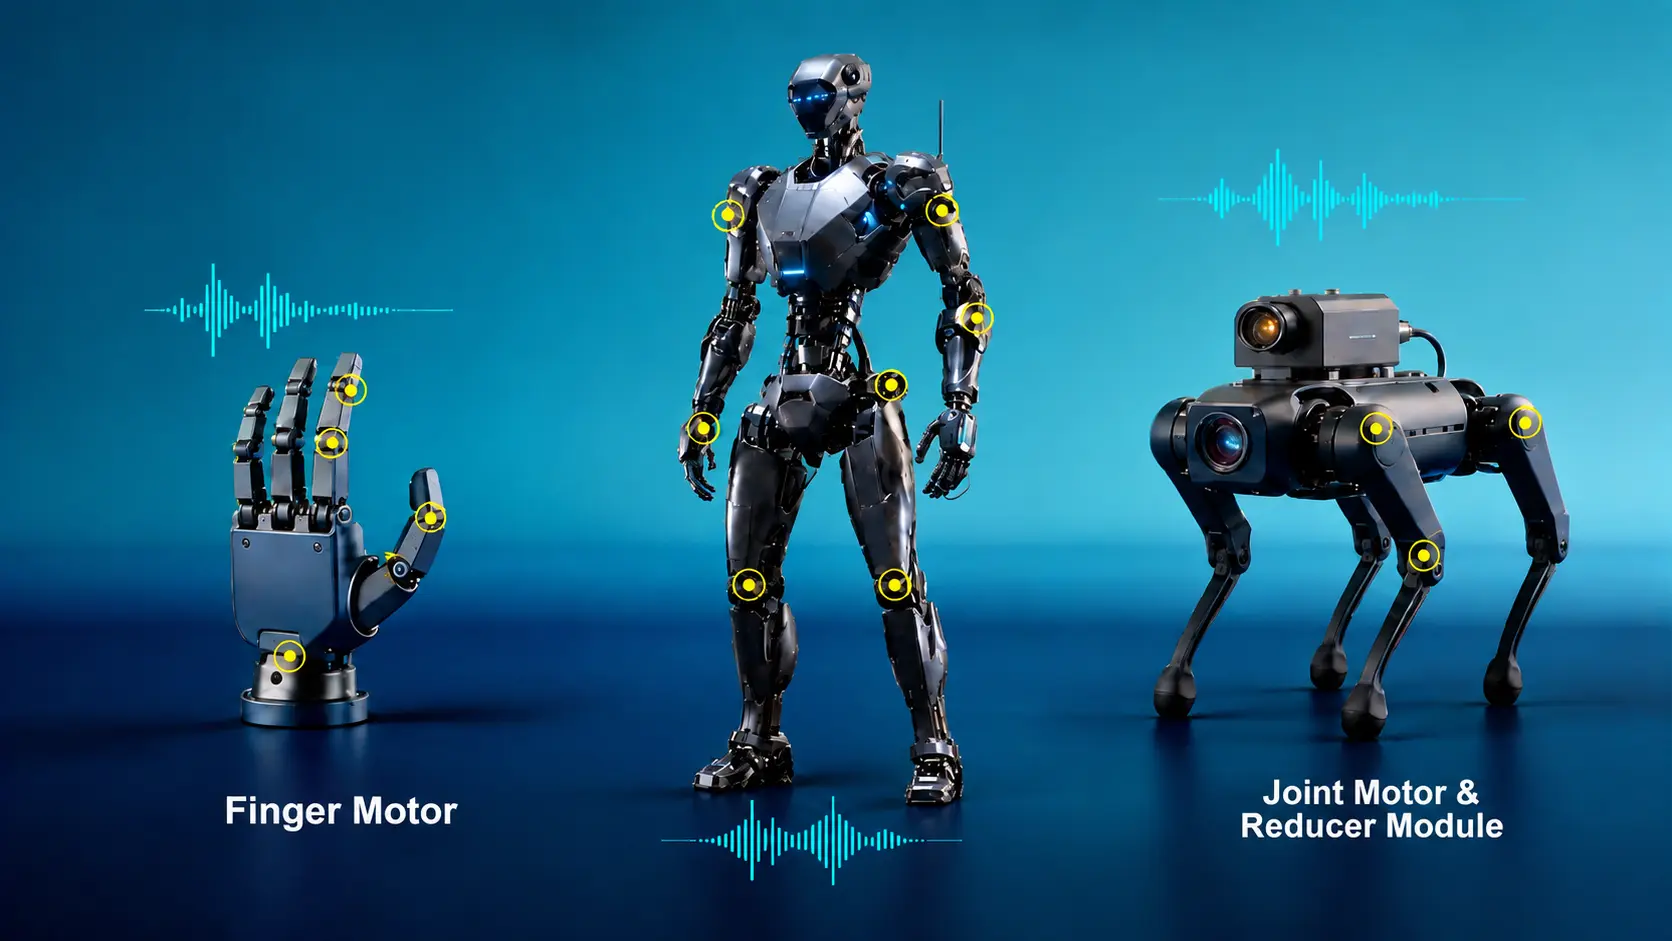
エンボディドAIは、研究室でのデモ段階から量産段階へと移行しつつあります. Tesla Optimus、Unitree H1、Deep Robotics Jueying X20 などのフラッグシップ・プラットフォームが立ち上がりつつあり、中国だけでも 1,600 を超えるロボット産業クラスターが形成されています. しかし業界は厳しい現実に直面しています.ソフトウェアはすでにワールドモデルや VLA アルゴリズムを実行できる一方で、ハードウェア品質がボトルネックになりつつあるのです.
生産ライン上では、関節モータの異常音、減速機のうなり音、巧みなハンドからの高周波ノイズ、四足歩行ロボットの関節振動などが耳では聞き取れるものの、原因の切り分けが困難です. これらは、出荷からエンドユーザーの受容に至るまでの最大級の障壁の一つとなっています. 異音は決して些細な問題ではなく、返品、バッチリコール、OEM からのクレームを引き起こす主要因の一つです.
2. 従来型異音検査のペインポイント
コアアクチュエータが高速・高精度用途へと移行する中で、関節の始動・停止時の異常音、減速機におけるギアかみ合い衝撃音、巧みなハンドからの超微小ノイズが、重要な品質ボトルネックとなっています. 人による聴感検査では、生産立ち上がりのスピードにもはや追従できません.
- 精度のばらつき: 判定基準が検査員の経験、疲労度、シフト交代によって変動します. 連続 4 時間の聴取後には、精度が約 20% 低下する場合があります.
- 一過性イベントの聞き逃し: 関節の始動・停止時に発生する異音の時間窓は極めて短くなります. 従来の Leq 手法では多くのイベントを取りこぼし、生産立ち上がり時の見逃し率を押し上げてしまいます.
- 多源ノイズの分離困難: ギアかみ合い音、モータのうなり音、エンコーダ摩擦音、ドライブ共振などが重なり合います. 単一手法によるスペクトル解析では、これらの結合した音源を確実に分離することはできません.
- 標準化された試験・データ管理の欠如: 人による聴感検査ではタクトタイム要件を満たせず、自動化されたデータトレースも構築できないため、生産能力と品質マネジメントが制約されます.
- 不良が市場で顕在化: 異音を抱えた製品が後工程の組立やエンドユーザーまで流出し、クレーム、返品、保証修理、バッチリコールを引き起こすことで、コスト増大とブランド信頼の毀損につながります.
3. CRYSOUND モータ異音ソリューションの中核価値
CRYSOUND は 1996 年の創業以来、約 30 年にわたり音響試験に特化してきました. モータ異音の EoL 試験分野において、同社は深い音響ノウハウを蓄積し、指関節モータ、関節モータ、ジョイントモジュールなど、エンボディドAIの主要アクチュエータカテゴリに自動化ソリューションを展開しています. 中核となる価値は以下の通りです.
- 自動異音検出と合否判定により、人による聴感検査で発生する主観性、疲労、基準の不統一を排除します.
- 教師なし深層学習を用いた AI 駆動解析により、品質クレームの原因となる見逃しや誤判定(良品の不合格化)に対応します.
- 音響と振動の融合試験により、単一マイクロホン構成の限界を克服し、故障源の誤認識を低減します.
- 異音と電気特性を対象とした並列マルチステーション試験により、高タクト生産ラインの UPH(時間当たり生産数)を向上させます.
- 段取り替えとレシピ管理を高速化し、多品種ラインにおける設備投資の重複を削減します.
- ネイティブな MES 連携とデータトレーサビリティにより、OEM およびブランドの監査要件に対応した完全な品質記録を保持します.
4. ターゲット顧客とユースケース
4.1 ターゲット顧客
- モータ内製の垂直統合サプライチェーンを持つヒューマノイドロボットおよび四足歩行ロボットの OEM.
- モータ製造から最終組立までをカバーする、ジョイントモジュールおよび減速機のティア 1 サプライヤー.
- 複数のロボットブランドに供給する、巧みなハンドおよび指関節モータのティア 2 サプライヤー.
- 量産立ち上げ期にあり、100% の EoL 異音スクリーニングを必要とするエンボディドAI企業.
4.2 代表的なユースケース
| 試験中のデバイス | 代表的な製品 | 異音試験の重点項目 |
|---|---|---|
| 指関節モータ(コアレス) | 巧みなハンド用マイクロモータ | 超微小ノイズ、一過性イベント、高周波のうなり音 |
| ジョイントモジュール(減速機 + モータ) | ヒューマノイドロボット用関節 | ギアかみ合い衝撃音と、多源が結合した異音 |
| 四足歩行ロボット用関節モータ | 四足歩行ロボット用関節 | 高速動作時の作動音、振動パターン、耐久性の一貫性 |
| ギア減速機 | 波動/遊星減速機 | ギアかみ合い音およびベアリング異常 |
5. ソリューションアーキテクチャ
5.1 システムアーキテクチャ
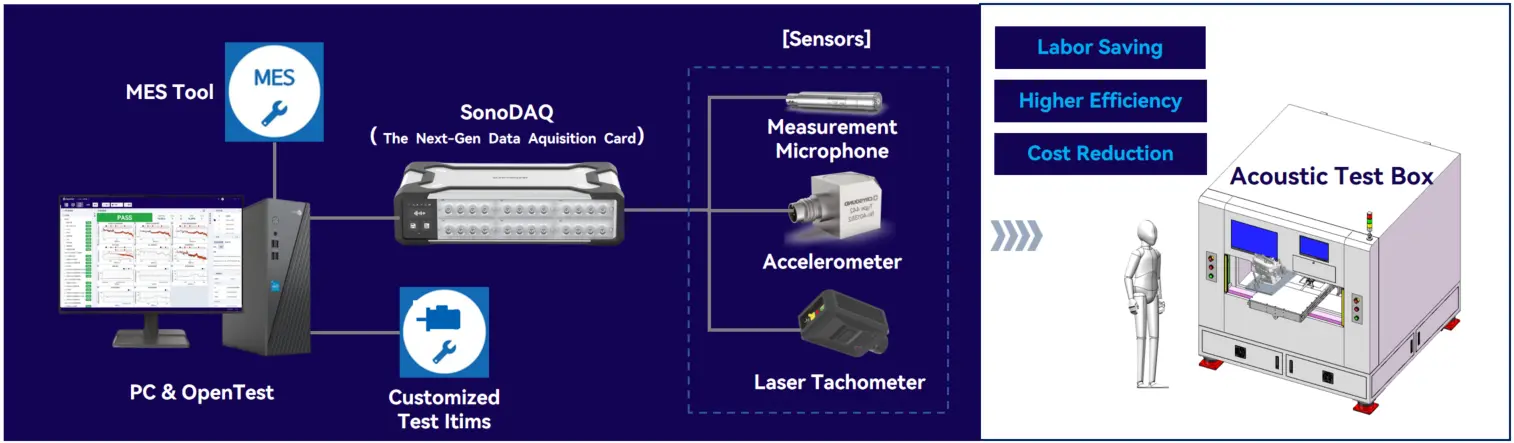
CRYSOUND のソリューションは、高精度の音響・振動取得 → 多次元信号解析 → AI による判定 → クローズドループ型データトレーサビリティという 4 段階ワークフローに従います.生産ラインのタクトタイム内で、試験プロセス全体が自動的に完了します.
- 高精度取得: DUT(被試験デバイス)を音響試験ボックス内に設置します. 高精度センサーにより、20 Hz〜20 kHz 全帯域の音と振動を取得すると同時に、電流、電圧などの電気パラメータを同期計測します.
- 多次元解析: FFT スペクトル解析、オクターブ解析、異音の一過性検出、サウンドクオリティ解析(SQA)を組み合わせ、音響特性を多角的に特徴づけます.
- AI 判定: 教師なし深層学習モデルが異音を検出し、自動的に良否判定を行うとともに、新たなノイズパターンに対するオンライン学習をサポートします.
- クローズドループトレーサビリティ: 試験データを統計解析し、自動保存するとともに MES と連携させ、製品 1 点ごとの完全なトレースを実現します.
5.2 主要な優位性
1.独自アルゴリズム: 従来の SPL や FFT 手法では確実な特定が困難だった異音を高精度に識別.
| 異音の種類 | 従来手法 | CRYSOUND アルゴリズム |
|---|---|---|
| 始動・停止や反転時に発生するミリ秒オーダーの一過性ノイズ | 時間平均ウィンドウの影響で取りこぼしが発生 | 独自の一過性検出アルゴリズムにより、48 kHz サンプリングで安定して捕捉 |
| 1〜20 kHz 帯域のノイズ 1〜5 kHz 帯域における減速機のかみ合い音を含む | 単純な SPL やスペクトルしきい値では判定が難しい | 独自の SQA と周波数帯域ごとのエネルギー比比較 |
| 多源結合: モータ + 減速機 + ドライブ | 作業者は音源を確実に聞き分けることができない | ラベル付きサンプルで学習した独自 AI モデル |
| 新ロットで出現する未知のノイズパターン | 確実な対応が困難 | オンライン学習と新パターンの自動クラスタリング |
2.主要システム仕様: 関節モータ音、減速機のうなり音、巧みなハンドの高周波ノイズ、四足歩行ロボットの振動までをカバー.
| 項目 | 代表値 | 業界的な意義 |
|---|---|---|
| 周波数範囲 | 20 Hz~20 kHz | 可聴域全帯域をカバー |
| サンプリングレート | 48 kHz | 一過性ノイズ検出の要件を満たす |
| ダイナミックレンジ | 160 dB | 幅広いモータ騒音レベルをカバー |
| 試験精度 | ±0.05 dB | 人間の聴覚弁別能力を大きく上回る精度 |
| MTBF | >20,000 h | 24 時間 365 日の連続ライン運転をサポート |
| 見逃し率 | <0.1% | 人による検査の 3〜5% という見逃し率を大きく下回る水準を実現 |
3.ハードウェアとソフトウェアの垂直統合: 標準構成からカスタム構成まで柔軟に対応し、長期的な信頼性と使いやすさを確保.
| 自社開発モジュール | 選択可能なモデル | 説明 |
|---|---|---|
| 測定用マイクロホン | CRY3203-S01; 自由音場型、プレポーラライズド、低自己雑音・高ダイナミックレンジ;3.15 Hz〜20 kHz、50 mV/Pa | 異音試験における高精度な音響取得を実現 |
| 加速度センサ | CRY433 単軸および 3 軸オプション;0.5 Hz〜8 kHz、100 mV/g | 広いダイナミックレンジと広帯域でのピークカバー |
| データ収録 | CRY5810 SonoDAQ LT;マルチチャネル同期収録;204.8 kHz サンプリング | 音響・振動・電圧信号を最大 24 チャネル/ユニットで効率よく同期計測 |
| 音響試験ボックス | 手動式および空圧式モデル;バックグラウンドノイズ <15 dB(A), insertion loss >60 dB(A) | 生産ラインへの組み込みに対応した複数の構成を用意 |
| 試験プラットフォーム | シーケンスモード、自動判定、レポート出力、MES 連携、トレーサビリティ機能を備えた OpenTest プラットフォーム | 独自の異音アルゴリズムと AI 判定モデルを搭載 |
6. 試験結果と提供物
本システムは、品質検査、品質管理、製品記録、データトレーサビリティに関する監査要件を満たすエンドツーエンドの試験結果を自動的に出力します.
- 等価騒音レベル(Leq): 試験サイクル全体にわたり A 特性 Leq を算出し、ISO 3744/3746 に対応した主要な合否判定指標とします.
- 時間周波数解析: 20 Hz〜20 kHz の FFT スペクトルにより、モータ次数成分、ギアかみ合い周波数、ベアリング欠陥周波数を特定し、帯域別の SPL 分布を可視化します.
- オクターブ解析: IEC 61260 に準拠した 1/1 および 1/3 オクターブ解析により、帯域エネルギーごとに音響信号を分解し、音源の位置特定とノイズ低減の最適化を支援します.
- RMS 時系列カーブ: 高分解能の RMS 変動により、モータの始動・停止、反転、回転数変化時の一過性エネルギーバーストをミリ秒オーダーで捕捉します.
- ラウドネス解析: 聴感モデルに基づき、定常ラウドネス(sone)と臨界帯域分布(bark)を算出し、知覚上のスムーズさを客観的に評価します.
- サウンドクオリティ解析(SQA): ラウドネス、シャープネス、ラフネス、変調強度、トーナリティなどを算出し、全体レベルが規格を満たしていても音質に異常がある隠れ不良を検出します.
- 一過性異音解析: ショートタイムの衝撃エネルギー検出とエンベロープ解析により、ギアノック、ベアリング欠陥、反転衝撃などの非定常イベントを特定します.
- 教師なし深層学習: オートエンコーダやコントラスト学習型の異常検知モデルにより、大規模なラベル付き不良データセットを必要とせず、多源が結合したノイズや超微小信号にも対応します.
- 自動判定: 多次元の合否判定と、しきい値および多段階の欠陥クラス分類を設定可能とし、生産ラインで 100% 自動グレーディングを実現します.
- 統計レポート: 総試験数、合否数、歩留まり、サイクルタイムなどをバッチや製品型番でフィルタリング可能なダッシュボードとして提供します.
- WAV オーディオアーカイブ: 製品 ID やバッチごとに構造化されたロスレス WAV 形式で生データを保存し、再生や診断レビュー、AI モデルの再学習に活用できます.
- データトレーサビリティ: 各製品に対して、音響特徴量、判定結果、タイムスタンプを含む完全な試験記録を保持します. ネイティブな MES 連携により、フルレンジの監査トレーサビリティを実現します.
7. 顧客事例
7.1 指用モータ異音 EoL 試験 ― 顧客価値
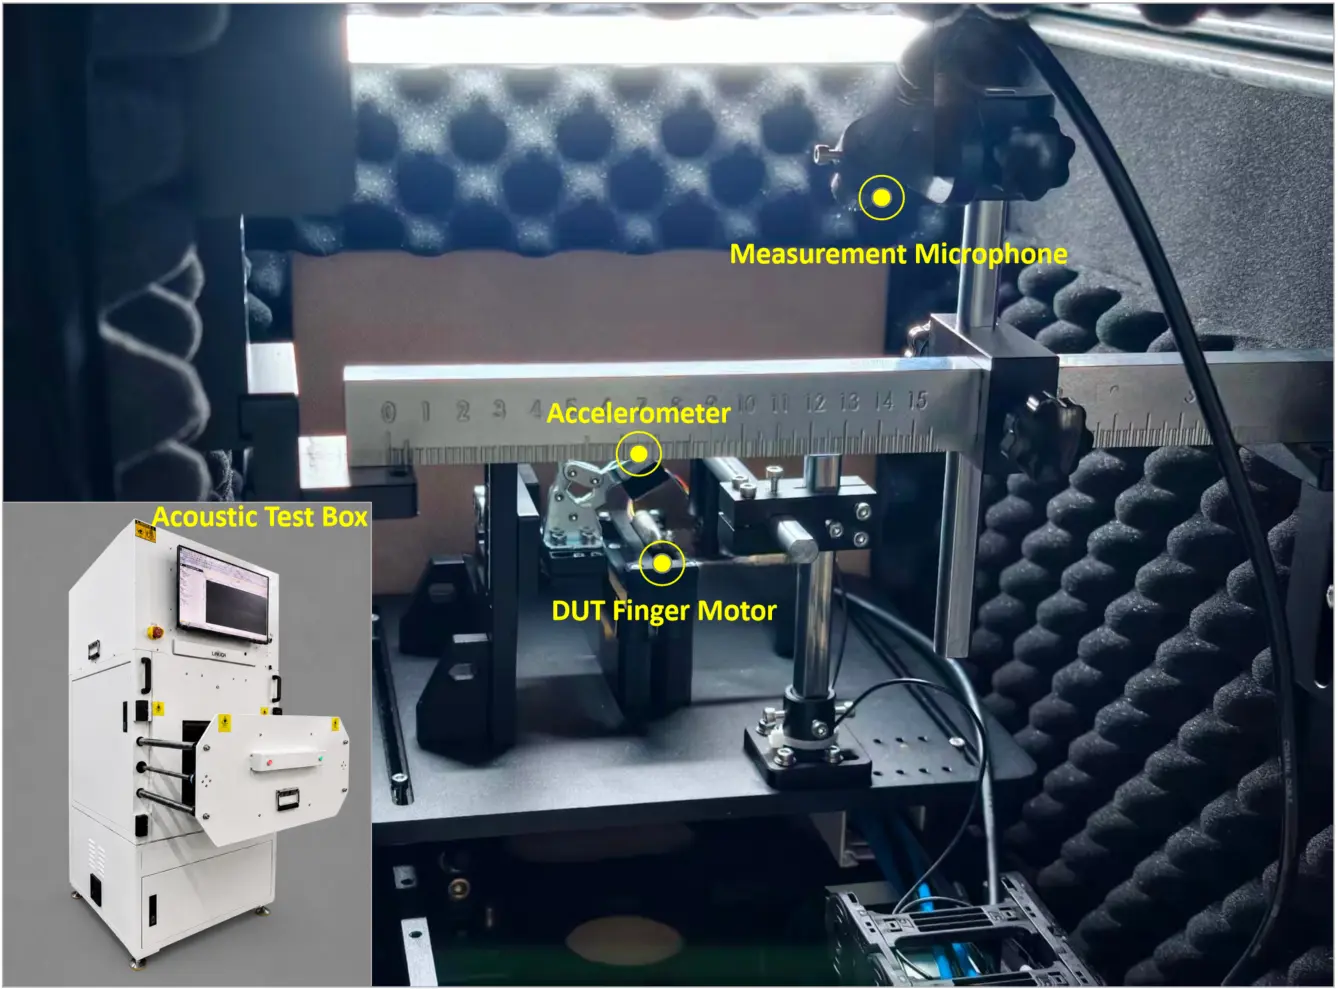
- 機械検査による聴感検査の置き換え: 微小な指用モータの異音シグネチャを定量評価し、聞き手の主観バイアスを排除して、統一されたトレーサブルな QC 基準を確立します.
- 2 チャネル同時収録: 加速度センサと測定用マイクロホンで振動・音響データを同期取得し、1 回のクランプサイクルで多次元解析を完了します.
- 垂直一体型音響試験ボックス設計: 内蔵の操作画面とドア機構により、専用の防音室を設けることなく生産ラインへ直接組み込むことができ、レイアウト改造コストを削減します.
- ワンボタンワークフロー: 製品をセットし、ドアを閉め、自動試験を実行して、結果を取得します. 各ステーションで、1〜2 名分の恒常的な QC 要員を削減できます.
- MES 連携とトレーサビリティ: 試験データを品質管理プラットフォームへリアルタイム送信し、顧客の品質管理フローを支援します.
7.2 四足歩行ロボット向け減速機モジュール異音 EoL 試験 ― 顧客価値
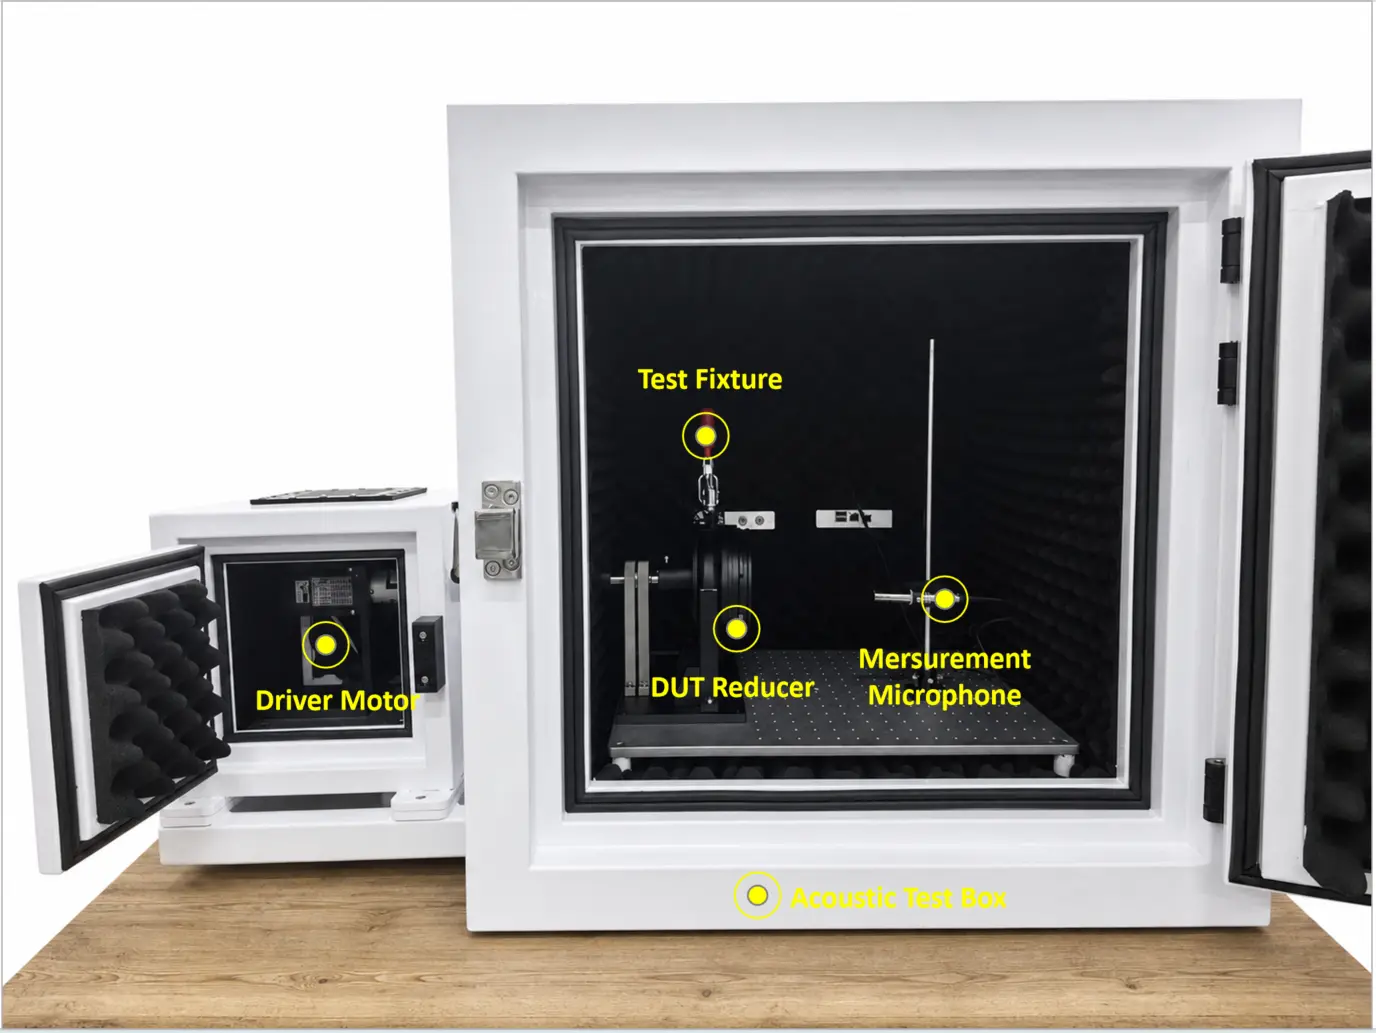
- 主観判定の置き換え: 測定用マイクロホンで減速機の作動音を取得し定量解析することで、高精度ロボット関節の QC に向けた統一判定基準を構築します.
- 音響的に隔離された試験環境: 内部に吸音フォームを備えたエンクロージャにより、工場周辺ノイズを効果的に低減し、低騒音減速機からの微小な異音信号を取得します.
- モジュラー治具設計: ローディング治具および試験治具は、さまざまな関節減速機仕様に素早く対応でき、製品バリエーション間での設備投資の重複を最小化します.
- 完全な音響データアーカイブ: すべての製品についてフル音響記録を保持し、品質監査要件への対応と生産ライン標準化の向上に貢献します.
8. CRYSOUND を選ぶ理由
- 30 年にわたる音響技術の知見: 1996 年の創業以来、CRYSOUND は音響試験に特化し、深い技術力と幅広い業界経験を培ってきました.
- フルスタックの自社内 R&D: 測定用マイクロホン、加速度センサ、データ収録ハードウェア、音響試験ボックス、試験ソフトウェアまで、すべて自社開発とすることで、システム互換性と長期信頼性を確保しています.
- 先進的な AI アルゴリズム: 独自の一過性異音検出と教師なし深層学習により、従来の Leq/FFT 手法では対応が難しい多源結合ノイズや超微小ノイズを扱うことができます.
- 業界トップクラスの低見逃し率: AI ベースの判定により見逃し率を 0.1% 未満に抑え、人による聴感検査で一般的な 3〜5% を大きく下回ります.
- 量産ラインでの豊富な実績: コアレスモータやジョイントモジュールなどの量産シナリオで多数の導入実績があり、自動車電子部品やスマート家電分野にも適用範囲を拡大しています.
9. よくある質問(FAQ)
Q: このソリューションはどのような異音を検出できますか.
A: 減速機のギアかみ合い衝撃音、モータのうなり音、ベアリング異常、エンコーダ摩擦音、始動・停止時の一過性ノイズなど、多様な異音に対応します. システムは FFT、一過性解析、SQA、AI を組み合わせたマルチアルゴリズム融合により、包括的なカバー範囲を実現しています.
Q: 試験タクトタイムは量産要件を満たせますか.
A: 標準化されたプロセスと自動音響試験ボックス、並列マルチプロセス試験により、量産タクトに対応します. デバイスタイプごとに試験フローを最適化し、サイクルタイムの最小化と UPH の最大化を図ります.
Q: AI モデルにはどの程度の学習データが必要ですか.
A: 教師なし深層学習を採用しており、大規模なラベル付き不良データセットは不要です. 良品サンプルが 100 点程度あればオンライン学習により精度が継続的に向上し、新ロットの製品にも迅速に適応します.
Q: 既存の生産ラインにはどのように統合できますか.
A: 本ソリューションは、音響試験ボックス、収録システム、ソフトウェアを一体化したスタンドアロンワークステーションとして提供されます. 治具は既存ラインのインターフェースに合わせてカスタマイズされ、ソフトウェアは MES 連携を標準サポートすることで、導入期間を短縮します.
Q: 音響試験ボックスは工場の環境騒音に耐えられますか.
A: 外部騒音 ≤80 dB(A) の条件下で、音響試験ボックス内のバックグラウンドノイズは ≤20 dB(A)、遮音性能は >60 dB を実現します. これにより周辺工場ノイズを効果的に低減し、測定精度を維持します.
Q: 一般的な導入期間はどれくらいですか.
A: 標準ソリューションの場合、要件確定からライン立ち上げまで 3〜6 週間で、治具カスタマイズ、ソフトウェアデバッグ、現地立ち上げを含みます. カスタムソリューションの場合は、初期評価段階でスケジュールを協議・確定します.
Q: 長期的な試験精度はどのように維持しますか.
A: CRY3016 音響キャリブレータを用いた定期的なスポットチェックおよび校正に対応しています. MTBF >20,000 時間の設計により、24 時間 365 日の連続運転をサポートします. ±0.05 dB の試験精度は、人間の聴覚精度を大きく上回ります.
10. ソリューションに関するご相談
今すぐ行動を起こしましょう.お問い合わせいただければ、CRYSOUND のモータ異音チームが、お客様の製品アーキテクチャと生産ライン要件に基づき、最適な EoL 試験ソリューションをご提案します.


