


Die EoL-Prüfung auf anomale Geräusche hilft Roboterherstellern, Aktuatorfehler vor der Endmontage oder dem Versand zu identifizieren. Dieser Artikel erläutert die Grenzen der manuellen Inspektion und stellt CRYSOUNDs automatisierten Prüfworkflow für Schall und Vibration, die Systemarchitektur, Anwendungsfälle sowie Integrationsoptionen in Fertigungslinien für Fingermotoren, Gelenkmodule und Getriebe vor.
Warum die Detektion anomaler Geräusche in der Serienfertigung wichtig ist
Verkörperte KI entwickelt sich von Labordemos hin zur Serienfertigung. Leitplattformen wie Tesla Optimus, Unitree H1 und Deep Robotics Jueying X20 fahren ihre Stückzahlen hoch, und allein in China sind über 1.600 Robotik-Cluster entstanden. Dennoch steht die Branche vor einer harten Realität: Während Software bereits World Models und VLA-Algorithmen ausführen kann, wird die Hardwarequalität zunehmend zum Engpass.
In der Fertigungslinie sind abnorme Geräusche von Gelenkmotoren, Getriebeheulen, Hochfrequenzgeräusche aus geschickten Händen und Gelenkvibrationen in vierbeinigen Robotern hörbar, aber schwer zu isolieren. Sie gehören zu den größten Hürden zwischen Auslieferung und Endnutzerakzeptanz. Anomale Geräusche sind alles andere als trivial - sie zählen zu den Hauptauslösern für Rücksendungen, Chargenrückrufe und Reklamationen von OEMs.
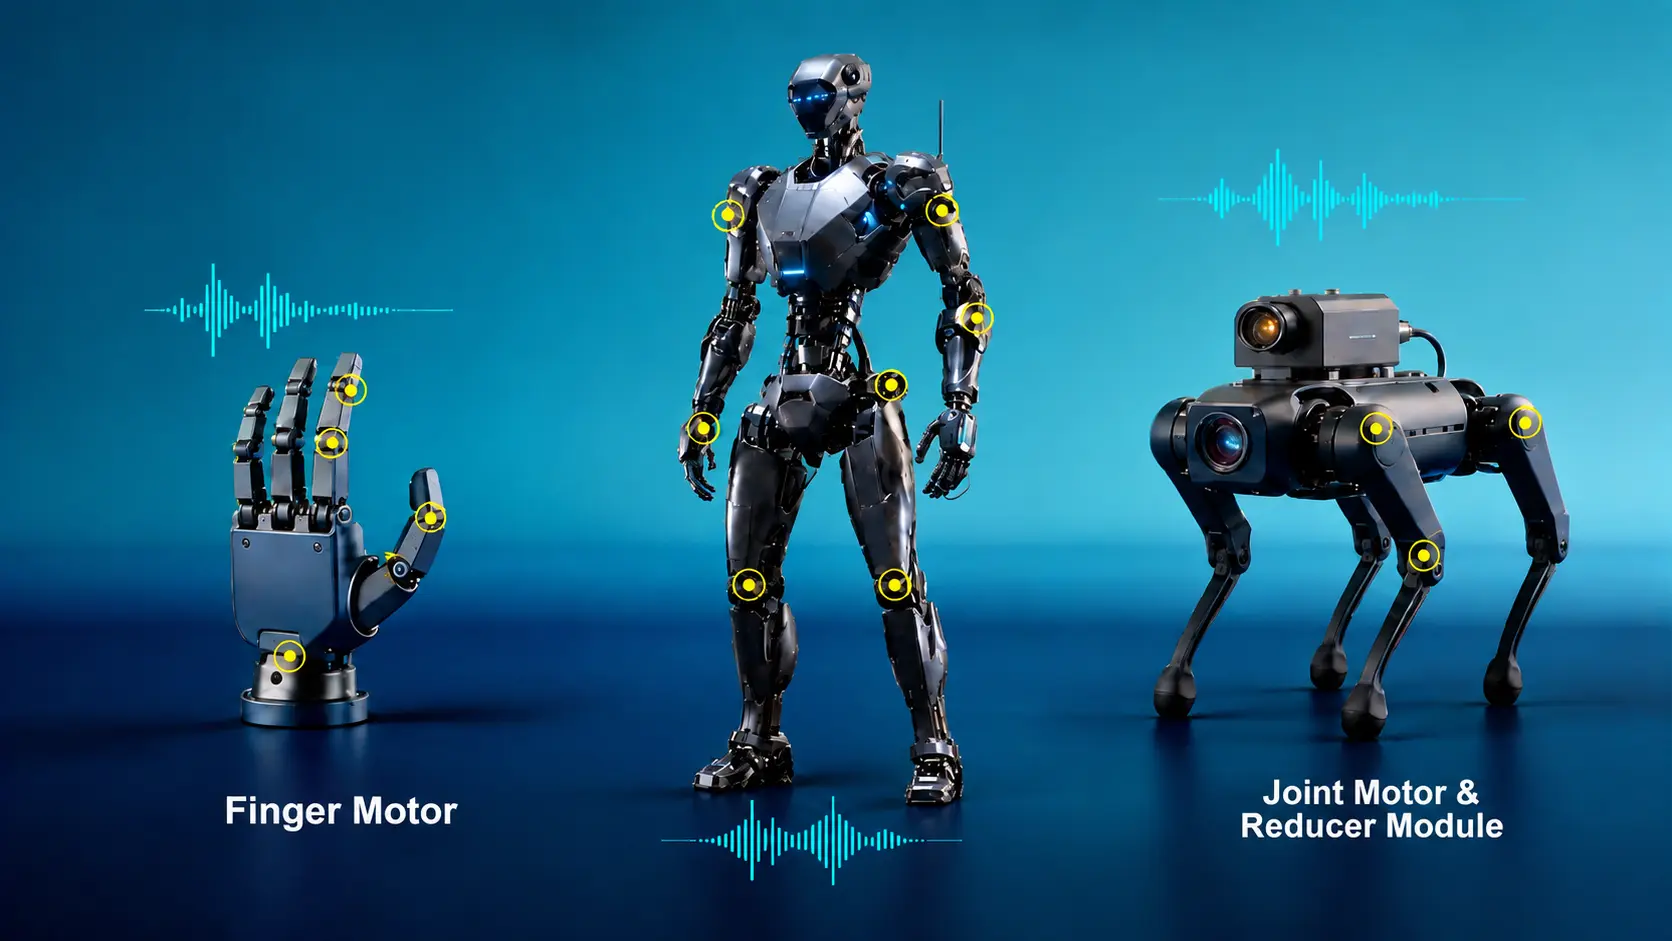
Pain Points der herkömmlichen Inspektion anomaler Geräusche
Da Kernaktuatoren in Hochgeschwindigkeits- und Hochpräzisionsanwendungen eingesetzt werden, sind abnorme Start-Stopp-Geräusche in Gelenken, Zahn-Eingriffsimpulse in Getrieben und ultra-schwache Geräusche aus geschickten Händen zu kritischen Qualitätsengpässen geworden. Manuelle Hörprüfungen können mit dem Hochlauf der Produktion nicht mehr Schritt halten:
- Inkonsistente Genauigkeit: Beurteilungskriterien variieren je nach Erfahrung der Prüfer, Ermüdung und Schichtübergabe. Nach vier Stunden ununterbrochenem Zuhören kann die Konstanz der Beurteilung während langer Hörschichten deutlich abnehmen.
- Kurzzeitereignisse werden leicht überhört: Das Zeitfenster für anomale Geräusche während des Start-Stopp-Vorgangs eines Gelenks ist extrem kurz. Konventionelle Leq-Methoden übersehen viele Ereignisse und erhöhen so die Fehlerkennungsrate während des Hochlaufs.
- Schwer isolierbare Mehrquellen-Geräusche: Zahneingriff, Motorheulen, Encoderreibung und Antriebsresonanz überlagern sich. Eine eindimensionale Spektralanalyse kann diese gekoppelten Quellen nicht zuverlässig trennen.
- Keine standardisierten Tests oder Datenverwaltung: Manuelles Zuhören erfüllt weder die Taktzeit-Anforderungen noch ermöglicht es automatisierte Datenhistorien und begrenzt dadurch Kapazität und Qualitätsmanagement.
- Fehler treten erst im Feld auf: Produkte mit anomalen Geräuschen können in die nachgelagerte Montage oder zum Endkunden gelangen, was Beschwerden, Rücksendungen, Garantierreparaturen oder Chargenrückrufe auslöst - mit steigenden Kosten und sinkendem Vertrauen in die Marke.
Kernnutzen von CRYSOUNDs EoL-Prüflösung für anomale Geräusche
CRYSOUND wurde 1996 gegründet und konzentriert sich seit 30 Jahren auf Akustiktests. In der EoL-Prüfung von Motoren auf anomale Geräusche hat das Unternehmen tiefgehende akustische Expertise aufgebaut und automatisierte Lösungen in zentralen Aktuatorkategorien verkörperter KI, darunter Fingergelenkmotoren, Gelenkmotoren und Gelenkmodule, im Feld etabliert. Der Kernnutzen umfasst:
- Automatisierte Detektion anomaler Geräusche mit Gut/Schlecht-Bewertung - beseitigt Subjektivität, Ermüdung und uneinheitliche Standards bei manuellen Hörprüfungen.
- KI-gestützte Analyse mit unüberwachtem Deep Learning - reduziert Fehlerkennungen und Falschausscheidungen, die zu Qualitätsreklamationen führen.
- Gekoppelte Schall- und Vibrationsprüfung - überwindet die Einschränkungen einmikrofonbasierter Setups, die häufig zu Fehlzuordnungen von Fehlerquellen führen.
- Parallele Mehrstationsprüfungen für anomale Geräusche und elektrische Leistungsparameter - erhöhen den UPH für Fertigungslinien mit hohem Takt.
- Schneller Produktwechsel und Rezeptverwaltung - reduziert redundante Investitionen in Prüfequipment über mehrere Produktlinien hinweg.
- Native MES-Integration und Datennachverfolgbarkeit - sichert vollständige Qualitätsaufzeichnungen für OEM- und Marken-Audits.
Zielkunden und Anwendungsfälle
Zielkunden
- OEMs von humanoiden Robotern und vierbeinigen Robotern mit vertikal integrierten Motorlieferketten.
- Tier-1-Zulieferer von Gelenkmodulen und Getrieben, von der Motorenfertigung bis zur Endmontage.
- Tier-2-Zulieferer von Motoren für geschickte Hände und Fingergelenke, die mehrere Robotikmarken bedienen.
- Unternehmen für verkörperte KI im Produktionshochlauf, die eine 100% EoL-Prüfung auf anomale Geräusche benötigen.
Typische Anwendungsfälle
| Prüfling (Device Under Test) | Typisches Produkt | Prüffokus für anomale Geräusche |
|---|---|---|
| Fingergelenkmotor (kernlos) | Mikromotor für geschickte Hände | Ultra-schwache Geräusche, Kurzzeitereignisse und Hochfrequenzheulen |
| Gelenkmodul (Getriebe + Motor) | Gelenk eines humanoiden Roboters | Zahn-Eingriffsimpulse und gekoppelte Mehrquellen-Geräusche |
| Gelenkmotor eines vierbeinigen Roboters | Gelenk eines vierbeinigen Roboters | Hochgeschwindigkeitsbetriebsgeräusche, Vibrationssignaturen und Konsistenz der Dauerhaltbarkeit |
| Getriebe | Harmonic-/Planetengetriebe | Zahn-Eingriffsgeräusche und Lageranomalien |
Lösungsarchitektur
Systemarchitektur
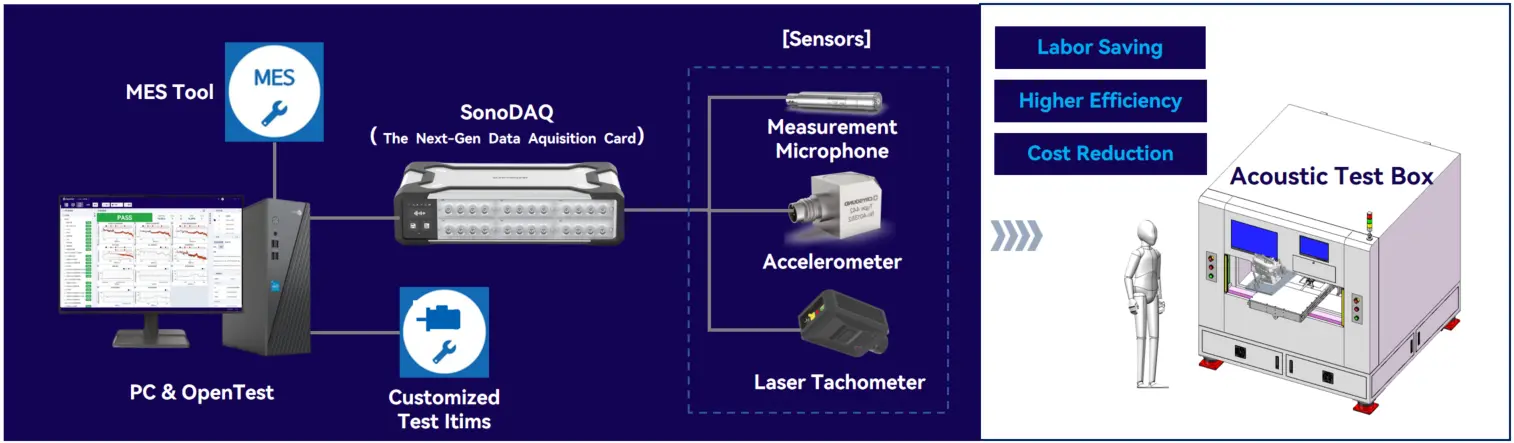
Die Lösung von CRYSOUND folgt einem vierstufigen Workflow: präzise Erfassung von Schall und Vibration → multidimensionale Signalanalyse → KI-basierte Beurteilung → geschlossene Datennachverfolgbarkeit. Der gesamte Prüfprozess wird innerhalb der Taktzeit der Fertigungslinie automatisch abgeschlossen:
- Präzise Erfassung: Der Prüfling (DUT, Device Under Test) wird in einer Acoustic Test Chamber platziert. Hochpräzise Sensoren erfassen Schall und Vibration über das gesamte 20-Hz-20-kHz-Band und nehmen synchron Strom, Spannung und weitere elektrische Parameter auf.
- Multidimensionale Analyse: Das System kombiniert FFT-Spektralanalyse, Oktavanalyse, Detektion transiente anomaler Geräusche und Sound Quality Analysis (SQA), um akustische Merkmale aus mehreren Dimensionen zu charakterisieren.
- KI-Beurteilung: Ein unüberwachtes Deep-Learning-Modell detektiert anomale Geräusche, klassifiziert Prüflinge automatisch in Gut und Schlecht und unterstützt Online-Lernen für neue Geräuschmuster.
- Geschlossene Nachverfolgbarkeit: Prüfdaten werden statistisch ausgewertet, automatisch gespeichert und mit dem MES integriert, sodass eine vollständige Rückverfolgbarkeit pro Einheit gegeben ist.
Zentrale Vorteile
1.Proprietäre Algorithmen: Überwinden die Grenzen herkömmlicher SPL- und FFT-Methoden, die anomale Geräusche nicht zuverlässig identifizieren können.
| Typ anomaler Geräusche | Herkömmliche Methode | CRYSOUND-Algorithmus |
|---|---|---|
| Rauschereignisse im Millisekundenbereich während Start-Stopp oder Drehrichtungswechsel | Werden durch zeitliche Mittelung über das Analysefenster übersehen | Proprietäre Transientendetektion; stabile Erfassung bei 48 kHz Abtastrate |
| 1-20-kHz-Geräusche inkl. Zahn-Eingriffsgeräuschen im 1-5-kHz-Band | Schwer mit einfachen SPL- oder Spektrumsschwellenwerten zu beurteilen | Proprietäre SQA und Energieratio-Vergleich über Frequenzbänder |
| Mehrquellenkopplung: Motor + Getriebe + Antrieb | Bediener können die Quellen nicht zuverlässig unterscheiden | KI-basiertes Anomaliemodell, konfiguriert mit repräsentativen Referenzmustern |
| Bisher unbekannte Geräuschmuster in neuen Chargen | Können nicht zuverlässig behandelt werden | Online-Lernen mit automatischer Clusterbildung neuer Muster |
2.Zentrale Systemspezifikationen: Decken Geräusche von Gelenkmotoren, Getriebeheulen, Hochfrequenzgeräusche geschickter Hände und Vibrationen vierbeiniger Roboter ab.
| Messgröße | Typischer Wert | Branchensignifikanz |
|---|---|---|
| Frequenzbereich | 20 Hz-20 kHz | Voller Hörbereich |
| Abtastrate | 48 kHz | Erfüllt die Anforderungen an die Transientendetektion |
| Dynamikbereich | 160 dB | Deckt einen großen Bereich an Motorgeräuschpegeln ab |
| Prüfgenauigkeit | ±0.05 dB | Weit über der Unterscheidungsfähigkeit des menschlichen Gehörs |
| MTBF | >20.000 h | Unterstützt einen durchgehenden 24×7-Linienbetrieb |
| Fehlerkennungsrate (Miss Rate) | <0,1% | Weit unter der Fehlerkennungsrate von 3-5% bei manueller Inspektion |
3.Vertikal integrierte Hard- und Software: Vollständig konfigurierbar für Standard- oder kundenspezifische Auslieferung, mit langfristiger Zuverlässigkeit und einfacher Bedienung.
| Inhouse-Modul | Auswählbares Modell | Beschreibung |
|---|---|---|
| Messmikrofon | CRY3203-S01; Freifeld, vorpolarisiert, niedriges Eigengeräusch, hoher Dynamikbereich; 3,15 Hz-20 kHz, 50 mV/Pa | Präzise akustische Erfassung für die Prüfung auf anomale Geräusche |
| Beschleunigungsaufnehmer | CRY433; Einkanal (einachsig); 0,5 Hz bis 8 kHz, 100 mV/g | Großer Dynamikbereich und breite Abdeckung von Amplitudenspitzen |
| Datenerfassung | CRY5810 SonoDAQ LT; mehrkanalige synchrone Erfassung; 204,8 kHz Abtastrate | Effiziente synchrone Messung von Schall-, Vibrations- und Spannungssignalen; bis zu 24 Kanäle pro Einheit |
| Akustische Testkammer | Manuelle und pneumatische Modelle; Hintergrundgeräusch <15 dB(A), insertion loss >60 dB(A) | Mehrere Konfigurationen für die Integration in Fertigungslinien |
| Testplattform | OpenTest-Plattform mit Sequenzmodus, automatischer Beurteilung, Berichtsausgabe, MES-Integration und Nachverfolgbarkeit | Proprietäre Algorithmen für anomale Geräusche plus KI-Bewertungsmodell |
Ergebnisse und Deliverables
Das System gibt automatisch End-to-End-Testergebnisse aus und erfüllt Audit-Anforderungen für Qualitätsprüfung, Qualitätsmanagement, Produktdokumentation und Datennachverfolgbarkeit:
- Schallleistungsprüfung: Unterstützt die auf Schalldruck basierende Bestimmung der Schallleistung gemäß ISO 3744 und ISO 3746, sofern die erforderliche Messumgebung und die Aufbaubedingungen erfüllt sind.
- Zeit-Frequenz-Analyse: FFT-Spektren über 20 Hz-20 kHz identifizieren Motorordnungsobertöne, Zahn-Eingriffsfrequenzen und Lagerfehlfrequenzen und visualisieren gleichzeitig die SPL-Verteilung nach Frequenzband.
- Oktavanalyse: Bietet 1/1- und 1/3-Oktavanalyse, um akustische Signale nach Frequenzband für Geräuschquellenanalyse und Lärmminderungsmaßnahmen aufzuteilen.
- RMS-Zeitbereichskurve: Hochauflösende RMS-Verläufe erfassen kurzzeitige Energieimpulse beim Motorstart, -stopp, Drehrichtungswechsel und bei Drehzahländerungen mit Millisekundenauflösung.
- Lautheitsanalyse: Psychoakustische Modelle berechnen stationäre Lautheit (Sone) und kritische Bandverteilung (Bark) und liefern eine objektive Grundlage für die wahrgenommene Laufruhe.
- Sound Quality Analysis (SQA): Berechnet Lautheit, Schärfe, Rauigkeit, Schwankungsstärke und Tonhaltigkeit, um die wahrgenommene Klangqualität zu quantifizieren und versteckte Defekte zu markieren, bei denen der Gesamtpegel innerhalb der Spezifikation liegt, die Geräuschcharakteristik jedoch anomale Merkmale aufweist.
- Analyse transiente anomaler Geräusche: Kurzzeitige Impulsenergie-Detektion und Hüllkurvenanalyse lokalisieren nichtstationäre Ereignisse wie Zahnschläge, Lagerfehler und Stoßereignisse beim Drehrichtungswechsel.
- Unüberwachtes Deep Learning: Autoencoder- und kontrastive Lernverfahren als Anomaliemodelle kommen ohne großen, gelabelten Fehlersatz aus und können gekoppelte Mehrquellen-Geräusche sowie ultra-schwache Signale verarbeiten.
- Automatische Beurteilung: Mehrdimensionale Gut/Schlecht-Entscheidung mit konfigurierbaren Schwellwerten und mehrstufiger Fehlerklassifizierung für 100% automatisiertes Grading in der Fertigungslinie.
- Statistische Reports: Dashboards für Gesamtanzahl der Tests, Gut/Schlecht-Zahlen, Ausbeute und Zykluszeit, filterbar nach Charge und Produktmodell.
- WAV-Audioarchiv: Roh-Audiodaten werden im verlustfreien WAV-Format gespeichert, strukturiert nach Produkt-ID und Charge für Offline-Wiedergabe, Diagnoseauswertung und Iteration von KI-Modellen.
- Datennachverfolgbarkeit: Jedes Produkt behält einen vollständigen Prüfdatensatz - akustische Merkmale, Beurteilungsergebnis und Zeitstempel. Native MES-Integration ermöglicht eine vollständige Audit-Nachverfolgbarkeit.
Kundenfallstudien
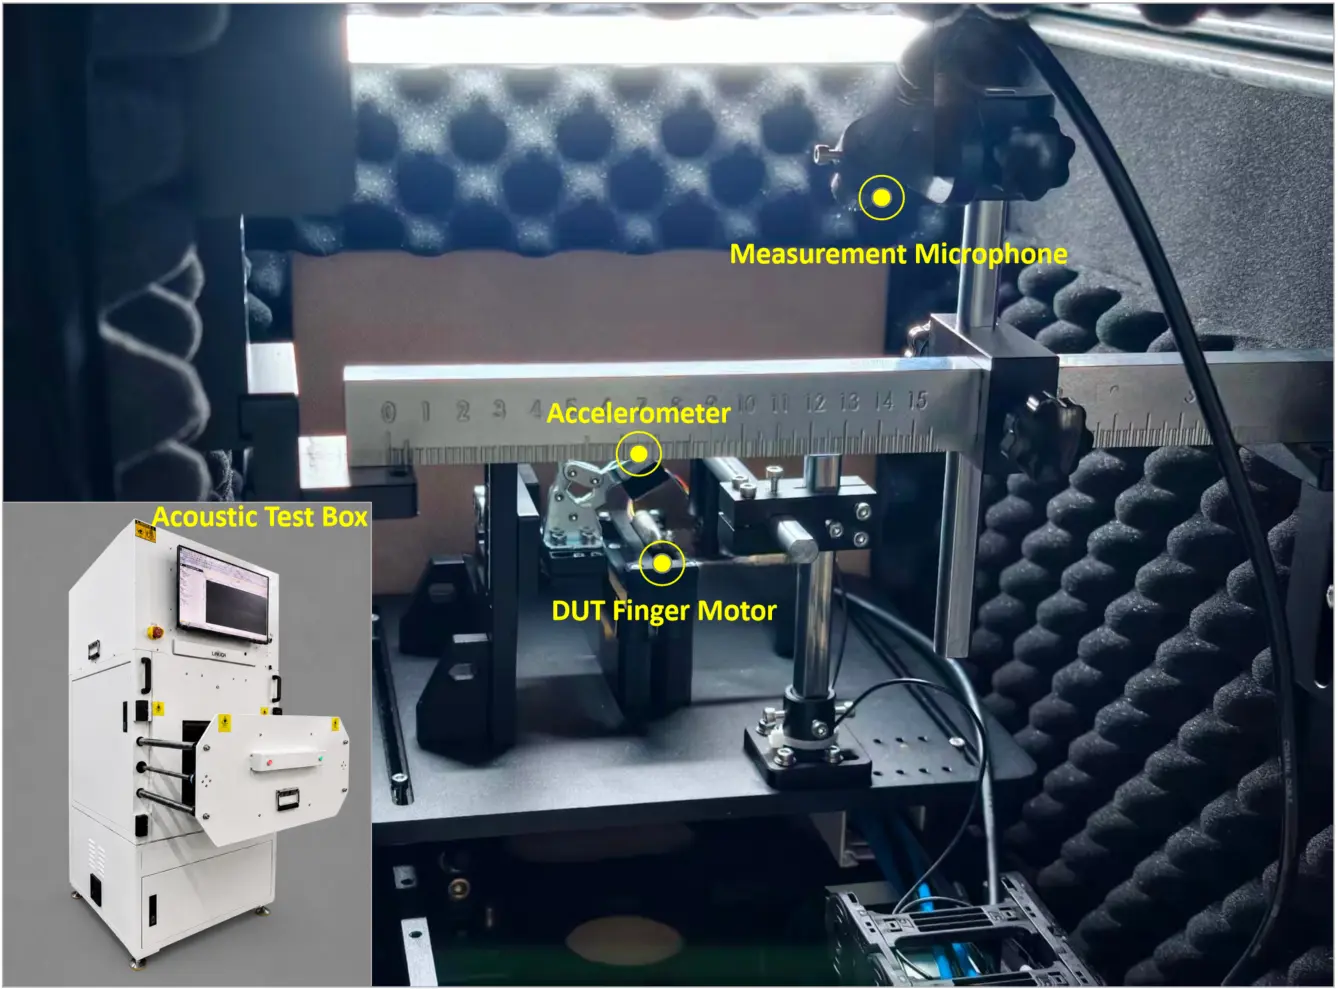
EoL-Prüfung anomaler Geräusche bei Fingermotoren - Kundennutzen
- Maschinelle Inspektion ersetzt manuelles Zuhören: Das System bewertet anomale Geräuschsignaturen von Miniatur-Fingermotoren quantitativ, eliminiert subjektive Hörbias und etabliert einheitliche, nachverfolgbare QS-Kriterien.
- Zweikanalige Datenerfassung: Beschleunigungssensoren und Messmikrofone erfassen synchron Vibrations- und Akustikdaten und ermöglichen eine multidimensionale Analyse in einem einzigen Spannzyklus.
- Integriertes vertikales Akustikprüfbox-Design: Integrierter Bedienbildschirm und Türmechanismus erlauben die direkte Einbettung in die Fertigungslinie ohne separate akustische Umgebung und senken so die Kosten für Standortanpassungen.
- Ein-Knopf-Workflow: Produkt einlegen, Tür schließen, automatischen Test starten, Ergebnis empfangen. Jede Station ersetzt ein bis zwei Vollzeit-QS-Stellen.
- MES-Integration und Nachverfolgbarkeit: Prüfdaten werden in Echtzeit an die Qualitätsmanagementplattform übergeben und unterstützen so den QS-Workflow des Kunden.
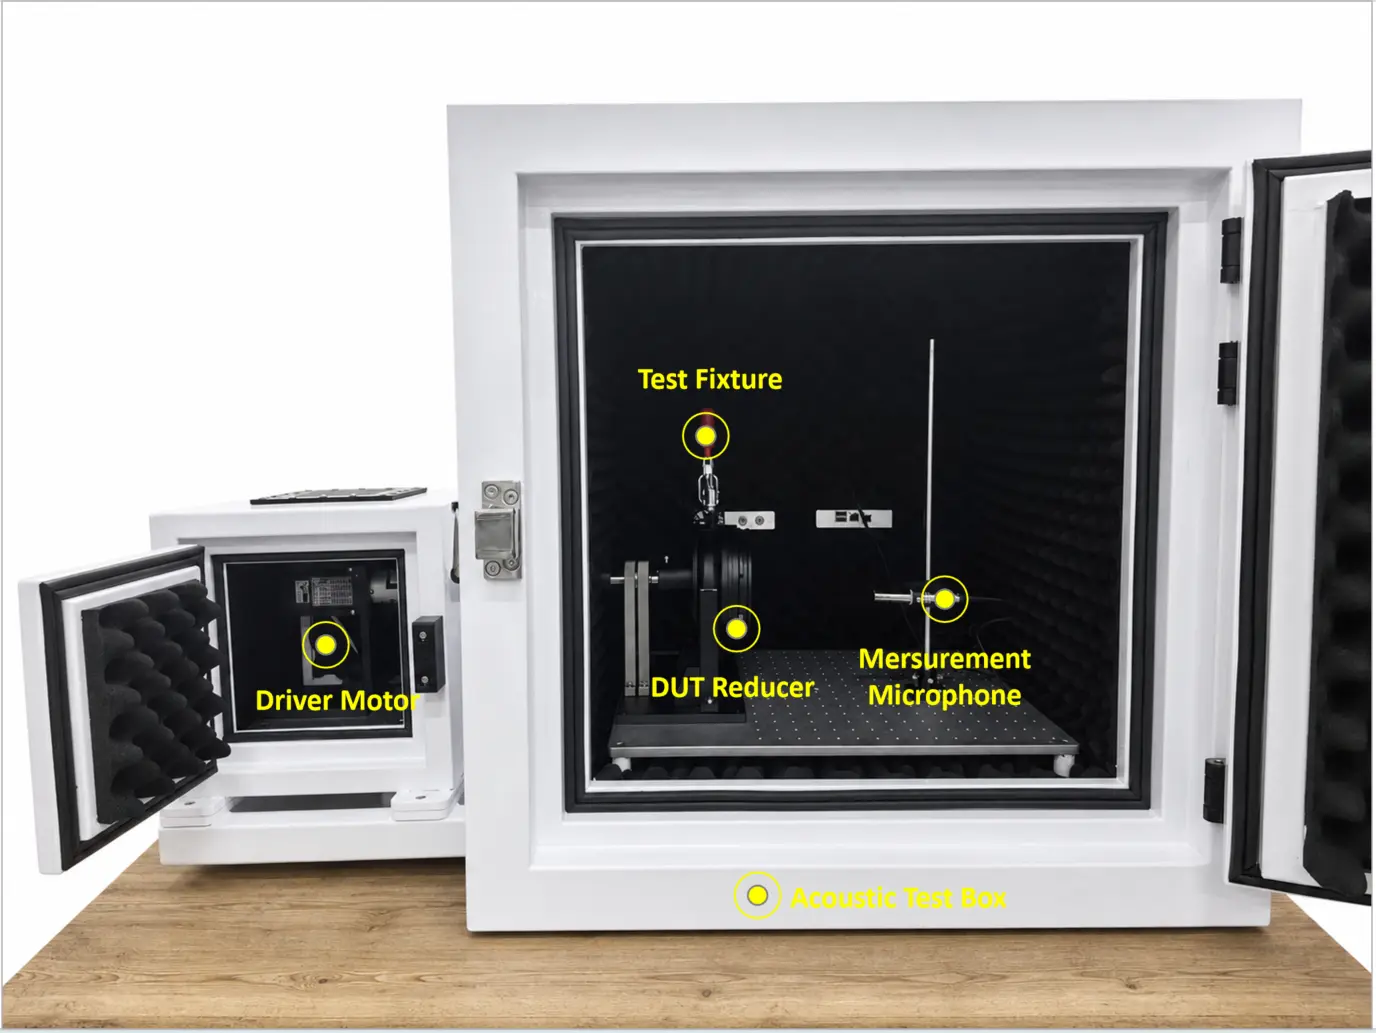
EoL-Prüfung anomaler Geräusche an Getriebemodulen für vierbeinige Roboter - Kundennutzen
- Subjektive Beurteilung ersetzen: Messmikrofone erfassen das Betriebsgeräusch des Getriebes für eine quantitative Analyse und schaffen einheitliche Beurteilungskriterien für die präzise QS von Robotergelenken.
- Akustisch isolierte Prüfumgebung: Ein Gehäuse mit innenliegendem schallabsorbierendem Schaum dämpft Umgebungsgeräusche aus der Fabrik wirksam und ermöglicht die Erfassung schwacher anomaler Geräuschsignale bei geräuscharmen Getrieben.
- Modulares Spannkonzept: Lade- und Prüfaufnahmen lassen sich schnell an unterschiedliche Gelenk-Getriebe-Spezifikationen anpassen und minimieren redundante Investitionen in Equipment über Produktvarianten hinweg.
- Vollständiges akustisches Datenarchiv: Jedes Produkt erhält einen vollständigen akustischen Datensatz, der hilft, Qualitätsaudit-Anforderungen zu erfüllen und die Standardisierung der Fertigungslinie zu verbessern.
Warum CRYSOUND
- 30 Jahre Akustikexpertise: Seit 1996 konzentriert sich CRYSOUND auf Akustiktests und hat tiefgehende technische Kompetenzen und umfassende Branchenerfahrung aufgebaut.
- Full-Stack-Inhouse-F&E: Messmikrofone, Beschleunigungsmesser, Datenerfassungshardware, Acoustic Test Chambers und Testsoftware - alles wird intern entwickelt, um Systemkompatibilität und langfristige Zuverlässigkeit sicherzustellen.
- Führende KI-Algorithmen: Proprietäre Detektionsalgorithmen für transiente anomale Geräusche und unüberwachtes Deep Learning adressieren Mehrquellenkopplung und ultra-schwache Geräusche, die mit einfachen Leq-/FFT-Methoden nicht handhabbar sind.
- Branchenspitze bei der Fehlerkennungsrate: KI-gestützte Beurteilung senkt die Fehlerkennungsrate auf unter 0,1% und liegt damit deutlich unter den 3-5% typischer manueller Hörprüfungen.
- In der Fertigungslinie erprobt: In zahlreichen Großserienszenarien, darunter kernlose Motoren und Gelenkmodule, im Einsatz, mit zusätzlicher Abdeckung von Automobilelektronik und Smart Appliances.
Häufig gestellte Fragen (FAQ)
F: Welche Arten anomaler Geräusche kann diese Lösung detektieren?
A: Zahn-Eingriffsimpulse in Getrieben, Motorheulen, Lageranomalien, Encoderreibung, transiente Start-Stopp-Geräusche und mehr. Das System nutzt einen Multi-Algorithmus-Ansatz - FFT, Transientenanalyse, SQA und KI - für eine umfassende Abdeckung.
F: Kann die Prüftaktzeit die Anforderungen der Massenfertigung erfüllen?
A: Die Lösung bietet einen standardisierten Prozess mit automatisierten Acoustic Test Chambers und parallelen Mehrprozessprüfungen. Der Prüfablauf wird für jeden Gerätetyp maßgeschneidert, um die Zykluszeit zu minimieren und den UPH zu maximieren.
F: Wie viele Trainingsdaten benötigt das KI-Modell?
A: Das System verwendet unüberwachtes Deep Learning - ein großer, gelabelter Fehlersatz ist nicht erforderlich. Mit nur etwa 100 Gutmustern verbessert das Online-Lernen die Genauigkeit kontinuierlich, und neue Produktchargen passen sich schnell an.
F: Wie kann diese Lösung in eine bestehende Fertigungslinie integriert werden?
A: Die Lösung wird als integrierte, eigenständige Workstation geliefert - Acoustic Test Chamber, Erfassungssystem und Software. Spannvorrichtungen werden an bestehende Schnittstellen der Linie angepasst, und die Software unterstützt nativ die MES-Integration, wodurch sich der Integrationszyklus verkürzt.
F: Hält die Acoustic Test Chamber dem Umgebungsgeräusch in der Fabrik stand?
A: Die Hintergrundgeräuschpegel in der Acoustic Test Chamber liegen bei ≤20 dB(A) bei externer Geräuschbelastung ≤80 dB(A), mit einer Schalldämmung von >60 dB. Dies dämpft Umgebungsgeräusche aus der Fabrik wirksam und erhält die Messgenauigkeit.
F: Wie lange dauert die Implementierung typischerweise?
A: Standardsysteme: 3-6 Wochen von der Anforderungsbestätigung bis zum Produktionsstart, einschließlich Spannvorrichtungsanpassung, Software-Debugging und Inbetriebnahme vor Ort. Kundenspezifische Lösungen: Der Zeitplan wird in der frühen Evaluierungsphase festgelegt.
F: Wie wird die langfristige Prüfgenauigkeit sichergestellt?
A: Das System unterstützt periodische Stichprobenprüfungen und eine regelmäßige Kalibrierung mit dem Schallkalibrator CRY3016. Mit einer MTBF von >20.000 Stunden unterstützt es einen durchgehenden 24×7-Betrieb. Eine Prüfgenauigkeit von ±0,05 dB übertrifft die Präzision des menschlichen Gehörs bei weitem.
Lösungsberatung
Benötigen Sie eine zuverlässige EoL-Prüflösung für anomale Geräusche bei Ihren Roboteraktuatoren? CRYSOUND kann auf Basis Ihrer Produktarchitektur, Taktzeit und Anforderungen an die Fertigungslinie eine geeignete Prüflösung empfehlen. Um Ihre Anwendung zu besprechen, füllen Sie bitte das untenstehende Formular Kontakt aufnehmen aus.


