


1. Por qué la detección de ruidos anómalos se ha convertido en un cuello de botella clave en el camino hacia la producción en masa
La IA encarnada está pasando de las demostraciones de laboratorio a la producción a escala. Plataformas insignia como Tesla Optimus, Unitree H1 y Deep Robotics Jueying X20 están aumentando su producción, y solo China ha formado más de 1.600 clústeres de la industria robótica. Sin embargo, el sector se enfrenta a una realidad contundente: mientras el software ya puede ejecutar modelos del mundo y algoritmos VLA, la calidad del hardware se está convirtiendo en el cuello de botella.
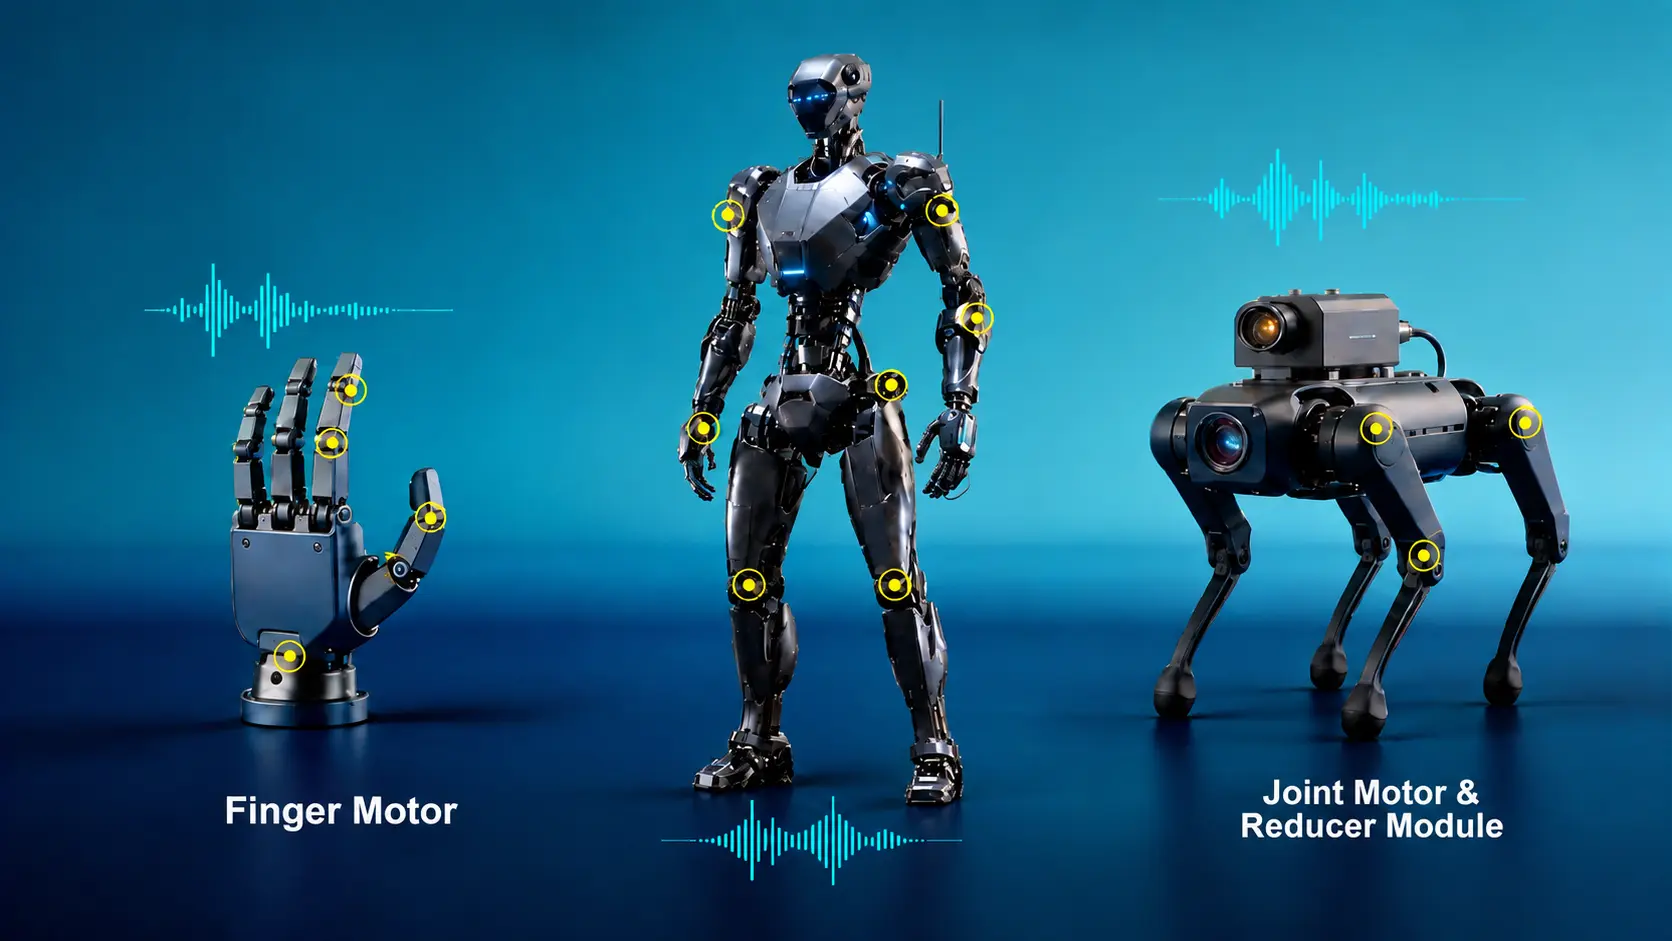
En la línea de producción, el ruido anómalo en motores de articulación, el zumbido de reductores, el ruido de alta frecuencia de manos hábiles y la vibración de las articulaciones en robots cuadrúpedos son audibles pero difíciles de aislar. Representan uno de los mayores obstáculos entre el envío y la aceptación por parte del usuario final. El ruido anómalo está lejos de ser trivial: es uno de los principales desencadenantes de devoluciones, retiradas de lotes y reclamaciones de OEM.
2. Puntos débiles de la inspección tradicional de ruidos anómalos
A medida que los actuadores centrales se incorporan a aplicaciones de alta velocidad y alta precisión, el ruido anómalo de arranque‑parada en las articulaciones, los impactos de engrane en reductores y el ruido ultra débil de manos hábiles se han convertido en cuellos de botella críticos de calidad. La inspección auditiva manual ya no puede seguir el ritmo del aumento de la producción:
- Precisión inconsistente: Los criterios de juicio varían según la experiencia del inspector, la fatiga y el relevo de turno. Tras cuatro horas de escucha continua, la precisión puede caer aproximadamente un 20%.
- Eventos transitorios que se pasan por alto fácilmente: La ventana de ruido anómalo durante el arranque‑parada de la articulación es extremadamente corta. Los métodos Leq convencionales pasan por alto muchos eventos, lo que eleva las tasas de fallo de detección durante la fase de aumento de producción.
- Ruido multisource difícil de aislar: El engrane de los engranajes, el zumbido del motor, la fricción del codificador y la resonancia del accionamiento se superponen. Un único método de análisis espectral no puede separar de forma fiable estas fuentes acopladas.
- Sin pruebas estandarizadas ni gestión de datos: La escucha manual no puede cumplir los requisitos de takt time ni crear historiales de datos automatizados, lo que limita la capacidad y la gestión de la calidad.
- Los defectos solo aparecen en el campo: Los productos con ruido anómalo pueden llegar al montaje aguas abajo o a los usuarios finales, lo que genera reclamaciones, devoluciones, reparaciones en garantía o retiradas de lotes, elevando los costes y erosionando la confianza en la marca.
3. Valor principal de la solución de ruidos anómalos en motores de CRYSOUND
Fundada en 1996, CRYSOUND se ha centrado en las pruebas acústicas durante 30 años. En las pruebas EoL de ruidos anómalos en motores, la empresa ha desarrollado una profunda experiencia acústica y ha desplegado soluciones automatizadas en categorías clave de actuadores para IA encarnada, incluidos motores de articulación de dedo, motores de articulación y módulos de articulación. El valor principal incluye:
- Detección automatizada de ruidos anómalos con juicio «aprobado/rechazado», eliminando la subjetividad, la fatiga y los estándares inconsistentes de la escucha manual.
- Análisis basado en IA con aprendizaje profundo no supervisado, que aborda las omisiones de detección y los falsos rechazos que provocan reclamaciones de calidad.
- Pruebas fusionadas de acústica y vibración, que superan las limitaciones de los sistemas de un solo micrófono que a menudo identifican mal las fuentes de fallo.
- Pruebas paralelas en múltiples estaciones para ruidos anómalos y rendimiento eléctrico, aumentando el UPH en líneas de producción de alto takt.
- Cambio rápido de referencia y gestión de recetas, reduciendo la inversión en equipos redundantes en líneas multiproducto.
- Integración nativa con MES y trazabilidad de datos, conservando historiales de calidad completos para las auditorías de OEM y marcas.
4. Clientes objetivo y casos de uso
4.1 Clientes objetivo
- OEM de robots humanoides y robots cuadrúpedos con cadenas de suministro de motores verticalmente integradas.
- Proveedores de nivel 1 de módulos de articulación y reductores, que abarcan desde la fabricación del motor hasta el montaje final.
- Proveedores de nivel 2 de motores para manos hábiles y articulaciones de dedos que dan servicio a varias marcas de robótica.
- Empresas de IA encarnada en fase de aumento de producción que requieren un cribado EoL del 100 % de ruidos anómalos.
4.2 Casos de uso típicos
| Dispositivo bajo prueba | Producto típico | Enfoque de la prueba de ruidos anómalos |
|---|---|---|
| Motor de articulación de dedo (sin núcleo) | Micromotor para manos hábiles | Ruido ultra débil, eventos transitorios y zumbido de alta frecuencia |
| Módulo de articulación (reductor + motor) | Articulación de robot humanoide | Impacto de engrane y ruidos anómalos acoplados de múltiples fuentes |
| Motor de articulación de robot cuadrúpedo | Articulación de robot cuadrúpedo | Ruido de funcionamiento a alta velocidad, firmas de vibración y consistencia de durabilidad |
| Reductor de engranajes | Reductor armónico / planetario | Ruido de engrane y anomalías en rodamientos |
5. Arquitectura de la solución
5.1 Arquitectura del sistema
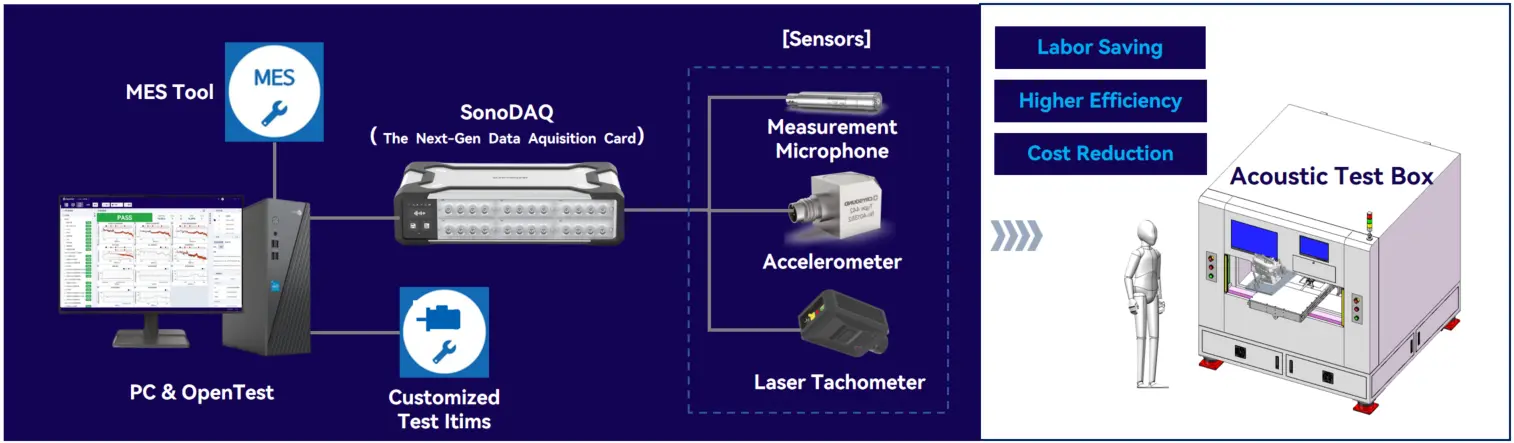
La solución de CRYSOUND sigue un flujo de trabajo de cuatro etapas: adquisición de precisión de acústica y vibración → análisis multidimensional de señales → juicio basado en IA → trazabilidad de datos en bucle cerrado. Todo el proceso de prueba se completa automáticamente dentro del takt time de la línea de producción:
- Adquisición de precisión: El DUT (dispositivo bajo prueba) se coloca dentro de una caja acústica de ensayo. Sensores de alta precisión capturan el sonido y la vibración en toda la banda de 20 Hz a 20 kHz mientras se adquieren de forma síncrona corriente, tensión y otros parámetros eléctricos.
- Análisis multidimensional: El sistema combina análisis espectral FFT, análisis por octavas, detección de ruidos anómalos transitorios y análisis de calidad de sonido (SQA) para caracterizar las características acústicas desde múltiples dimensiones.
- Juicio por IA: Un modelo de aprendizaje profundo no supervisado detecta ruidos anómalos, clasifica automáticamente las unidades como aprobadas o rechazadas y admite aprendizaje en línea para nuevos patrones de ruido.
- Trazabilidad en bucle cerrado: Los datos de prueba se analizan estadísticamente, se almacenan de forma automática y se integran con el MES para una trazabilidad completa por unidad.
5.2 Ventajas principales
1.Algoritmos patentados: Superan las limitaciones de los métodos tradicionales de SPL y FFT, que no pueden identificar de forma fiable los ruidos anómalos.
| Tipo de ruido anómalo | Método tradicional | Algoritmo de CRYSOUND |
|---|---|---|
| Ruido transitorio a escala de milisegundos durante el arranque‑parada o la inversión de giro | Se pasa por alto debido a la ventana de promediado temporal | Detección transitoria patentada; captura estable con muestreo a 48 kHz |
| Ruido de 1 a 20 kHz, incl. engrane de reductores en la banda de 1 a 5 kHz | Difícil de juzgar mediante simples umbrales de SPL o de espectro | SQA patentado y comparación de relaciones de energía por bandas de frecuencia |
| Acoplamiento de múltiples fuentes: motor + reductor + accionamiento | Los operarios no pueden distinguir de forma fiable las fuentes | Modelo de IA patentado entrenado con muestras etiquetadas |
| Patrones de ruido jamás vistos en nuevos lotes | No se pueden gestionar de forma fiable | Aprendizaje en línea con agrupamiento automático de nuevos patrones |
2.Especificaciones clave del sistema: Cubre el ruido de motores de articulación, el zumbido de reductores, el ruido de alta frecuencia de manos hábiles y la vibración de robots cuadrúpedos.
| Métrica | Valor típico | Importancia para el sector |
|---|---|---|
| Rango de frecuencia | 20 Hz-20 kHz | Rango audible completo |
| Frecuencia de muestreo | 48 kHz | Cumple los requisitos de detección de transitorios |
| Rango dinámico | 160 dB | Cubre un amplio rango de niveles de ruido de motores |
| Precisión de prueba | ±0.05 dB | Muy superior a la capacidad de discriminación auditiva humana |
| MTBF | >20.000 h | Admite funcionamiento continuo de la línea 24×7 |
| Tasa de omisiones | <0.1% | Muy por debajo de la tasa de omisiones del 3-5 % de la inspección manual |
3.Hardware y software verticalmente integrados: Totalmente configurables para entregas estándar o personalizadas, garantizando fiabilidad a largo plazo y facilidad de uso.
| Módulo interno | Modelo seleccionable | Descripción |
|---|---|---|
| Micrófono de medición | CRY3203-S01; campo libre, prepolarizado, bajo ruido propio, alto rango dinámico; 3,15 Hz-20 kHz, 50 mV/Pa | Adquisición acústica precisa para las pruebas de ruidos anómalos |
| Acelerómetro | CRY433; opciones monoaxial y triaxial; 0,5 Hz-8 kHz, 100 mV/g | Amplio rango dinámico y gran cobertura de picos |
| Adquisición de datos | CRY5810 SonoDAQ LT; adquisición síncrona multicanal; muestreo a 204,8 kHz | Medición síncrona eficiente de señales acústicas, de vibración y de tensión; hasta 24 canales por unidad |
| Caja acústica de ensayo | Modelos manuales y neumáticos; ruido de fondo <15 dB(A), insertion loss >60 dB(A) | Múltiples configuraciones para la integración en líneas de producción |
| Plataforma de prueba | Plataforma OpenTest con modo secuencial, juicio automático, emisión de informes, integración con MES y trazabilidad | Algoritmos patentados de ruidos anómalos más modelo de juicio basado en IA |
6. Resultados y entregables
El sistema genera automáticamente resultados de prueba de extremo a extremo, cumpliendo los requisitos de auditoría para inspección de calidad, gestión de calidad, registros de producto y trazabilidad de datos:
- Nivel de presión sonora continuo equivalente (Leq): Calcula el Leq ponderado A durante todo el ciclo de prueba como criterio central de aprobado/rechazado, compatible con ISO 3744/3746.
- Análisis tiempo‑frecuencia: Los espectros FFT de 20 Hz a 20 kHz identifican armónicos de orden de motor, frecuencias de engrane y frecuencias de defectos de rodamientos, a la vez que visualizan la distribución de SPL por banda.
- Análisis por octavas: El análisis de octava completa (1/1) y de tercio de octava (1/3) según IEC 61260 descompone las señales acústicas por energía de banda para localizar fuentes de ruido y optimizar la reducción de ruido.
- Curva RMS en el dominio temporal: La variación RMS de alta resolución captura picos de energía transitoria durante el arranque‑parada del motor, la inversión de giro y los cambios de velocidad con resolución de milisegundos.
- Análisis de sonoridad: Los modelos psicoacústicos calculan la sonoridad en estado estacionario (sone) y la distribución por bandas críticas (bark), proporcionando una base objetiva para la percepción de suavidad.
- Análisis de calidad de sonido (SQA): Calcula sonoridad, agudeza, aspereza, fuerza de fluctuación y tonalidad para cuantificar la calidad sonora percibida y detectar defectos ocultos en los que el nivel global cumple pero el carácter del sonido es anómalo.
- Análisis de ruidos anómalos transitorios: La detección de energía de impacto de corta duración y el análisis de envolvente localizan eventos no estacionarios como golpes de engranajes, defectos de rodamientos e impactos durante la inversión de giro.
- Aprendizaje profundo no supervisado: Los modelos de anomalías basados en autoencoders y aprendizaje contrastivo no requieren grandes conjuntos de defectos etiquetados y gestionan ruido acoplado de múltiples fuentes y señales ultra débiles.
- Juicio automático: Criterios multidimensionales de aprobado/rechazado con umbrales configurables y clasificación multinivel de defectos para una evaluación 100 % automatizada en las líneas de producción.
- Informes estadísticos: Paneles de control con número total de pruebas, recuento de aprobados/rechazados, rendimiento y tiempo de ciclo, con filtros por lote y modelo de producto.
- Archivo de audio WAV: El audio en bruto se almacena en formato WAV sin pérdidas, estructurado por ID de producto y lote para su reproducción offline, revisión de diagnóstico y mejora iterativa de los modelos de IA.
- Trazabilidad de datos: Cada producto conserva un registro de prueba completo - características acústicas, resultado del juicio y marca temporal. La integración nativa con MES admite trazabilidad completa para auditorías.
7. Casos de éxito de clientes
7.1 Pruebas EoL de ruidos anómalos en motores de dedo - valor para el cliente
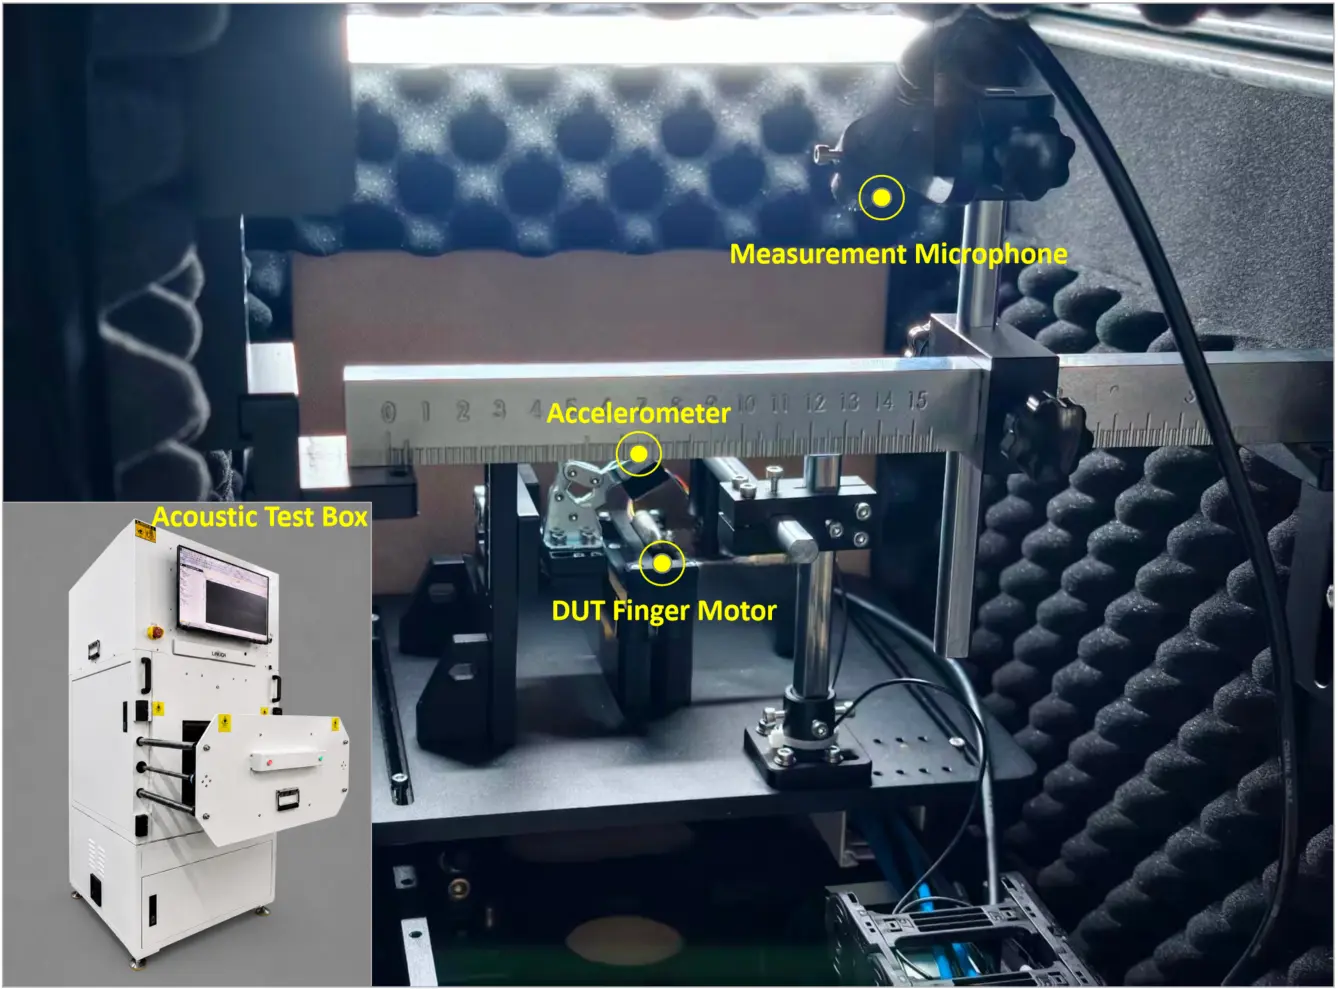
- La inspección automatizada sustituye a la escucha manual: El sistema evalúa cuantitativamente las firmas de ruidos anómalos de micromotores de dedos, eliminando el sesgo subjetivo de la audición y estableciendo criterios de control de calidad unificados y trazables.
- Adquisición de doble canal: Acelerómetros y micrófonos de medición capturan de forma síncrona datos de vibración y acústica, completando el análisis multidimensional en un único ciclo de fijación.
- Diseño integrado de caja acústica vertical: La pantalla de operación integrada y el mecanismo de puerta permiten la integración directa en la línea de producción sin un entorno acústico independiente, reduciendo el coste de adecuación del sitio.
- Flujo de trabajo de un solo botón: Cargar el producto, cerrar la puerta, ejecutar la prueba automática y recibir el resultado. Cada estación elimina entre una y dos posiciones fijas de control de calidad.
- Integración con MES y trazabilidad: Los datos de prueba se envían en tiempo real a la plataforma de gestión de calidad, lo que respalda el flujo de trabajo de control de calidad del cliente.
7.2 Pruebas EoL de ruidos anómalos en módulos de reductores para robots cuadrúpedos - valor para el cliente
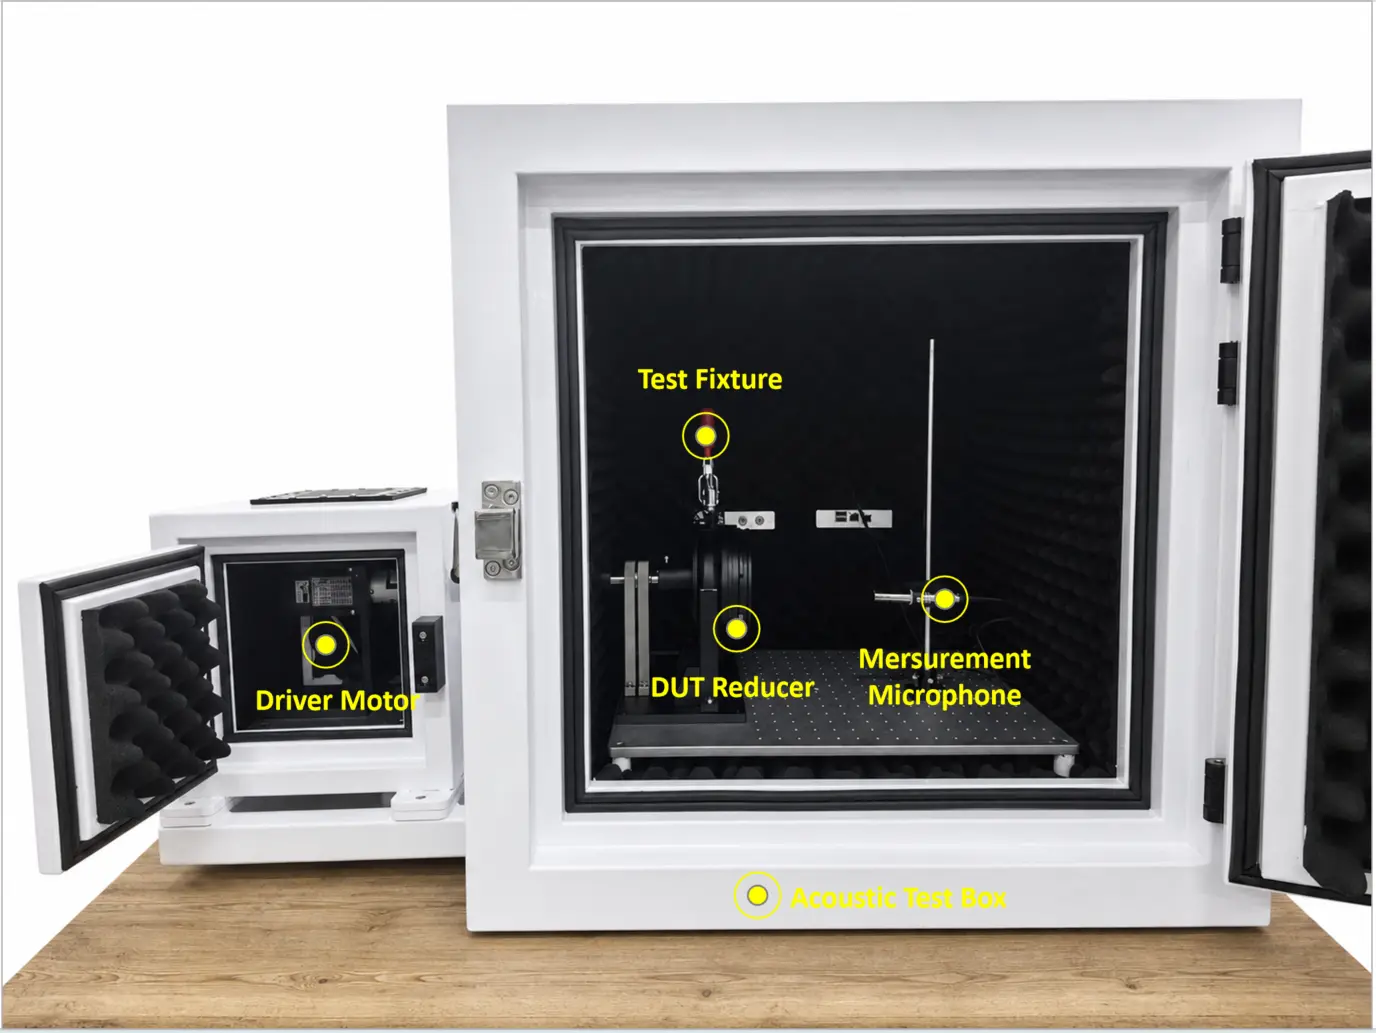
- Sustitución del juicio subjetivo: Los micrófonos de medición capturan el ruido de funcionamiento del reductor para su análisis cuantitativo, creando criterios de juicio unificados para el control de calidad de articulaciones de robots de alta precisión.
- Entorno de prueba acústicamente aislado: Un recinto con espuma acústica interna atenúa de forma eficaz el ruido ambiental de la fábrica, lo que permite capturar señales débiles de ruidos anómalos de reductores de bajo ruido.
- Diseño modular de utillajes: Los utillajes de carga y prueba se adaptan rápidamente a diferentes especificaciones de articulaciones‑reductores, minimizando la inversión en equipos redundantes entre variantes de producto.
- Archivo completo de datos acústicos: Cada producto dispone de un historial acústico completo, lo que ayuda a cumplir los requisitos de auditoría de calidad y a mejorar la estandarización de las líneas de producción.
8. Por qué CRYSOUND
- 30 años de experiencia acústica: Desde 1996, CRYSOUND se ha centrado en las pruebas acústicas, desarrollando una gran capacidad técnica y una amplia experiencia sectorial.
- I+D interna de pila completa: Micrófonos de medición, acelerómetros, hardware de adquisición de datos, cajas acústicas de ensayo y software de prueba, todo desarrollado internamente para garantizar la compatibilidad del sistema y la fiabilidad a largo plazo.
- Algoritmos de IA líderes: La detección patentada de ruidos anómalos transitorios y el aprendizaje profundo no supervisado abordan el acoplamiento de múltiples fuentes y el ruido ultra débil que los métodos tradicionales de Leq/FFT no pueden gestionar.
- Tasa de omisiones líder en el sector: El juicio impulsado por IA reduce la tasa de omisiones por debajo del 0,1 %, muy por debajo del 3-5 % típico de la escucha manual.
- Probado en líneas de producción: Desplegado en múltiples escenarios de producción en masa, incluidos micromotores sin núcleo y módulos de articulación, con cobertura que se extiende a la electrónica de automoción y a los electrodomésticos inteligentes.
9. Preguntas frecuentes (FAQ)
P: ¿Qué tipos de ruidos anómalos puede detectar esta solución?
R: Impactos de engrane de reductores, zumbido de motor, anomalías en rodamientos, fricción de codificador, ruido transitorio de arranque‑parada y más. El sistema utiliza fusión de múltiples algoritmos - FFT, análisis transitorio, SQA e IA - para lograr una cobertura integral.
P: ¿Puede el takt time de prueba cumplir los requisitos de producción en masa?
R: La solución ofrece un proceso estandarizado con cajas acústicas de ensayo automatizadas y pruebas paralelas de múltiples procesos. El flujo de prueba se personaliza según el tipo de dispositivo para minimizar el tiempo de ciclo y maximizar el UPH.
P: ¿Cuántos datos de entrenamiento necesita el modelo de IA?
R: El sistema utiliza aprendizaje profundo no supervisado, por lo que no se requiere un gran conjunto de datos de defectos etiquetados. Con apenas 100 muestras de unidades buenas, el aprendizaje en línea mejora continuamente la precisión y permite que los nuevos lotes de producto se adapten rápidamente.
P: ¿Cómo se puede integrar esta solución en una línea de producción existente?
R: La solución se entrega como estación de trabajo independiente integrada - caja acústica de ensayo, sistema de adquisición y software. Los utillajes se personalizan para adaptarse a las interfaces existentes de la línea, y el software admite de forma nativa la integración con MES, acortando el ciclo de integración.
P: ¿Puede la caja acústica de ensayo soportar el ruido ambiente de fábrica?
R: La caja acústica de ensayo tiene un ruido de fondo ≤20 dB(A) con ruido externo ≤80 dB(A) y un aislamiento acústico >60 dB. Esto atenúa de forma eficaz el ruido ambiente de la fábrica, preservando la precisión de las mediciones.
P: ¿Cuánto tiempo suele requerir el despliegue?
R: Soluciones estándar: de 3 a 6 semanas desde la confirmación de requisitos hasta la puesta en marcha de la línea, incluyendo personalización de utillajes, depuración de software y puesta en servicio in situ. Soluciones personalizadas: el calendario se confirma durante la evaluación inicial.
P: ¿Cómo se mantiene la precisión de prueba a largo plazo?
R: El sistema admite verificaciones periódicas puntuales y calibración regular con el calibrador acústico CRY3016. Con un MTBF >20.000 horas, admite funcionamiento continuo 24×7. Una precisión de prueba de ±0,05 dB supera ampliamente la precisión auditiva humana.
10. Consulta de solución
Actúe ahora: Contáctenos; el equipo de ruidos anómalos en motores de CRYSOUND puede proporcionarle recomendaciones específicas de soluciones de prueba EoL basadas en la arquitectura de su producto y los requisitos de su línea de producción.


