


Die Geräuschleistungsmessung wird verwendet, um die gesamte von Geräten abgestrahlte akustische Energie zu quantifizieren, wobei der Schalldruckleistungspegel Lw die zentrale Kenngröße ist. Im Gegensatz zum Schalldruckpegel, der nur angibt, wie laut ein Geräusch an einem bestimmten Punkt ist, eignet sich die Schallleistung besser für Lärmbewertungen und Konformitätserklärungen über verschiedene Standorte, Laboratorien und Produktionschargen hinweg. Dieser Artikel beginnt mit dem Zusammenhang zwischen Schalldruck, Schallintensität und Schallleistung, erklärt, warum die Industrie die Schallleistung verwendet, und fasst die wichtigsten Normen für schalldruck- und schallintensitätsbasierte Verfahren - darunter ISO 3744, ISO 3745, ISO 3746 und ISO 9614 - zusammen, einschließlich praktischer Umsetzungshinweise.
1. Warum die Industrie Schallleistung benötigt
Bevor die Geräuschleistungsmessung besprochen wird, ist es wichtig, die grundlegenden Konzepte von Schalldruck, Schallintensität und Schallleistung zu verstehen. Für diesen Teil können Sie auf den folgenden Blogbeitrag verweisen.
https://www.crysound.com/blog/what-are-sound-pressure-sound-intensity-and-sound-power
Bei der Beurteilung von Produktgeräuschen reicht der Schalldruckpegel allein nicht aus, wenn die Ergebnisse über verschiedene Standorte, Organisationen und Produktionschargen hinweg vergleichbar sein müssen. Der Schalldruckpegel spiegelt den effektiven Schalldruck an einer bestimmten Position im Raum wider, und der Messwert wird durch den Messabstand, die Installationsbedingungen, das Hintergrundgeräusch und andere Faktoren beeinflusst. Für die grundlegenden Konzepte von Schalldruck, Schallintensität und Schallleistung verweisen wir auf den unten verlinkten Inhalt.
Wie in Abbildung 1 gezeigt, ändert sich der mit einem Mikrofon gemessene Schalldruckpegel zwangsläufig mit seinem Abstand zur Schallquelle. Bei gerichteten Schallquellen kann es außerdem einen erheblichen Unterschied zwischen Messungen geben, die mit dem Mikrofon zur Quelle hin ausgerichtet durchgeführt werden, und solchen, bei denen es von der Quelle abgewandt ist.
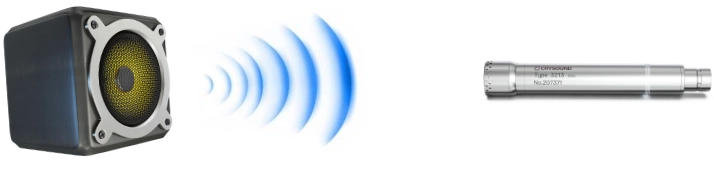
Die Schallleistung beschreibt die Rate, mit der eine Schallquelle akustische Energie abstrahlt. Im Prinzip ist sie eine inhärente Abstrahlcharakteristik der Quelle. Per Definition ist die Schallleistung keine Punktgröße; sie wird durch Integration des Energieflusses über eine umhüllende Fläche erhalten. Diese Umrechnung von einer Punktmessung in eine flächenbezogene Größe verringert den Einfluss lokaler Schwankungen, zufälliger Messpunkte und durch Reflexionen verursachter räumlicher Nichtgleichförmigkeiten erheblich. Gleichzeitig ermöglichen standardisierte Messflächen, Mikrofonpositionen, Umgebungsanforderungen und Korrekturverfahren, dass die Geräuschleistungsmessung das tatsächliche Geräuschabstrahlungsniveau der Quelle repräsentiert.
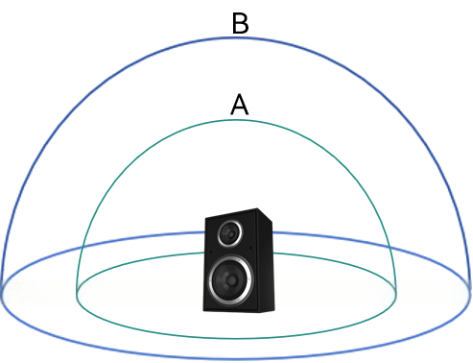
Wie in Abbildung 2 dargestellt, ist bei Verwendung eines Rahmens der Größe A gemäß der in den Normen zur Geräuschleistungsmessung angegebenen Berechnungsformel die umhüllende Messfläche kleiner als bei einem Rahmen der Größe B, der entsprechend gemessene Schalldruckpegel jedoch höher. Diese beiden Faktoren heben sich in der Berechnung gegenseitig auf, sodass der gesamte Schalldruckleistungspegel unverändert bleiben sollte.
2. Geräuschleistungsmesssystem
In den 1960er-Jahren verwendeten Ingenieure zur Beurteilung der Geräuschbewertung von Geräten üblicherweise Schallpegelmesser zur Messung des Schalldruckpegels. Der Wert für dieselbe Maschine konnte sich jedoch ändern, wenn sich der Raum oder der Messabstand änderte, was die Industrie dazu veranlasste, zur Geräuschleistungsmessung überzugehen. Frühe Formen der internationalen Standardisierung zur Bestimmung der Schallleistung erschienen bereits relativ früh, beispielsweise ISO 495:1966, die die Installations- und Betriebsbedingungen der Maschinen, die zu verwendenden akustischen Größen und die Ableitung der Schallleistung aus gemessenen Daten in typischen Umgebungen wie Freifeldräumen und Hallräumen festlegte. Spätere Schallleistungsnormen wie ISO 3740, ISO 3744 und ISO 3745 verweisen häufig mit dem Hinweis "Früher ISO 495:1966" auf die Fortführung und Verfeinerung dieses frühen Rahmens.
2.1 Schalldruckbasierte Geräuschleistungsmessung
2.1.1 Entwicklung des Prüfverfahrens
Bis in die 1970er-Jahre waren die Anforderungen der Industrie an die Geräuschleistungsmessung deutlich strenger geworden, und die früheren Verfahren lieferten nicht mehr die erforderliche Genauigkeit. Daraus ergaben sich zwei Hauptwege: die Schalldruckmessung im Hallraum und die Schalldruckmessung im reflexionsarmen bzw. halbschalltoten Raum.
- Ingenieurverfahren im Hallraum: Dieses Verfahren bestimmt die Schallleistung ebenfalls in einem Hallraum und wird in ISO 3743 behandelt. Im Vergleich zu ISO 3741 ist es eine ingenieurmäßige Umsetzung desselben Prinzips. Es ist für kleine, bewegliche Schallquellen vorgesehen, verbessert die Praktikabilität und Effizienz und gliedert sich in das Vergleichsverfahren für hartwandige Prüfräume (ISO 3743-1) und das Hallraumverfahren (ISO 3743-2).
- Präzisionsverfahren im Hallraum: Die Schallquelle wird in einem Hallraum positioniert, in dem mehrere Reflexionen dazu führen, dass das Schallfeld annähernd diffus wird. An den festgelegten Messpositionen werden räumlich gemittelte Schalldruckpegel erfasst und zusammen mit den Schallabsorptionseigenschaften des Raums zur Rückrechnung des Schalldruckleistungspegels verwendet. Dadurch wird ein stabiler Zusammenhang zwischen mittlerem Schalldruck und Schallleistung hergestellt. Die erste Ausgabe der ISO 3741 wurde 1975 veröffentlicht. Sie wurde anschließend überarbeitet; mit der vierten Ausgabe von 2010 wurden Präzisionsmessungen des Schalldrucks in Hallräumen normiert.
- Präzisionsverfahren im reflexionsarmen oder halbschalltoten Raum: Dieses Verfahren stellt strenge akustische Anforderungen an den Raum, reduziert Reflexionen auf ein ausreichend niedriges Niveau und leitet die Schallleistung aus dem Schalldruck ab. ISO 3745 hat dieses Verfahren 1977 standardisiert. Nach mehreren Überarbeitungen entwickelte sie sich zu ISO 3745:2012 weiter und wird weiterhin gepflegt.
- Übersichts- und Ingenieurverfahren in reflexionsarmen oder halbschalltoten Räumen: In der praktischen Anwendung sind Präzisionsverfahren relativ kostspielig. ISO 3746 wurde 1979 als Übersichtsverfahren eingeführt, ließ daher entspanntere Anforderungen an den Messort zu und verwendete Schalldruckmessungen auf einer umhüllenden Messfläche, um Ergebnisse der Übersichtsklasse zu liefern. 1981 führte ISO 3744 das Ingenieurverfahren ein, das ein halbfrei schallfeldähnliches Umfeld als Kompromiss nutzt. Anstatt eine völlig reflexionsfreie Umgebung zu verlangen, werden die Fehler durch eine standardisierte Messfläche, Mikrofonpositionierung und Umgebungskorrekturen auf einen ingenieurtypischen Bereich begrenzt.
- In-situ-Vergleichsverfahren: Viele Messorte erfüllen weder Freifeldbedingungen noch bilden sie ein ideales diffuses Feld, trotzdem muss die Schallleistung am Installationsort beurteilt werden. ISO 3747 behandelt diese Situation. Das Verfahren misst den Schalldruckpegel der zu prüfenden Quelle in ihrer tatsächlichen Betriebsumgebung und erfasst außerdem den Schalldruckpegel einer kalibrierten Referenzschallquelle mit bekannter Schallleistung. Der Schalldruckleistungspegel der Prüfschallquelle wird dann durch Vergleich ermittelt.
2.1.2 Messprinzip
Schalldruckbasierte Verfahren bestimmen die Schallleistung einer Quelle, indem sie die Schalldruckpegel über einer definierten Messfläche erfassen und Umgebungskorrekturfaktoren anwenden. Vor der Prüfung wird im Allgemeinen gefordert, dass das Hintergrundgeräusch um einen festgelegten Betrag unter dem Pegel der Prüfschallquelle liegt. Je nach Umgebung werden die Messwerte mit Faktoren wie der Hintergrundgeräuschkorrektur K₁ und der Umgebungskorrektur K₂ berichtigt. Die Kernformel zur Berechnung des Schalldruckleistungspegels lautet:
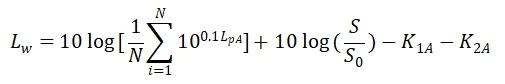
wobei LpA der A-bewertete zeitlich gemittelte Schalldruckpegel ist, N die Anzahl der Mikrofone, S die Fläche der umhüllenden Oberfläche, S0 die Bezugsfläche (1 m²), K1A die Hintergrundgeräuschkorrektur und K2A die Umgebungskorrektur ist.
2.1.3 Definition der Messfläche und Regeln zur Mikrofonpositionierung
Gemäß den Normen wird um die Schallquelle eine gedachte geschlossene oder halbgeschlossene Fläche definiert, und an ausgewählten Messpositionen auf dieser Fläche werden Mikrofone platziert, um den Schalldruckpegel an jedem Punkt zu messen. Zu den üblichen Formen von Messflächen gehören:
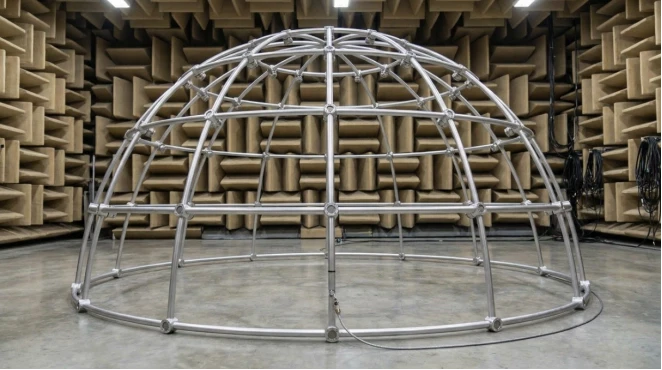
- Halbkugelfläche: geeignet, wenn die Schallquelle auf einer reflektierenden Ebene steht, wobei sich das Zentrum der Halbkugel in der Regel im geometrischen Mittelpunkt der Quelle befindet. Der Vorteil einer halbkugelförmigen Messfläche besteht darin, dass nur der obere Halbraum abgedeckt werden muss, sodass die Quelle umschlossen werden kann und die Schallleistung mit weniger Messpunkten ermittelt wird. Übersichtsverfahren verwenden typischerweise 4-8 Punkte, während Präzisionsverfahren 20-40 Punkte einsetzen; eine gleichmäßige Verteilung ist erforderlich. Ist die Quelle stark gerichtet und zeigen verschiedene Positionen große Unterschiede im Schalldruckpegel, sollte die Anzahl der Mikrofone erhöht werden, um die räumliche Dichte zu verbessern.
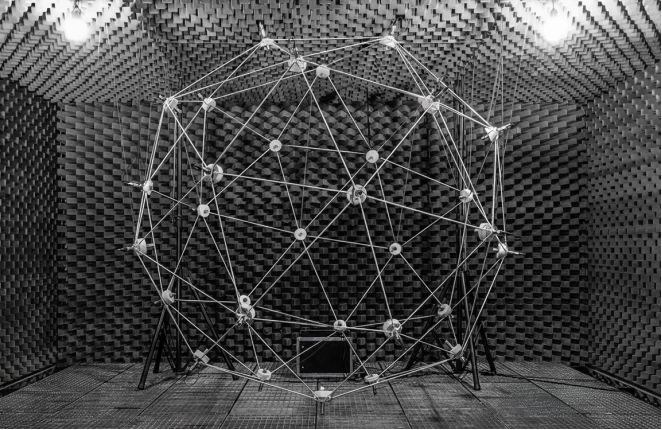
- Kugelfläche: geeignet zur Messung einer frei aufgehängten Schallquelle unter Freifeldbedingungen. Die Messpunkte müssen gleichmäßig über einer gedachten Kugelfläche verteilt werden, die die Quelle umschließt. Eine Kugelfläche erfordert in der Regel mehr Punkte, um alle Richtungen abzudecken; sie wird im Allgemeinen nur für Präzisionsverfahren verwendet, typischerweise mit 20 oder mehr Messpunkten.
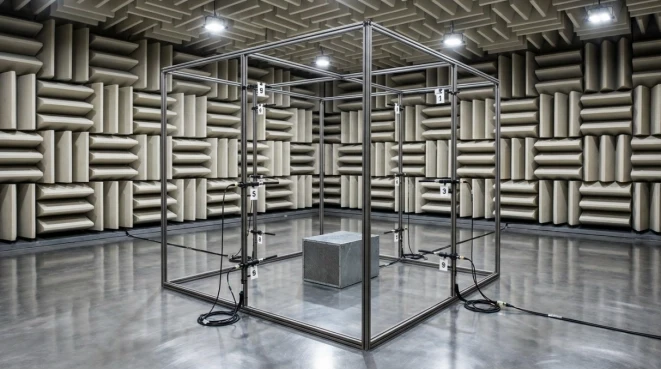
- Quaderfläche: eine rechteckige, sechsfache Fläche, die die Quelle umschließt, mit Mikrofonpositionen in der Mitte jeder Seite und an den Ecken. Sie ist geeignet für Geräte mit annähernd quaderförmiger Gestalt oder mit klar definierter Hauptabstrahlrichtung. Die Normen erlauben Quaderflächen in Ingenieur- und Übersichtsverfahren, sofern die Anzahl der Messpunkte erhöht wird, um jede Fläche abzudecken, beispielsweise mindestens ein Punkt pro Fläche oder vier Punkte pro Fläche für höhere Genauigkeit, was insgesamt 24 Punkte ergibt. Die Fläche jeder Seite sollte so weit wie möglich gleich groß sein. Bei Verwendung einer Quaderfläche muss die Position jedes Messpunkts daher aus der Größe des Prüflings und dem Abstand zur Quaderfläche berechnet werden.
Unabhängig von der verwendeten Messfläche sollten die Mikrofonpositionen die gesamte umhüllende Oberfläche gleichmäßig abdecken, damit jeder Punkt ungefähr gleich zum gesamten Schalldruckleistungspegel beiträgt. Die Normen geben in der Regel empfohlene Messkoordinaten an. Die Mikrofone sollten in gleichem Abstand zur Quelle positioniert sein und sich im Fernfeld befinden. In Ingenieur- und Präzisionsverfahren liegen typische Radien bei 1 m oder 1,5 m. Bei Hallraumverfahren muss der Abstand der Quelle zu den Wänden größer als ein festgelegter Mindestwert sein, beispielsweise größer als 1,5 m, um eine ausreichende Diffusion der Schallenergie zu gewährleisten.
Wird ein einzelnes Mikrofon verwendet, um die Positionen nacheinander zu messen, müssen der Betriebszustand der Quelle und das Hintergrundgeräusch stabil bleiben, und alle Positionen sollten so schnell wie möglich gemessen werden, um den Einfluss von Zeitdrift zu minimieren. Außerdem sollten Mikrofon und Messsystem die Genauigkeitsanforderungen der Klasse 1 erfüllen, um den Einfluss von Gerätefehlern auf das Ergebnis zu verringern.
2.1.4 Hintergrundgeräusch- und Umgebungskorrekturen
Bei der Berechnung der Schallleistung sind die Hintergrundgeräuschkorrektur K1 und die Umgebungskorrektur K2 zwei zentrale Korrekturgrößen. Sie kompensieren jeweils den Einfluss des Hintergrundgeräusches und der Messumgebung.
- Hintergrundgeräuschkorrektur K1: Wenn während des Betriebs der Prüfschallquelle Hintergrundgeräusche vorhanden sind, ist der gemessene Schalldruckpegel zu hoch. K₁ korrigiert den Einfluss des Hintergrundgeräusches und wird aus der Differenz ΔL zwischen dem Schalldruckpegel mit laufender Quelle und mit abgeschalteter Quelle bestimmt. Ist ΔL groß, kann K₁ gleich 0 gesetzt werden; ist ΔL klein, wird K₁ wie folgt berechnet:
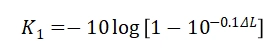
Präzisionsverfahren verlangen, dass das Hintergrundgeräusch mindestens 10 dB unter dem Pegel der Prüfschallquelle liegt, was einem K₁ von höchstens etwa 0,4 dB entspricht. Ingenieurverfahren verlangen einen Unterschied von mindestens 6 dB, entsprechend K₁ = 1,3 dB. Übersichtsverfahren erlauben einen Unterschied von mindestens 3 dB, wobei K₁ bis zu etwa 3 dB betragen kann. Ist die Hintergrundgeräuschkorrektur zu groß, steigt die Messunsicherheit deutlich an und die Prüfumgebung sollte verbessert werden.
- Umgebungskorrektur K2: K₂ korrigiert Fehler, die durch die Prüfumgebung verursacht werden. In einem idealen Freifeld oder halbfreiem Schallfeld gilt K₂ = 0. Wenn der Messort Wandreflexionen, unzureichende Schalldämpfung oder ähnliche Probleme aufweist, wird die Verteilung der Schalldruckpegel an den Messpositionen beeinflusst. K2 kann auf zwei Arten berechnet werden:
- (1) Vergleich mit einer Referenzschallquelle, bei dem eine genormte Quelle mit bekannter Schallleistung am selben Ort gemessen und das Ergebnis mit ihrem zertifizierten Wert verglichen wird, um K₂ zu bestimmen;
- (2) Berechnung von K₂ aus der äquivalenten Schallabsorptionsfläche des Raums, wie folgt:
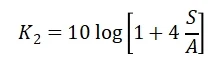
wobei S die Fläche der Messfläche und A die Schallabsorption des Raums ist.
Für Messorte im Freien kann K₂ angenähert als 0 betrachtet werden, wenn es keine ausgeprägten reflektierenden Objekte gibt und der Boden eine gute Schallabsorption aufweist. Präzisionsverfahren verlangen K₂ = 0,5 dB, Ingenieurverfahren K₂ = 2 dB und Übersichtsverfahren K₂ = 7 dB. Erfüllt die Umgebung vor Ort diese Kriterien nicht, sollte der Messort durch zusätzliche Schallabsorption oder das Vermeiden reflektierender Richtungen verbessert werden.
2.2 Schallintensitätsbasierte Geräuschleistungsmessung
2.2.1 Entwicklung des Prüfverfahrens
Eine genaue, schalldruckbasierte Geräuschleistungsmessung ist stark auf Hallräume oder reflexionsarme Räume angewiesen. Für große Anlagen ist es jedoch häufig schwierig, einen ausreichend großen reflexionsarmen Raum zu bauen oder ein ausreichend gutes halbfrei schallfeldähnliches Umfeld zu finden. Die Schallintensitätsmethode adressiert diese zentrale Schwierigkeit: Da die Schallintensität eine vektorielle Größe ist, ist sie unempfindlicher gegenüber Reflexionen und Hintergrundgeräuschen und erlaubt es, den Nettostrom an Schallenergie durch eine umhüllende Fläche zu integrieren und in Schallleistung umzuwandeln.
- Die Veröffentlichung von ISO 9614-1 im Jahr 1993, die das Punktverfahren abdeckt, markierte den formellen Eintritt schallintensitätsbasierter Verfahren in das System internationaler Normen. Dabei wird die Normalkomponente der Schallintensität über einer umhüllenden Messfläche gemessen und die Schallleistung durch Flächenintegration bestimmt.
- ISO 9614-2, veröffentlicht 1996, entwickelte den Ansatz vom Punktmessverfahren zur Flächenscan-Methode weiter und steigerte die Effizienz erheblich. Kontinuierliche Scanbahnen werden verwendet, um Teilflächen abzudecken, und das Messsystem liefert während des Scanzeitraums die mittlere Normalschallintensität sowie zugehörige Statistiken.
- ISO 9614-3, veröffentlicht im Jahr 2000, verschärfte die Anforderungen an die Unterteilung der Messflächen, die Abdeckung der Scanbahnen, die Statistik und die Qualitätskontrolle sowie an die Kriterien in Bezug auf Messqualität und Unsicherheit weiter.
2.2.2 Messprinzip
Zur Erläuterung der Geräuschleistungsmessung mit der Schallintensitätsmethode ist es hilfreich, zunächst die Definition der Schallleistung in Erinnerung zu rufen: Für jede geschlossene Messfläche S, die eine Schallquelle umschließt, ist die Schallleistung gleich dem Integral der Normalkomponente der Schallintensität über diese Fläche.
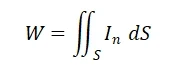
Aus der Formel zur Berechnung der Schallleistung ergibt sich, dass die Messfläche in viele kleine Elemente unterteilt wird. Die zeitlich gemittelte Schallintensität In, die senkrecht auf jedem Element steht, wird gemessen, mit der Elementfläche Si multipliziert und die Beiträge aller Elemente werden anschließend aufsummiert, um die gesamte Schallleistung der Quelle zu erhalten.
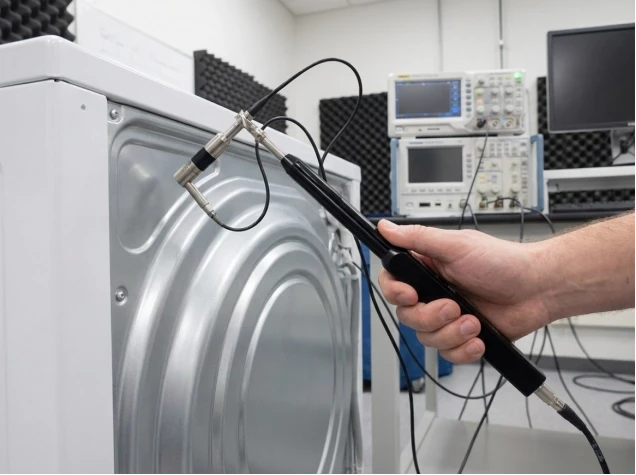
Das Wesen der Schallintensitätsmethode besteht daher darin, die Verteilung der normalen Schallintensität über der umhüllenden Messfläche zu erfassen, wofür eine Schallintensitätssonde erforderlich ist. Während der Messung muss die Sonde stets senkrecht zur Messfläche gehalten werden; andernfalls verringert jede Abweichung von der Normalrichtung die effektiv gemessene Schallintensität.
2.2.3 Normverfahren und Umsetzung
Wie in Abschnitt 2.2.1 beschrieben, normiert ISO 9614 die Bestimmung der Schallleistung auf Basis von Schallintensitätsmessungen. Die Norm ist in drei Teile gegliedert, die drei Umsetzungsverfahren entsprechen. Das zugrunde liegende Prinzip ist in allen drei Fällen dasselbe: Die Schallleistung wird aus der Normalschallintensität über der Messfläche gewonnen. Die Hauptunterschiede liegen im Prüfverfahren und in der Genauigkeitsklasse.
- Punktmessverfahren (ISO 9614-1):
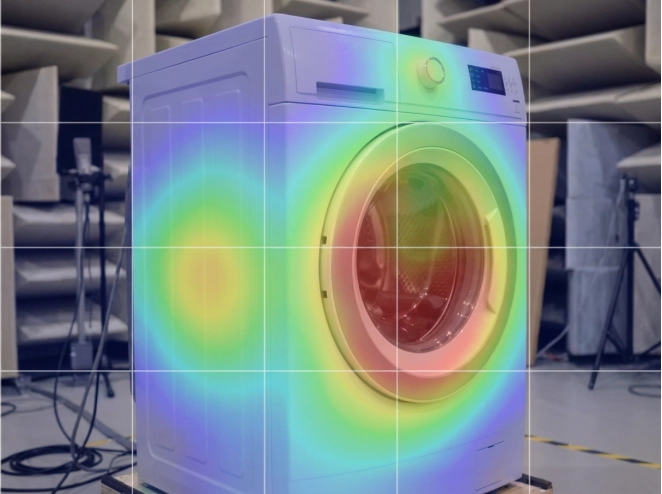
ISO 9614-1 unterteilt die umhüllende Messfläche in kleine rechteckige Elemente. Die Schallintensitätssonde wird dann für eine bestimmte Zeitspanne ruhig im Zentrum jedes Rechtecks gehalten, um das akustische Signal zu erfassen und die zeitlich gemittelte Normalschallintensität zu gewinnen. Sind alle rechteckigen Elemente gemessen, liegt die Verteilung der Schallintensität über der gesamten Messfläche vor. Die mittlere Intensität an jedem Punkt wird mit der entsprechenden Rechtecksfläche multipliziert und über alle Elemente aufsummiert, um die Schallleistung dieser Fläche zu erhalten; die Schallleistungen aller Flächen werden anschließend addiert, um die gesamte Schallleistung zu bestimmen. Die resultierende Schallintensitätskarte kann außerdem zeigen, wie sich das Geräusch über die Oberfläche des Geräts verteilt, und liefert wertvolle Informationen zur Lokalisation dominanter Quellen.
Das Punktmessverfahren ist relativ einfach und leicht umzusetzen, da jeder Punkt einzeln gemessen wird. Es bietet zudem eine gute Konsistenz und Wiederholbarkeit, und da die Punktpositionen festgelegt sind, ist der Einfluss der Bediener vergleichsweise gering. Es eignet sich daher für Anwendungen, bei denen eine hohe Wiederholbarkeit gefordert ist oder die Erfahrung der Bediener begrenzt ist. Ist das Punktgitter ausreichend fein, kann auch eine hohe Genauigkeit erreicht werden.
Da die Messfläche in ein Gitter unterteilt werden muss, kann die Anzahl der Messpunkte groß sein und ein vollständiger Test erhebliche Zeit in Anspruch nehmen. Ist das Gitter hingegen zu grob, können Bereiche mit nicht gleichförmiger Schallintensitätsverteilung übersehen werden, was die Genauigkeit beeinträchtigt. Die Anzahl der Punkte und die Messzeit müssen daher unter Beibehaltung der geforderten Genauigkeit gegeneinander abgewogen werden.
- Scanverfahren (ISO 9614-2)
Im Gegensatz zum Punktmessverfahren erfordert das Scanverfahren, dass die Schallintensitätssonde von der Bedienerin bzw. dem Bediener kontinuierlich so bewegt wird, dass die gesamte Messfläche gleichmäßig abgedeckt wird. Die Sonde bleibt zur Messfläche ausgerichtet und wird mit gleichmäßiger Geschwindigkeit entlang der unten dargestellten Bahn hin- und hergeführt. Während des gesamten Scans werden fortlaufend Schallintensitätsdaten erfasst, und die Fläche wird als Ganzes behandelt, um die mittlere Intensität zu bestimmen. Da der Scan jede Position auf der Messfläche abdeckt, repräsentiert die resultierende mittlere Schallintensität den räumlichen Mittelwert für diese Fläche. Die Multiplikation dieser mittleren Intensität mit der Flächengröße ergibt die Schallleistung für diese Fläche.
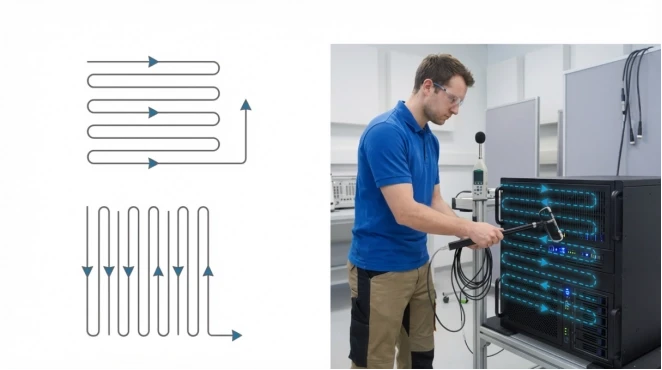
Theoretisch liegt das Scanverfahren näher an einem kontinuierlichen Integrationsprozess der Schallintensität, da die Sonde mehr und dichter verteilte Bahnpunkte durchläuft und das Schallfeld umfassender abtastet. Es bietet in der Regel eine höhere Genauigkeit und eine größere Prüfeffizienz. Es eignet sich daher gut für Messungen, die in begrenzter Zeit abgeschlossen werden müssen, oder für große Schallquellen mit sehr vielen Messpunkten.
Die Hauptfehlerquelle beim Scanverfahren ist die Bedienperson. Unterschiede in Scangeschwindigkeit und -bahn zwischen verschiedenen Bedienern können systematische Abweichungen verursachen und die Unsicherheit erhöhen. Um verlässliche Ergebnisse zu erhalten, müssen die Bediener daher geschult sein und mit den im Standard vorgeschriebenen Geschwindigkeiten und entlang der festgelegten Bahnen scannen. Außerdem liefert das Scanverfahren nur eine mittlere Intensität für eine Fläche und kann nicht die lokalen Intensitätsdetails bereitstellen, die das Punktmessverfahren bietet; es ist daher nicht geeignet, wenn eine feine Quelllokalisation erforderlich ist.
- Präzisions-Scanverfahren (ISO 9614-3)
ISO 9614-3 ist eine erweiterte Version des Scanverfahrens, die darauf ausgelegt ist, Geräuschleistungswerte mit höherer Genauigkeit zu erhalten. Der Prüfablauf ähnelt ISO 9614-2 und verwendet eine Schallintensitätssonde zum Scannen der Messfläche, stellt jedoch strengere Anforderungen an Scanbahn, Flächenintegration und Datenverarbeitung. So wird die Messfläche beispielsweise in ein regelmäßiges Rechteckgitter mit einem Seitenverhältnis zwischen 0,83 und 1,2 unterteilt; die Sonde muss entlang der Gitterlinien geführt werden, und jedes Gitterfeld muss vollständig abgedeckt sein. Die Norm legt außerdem zusätzliche Kriterien fest, etwa wiederholte Scans, Hintergrundgeräuschprüfungen und Phasenkalibrierungen. Diese Maßnahmen verringern zufällige und systematische Fehler während der Prüfung und bringen das Ergebnis näher an den wahren Wert heran.
Das Präzisions-Scanverfahren kann Schallleistungswerte mit einer Genauigkeit liefern, die mit schalldruckbasierten Verfahren vergleichbar ist. Es ist jedoch in der Umsetzung komplexer, stellt sehr hohe Anforderungen an die Bedienperson und die Stabilität der Ausrüstung, dauert länger und erfordert, dass jeder Schritt strikt gemäß der Norm durchgeführt wird. Daher wird es häufiger in Forschung und Kalibriermessungen eingesetzt als in der routinemäßigen Ingenieurpraxis.
2.3 Zusammenfassung
Auf Basis der obigen Übersicht über das System zur Geräuschleistungsmessung werden die Anwendungsszenarien und die wichtigsten Unterschiede zwischen den einzelnen Prüfnormen in der folgenden Tabelle zusammengefasst:
| Norm | Verfahren | Umgebung | Klasse | Vorteile | Nachteile |
| ISO 3741 | Schalldruck | Hallraum | Präzision | Geringe Unsicherheit; gut wiederholbar | Hohe Anforderungen an Prüfeinrichtung; Einschränkungen bei Quelle/Installation |
| ISO 3743 | Hartwandiger Raum / Hallraum | Ingenieurklasse | Effizient für kleine, bewegliche Schallquellen | Begrenzte Quellenarten; Raum bleibt ein Einflussfaktor | |
| ISO 3745 | Reflexionsarmer / halbschalltoter Raum | Präzision | Geringer systematischer Fehler; hohe Vergleichbarkeit | Hohe Investitionskosten für die Prüfeinrichtung; strenge Anforderungen an Geräusch, Reflexionen und Installation | |
| ISO 3744 | Nahezu halbfrei/freifeldähnlich | Ingenieurklasse | Gutes Verhältnis von Genauigkeit zu Kosten; breit anwendbar | Standortqualifizierung erforderlich; schwierig bei beengten Platzverhältnissen oder starken Reflexionen | |
| ISO 3746 | Ca. Freifeld | Übersichtsklasse | Geringe Kosten; schnelle Beurteilung vor Ort | Höhere Unsicherheit; stark korrekturabhängig; nicht für hochgenaue Deklarationen geeignet | |
| ISO 3747 | In situ | Engineering / Übersichtsmessung | Praxisnah vor Ort | Abhängig von Referenzschallquelle und reproduzierbaren Layout-/Geräuschbedingungen | |
| ISO 9614-1 | Intensität | In situ | Präzision / Engineering / Übersichtsmessung | Funktioniert in reflektierenden Umgebungen; unterstützt Quelllokalisierung | Hohe Anforderungen an Sonde/Kalibrierung; empfindlich gegenüber Luftströmung und Außengeräuschen; langsam bei vielen Messpunkten |
| ISO 9614-2 | Wie oben | Engineering / Übersichtsmessung | Geeignet für große Flächen; feldtauglich | Erfordert kontrollierte Scan-Bahn/-Geschwindigkeit; Außengeräusche beeinflussen die Ergebnisse | |
| ISO 9614-3 | Wie oben | Präzision | Hohe Datenqualität | Strenge Randbedingungen; komplexer Workflow |
3. Geräuschleistungsmesslösung
Um gängige Herausforderungen bei Geräuschkonformität, Lärmminderung und Produktoptimierung zu bewältigen, bietet CRYSOUND eine integrierte Geräuschleistungsmesslösung für industrielle Anwender an. Die Lösung überführt den Standard‑Workflow für schalldruckbasierte Geräuschleistungsmessungen in einen wiederholbaren Engineering‑Prozess: standardisiertes Messpunkt‑Layout, geführte Parametereinstellungen, mehrkanalige synchrone Erfassung, automatische Berechnung von K1/K2 und Geräuschleistungsergebnissen, anpassbare Berichtserstellung und mehr. Dies senkt die Einstiegshürde für Messungen deutlich und verbessert die Konsistenz und Genauigkeit der Geräuschleistungsergebnisse über Fertigungslose und Laboratorien hinweg. Die Lösung eignet sich für Geräuschbewertung und behördliche Zertifizierung von Industrieanlagen und Baumaschinen, Schlüsselkomponenten in Automobil‑ und Luftfahrtanwendungen, Haushaltsgeräten und Unterhaltungselektronik, Produkten zur Stromerzeugung und Energiespeicherung und mehr.
3.1 Wichtige Anwendungsszenarien
Unterhaltungselektronik und Haushaltsgeräte
- Geräuschbewertung von Haushaltsgeräten: Geräuschleistungsmessung von Staubsaugern, Waschmaschinen, Kühlschränken, Klimageräten, Luftreinigern und ähnlichen Produkten, verwendet für Geräuschkennzeichnung und externe Spezifikationsangaben;
- Serienkonsistenz und Stichprobenfreigabe in der Massenproduktion: verwendet zur Überprüfung der Geräuschkonsistenz nach Losvariationen, Lieferantenwechseln und Prozessanpassungen;
Allgemeine Industrieausrüstung
- Rotierende Maschinen und Strömungsmaschinen: Geräuschleistungsmessung von Pumpen, Ventilatoren, Kompressoren, Gebläsen, Vakuumpumpen und ähnlichen Aggregaten, verwendet für Produktgeräuschbewertung und ‑vergleich;
- Motoren und antriebstechnische Komponenten: Geräuschprüfung von Motoren, Getrieben, Kupplungen und zugehörigen Systemen, eingesetzt zur Struktur‑/Prozessoptimierung und technischen Lieferantenbewertung;
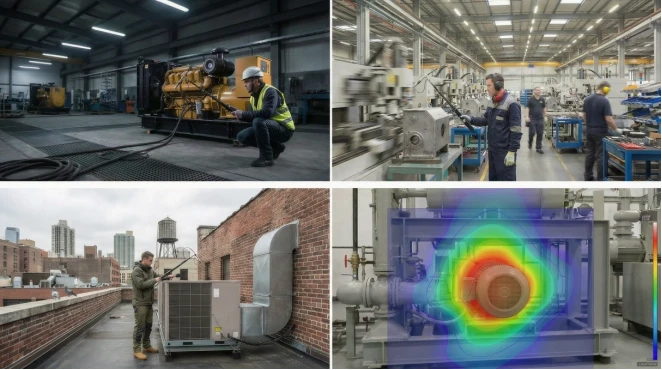
- Schaltschränke und kompakte Aggregate: Geräuschbewertung von Elektroschränken, Gehäusen und schrankförmigen Aggregaten, verwendet zur Kontrolle des Gesamtgeräuschs der Anlage;
Automobil und Transport
- Geräuschbewertung von Fahrzeugkomponenten: Geräuschleistungsmessung von Komponenten und Zubehörteilen des elektrischen Antriebs, einschließlich Motoren, Kühlventilatoren, Luftkompressoren, Wasserpumpen und getrieberelevanten Bauteilen, verwendet für Lieferantenvergleich und NVH‑Bewertung auf Komponentenebene;
- Komponenten des Thermomanagements und der Klimaanlage: Geräuschmessung von Gebläsen, Kompressoren, Verflüssiger‑/Verdampfer‑Einheiten, Kühlmodulen und ähnlichen Komponenten, verwendet für die Aufschlüsselung von Komfortzielen und die Verifikationsprüfung von Optimierungen.
Rechenzentren
- Server‑ und Schaltschrank‑Kühlsysteme: Geräuschmessung von Servern, Switches, Speichersystemen und Schaltschranklüftern, verwendet zur Optimierung der Kühllösung und zur Überprüfung der Geräuschkontrolle.
- Bewertung kumulativer Effekte von Technikraum‑Geräten: In Szenarien mit dicht angeordneten Technikraum‑ oder Rechenzentrumsgeräten werden Geräuschdaten auf Geräteebene ermittelt, um Planung und Verbesserungsbewertung zu unterstützen.
Gebäudetechnik
- Luftbehandlungsgeräte und Heiz‑/Kälteerzeuger: Geräuschleistungsmessung von kompakten Luftbehandlungsgeräten, Ventilatorgehäusen, Verflüssigungssätzen, Wärmepumpen und ähnlichen Anlagen, verwendet zur Bewertung der Auswirkungen auf die Umgebungsgeräusche;
- Lüftungssysteme und Zubehör: Geräuschbewertung von Luftauslässen wie Diffusoren und Endgeräten, Schalldämpfern, Regelklappen und zugehörigen Komponenten, eingesetzt für Systemgeräuschkontrolle und Lösungsvergleich.
3.2 Kundennutzen
Abdeckung mehrerer Prüfstandards
- OpenTest unterstützt derzeit mehrere schalldruckbasierte Geräuschleistungsnormen (ISO 3744 / ISO 3745 / ISO 3746), und die Algorithmen zur Unterstützung des Schallintensitätsverfahrens befinden sich in der Entwicklung. Ziel ist es, das gesamte Spektrum der Geräuschleistungsmessanforderungen der Kunden mit einer einzigen Softwareplattform abzudecken;
- OpenTest berechnet automatisch die K1‑ und K2‑Werte und führt Hintergrundgeräusch‑ und Umgebungskorrekturen durch, wodurch die Genauigkeit und Normkonformität der Geräuschleistungsdaten sichergestellt wird;
- Beim Ausgeben der Geräuschleistungsergebnisse kann OpenTest zudem vollständige Roh‑Zeitsignale und Frequenzbereichsdaten zusammen mit Schlüsselinformationen wie Details zu Messpunkten, Kalibrierprotokollen und Umgebungsparametern speichern, um vertiefte Analysen und eine effiziente Datenverwaltung zu unterstützen.
Schnelle und effiziente Testeinrichtung
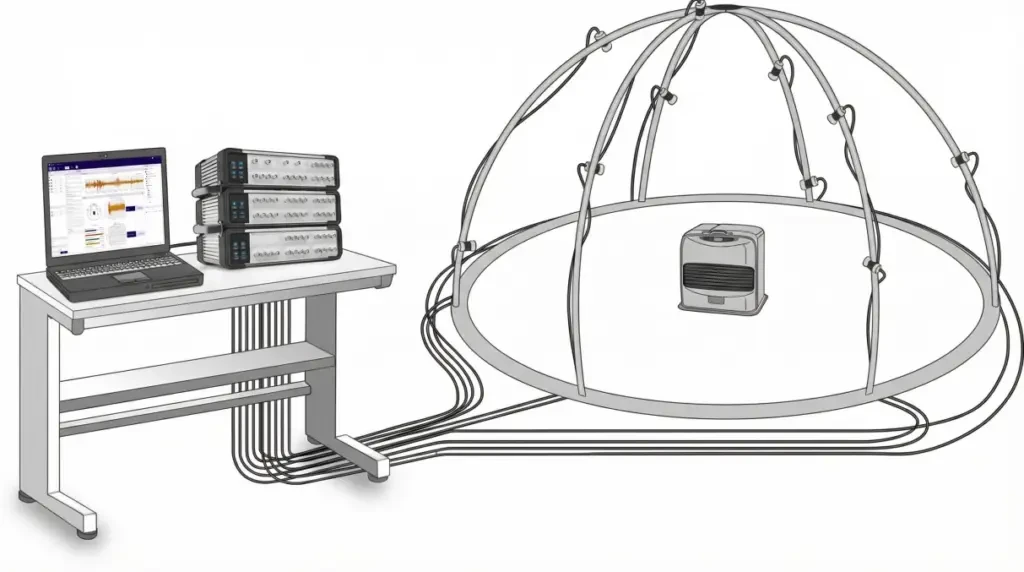
- Wir stellen standardisierte halbkugelförmige Rahmen mit Radien von 1 m und 1,5 m zur Verfügung. Ihr ausgereiftes mechanisches Design macht Montage, Demontage und Positionierung schnell und komfortabel und hilft Anwendern, erheblich Zeit zu sparen;
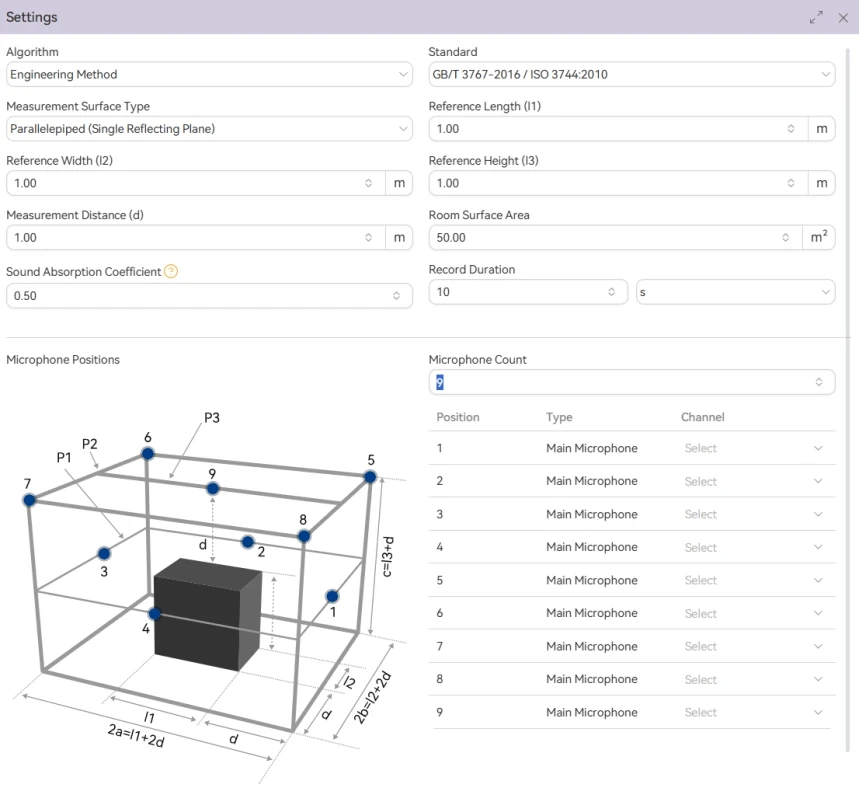
- Für quaderförmige Messflächen kann OpenTest die Koordinaten jedes Mikrofons automatisch aus den Referenzabmessungen des Prüfkörpers, dem Messabstand und anderen Parametern berechnen, sodass Anwender den Test schnell und ohne komplexe manuelle Berechnungen einrichten können;
Vielfältige Ergebnisdarstellung
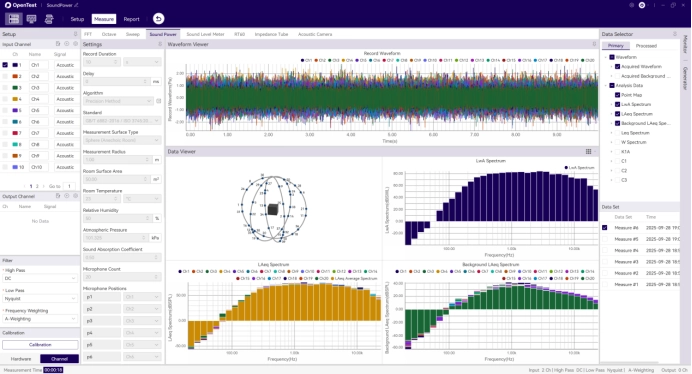
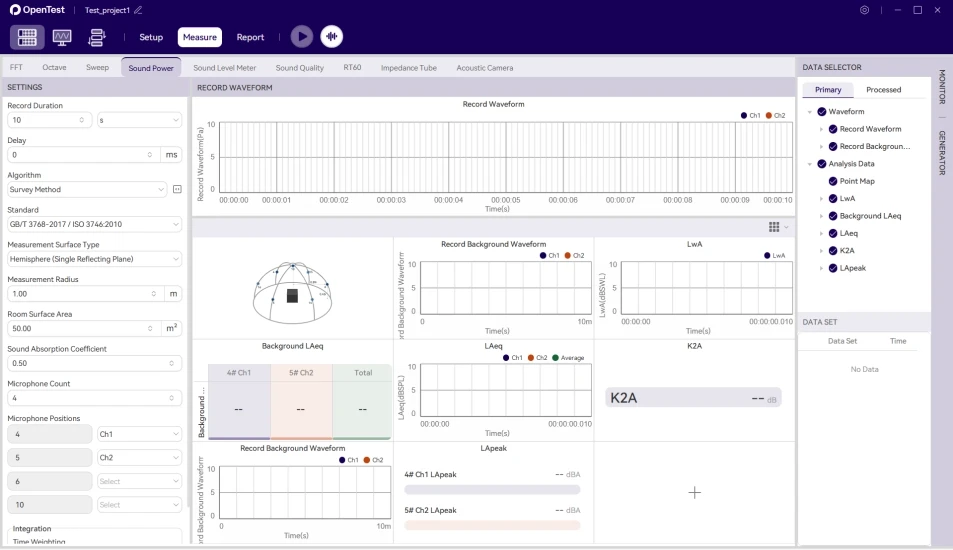
- OpenTest unterstützt mehrere Anzeigeformate, darunter Echtzeit‑Wellenformen, Diagramme des Messpunkt‑Layouts, Kurven des Schalldruckpegels und der Geräuschleistung, 1/3‑Oktav‑Spektren sowie tabellarische Daten, sodass Daten schnell überprüft werden können;
- Diagramme unterstützen Zoom, lokale Vergrößerung und Bereichsansicht und ermöglichen so eine detaillierte Analyse wichtiger Frequenzbänder oder auffälliger Zeitabschnitte;
- OpenTest unterstützt außerdem den One‑Click‑Export aller Diagramme und Tabellen als hochauflösende Bilder oder Datendateien, was ihre Nutzung in Prüfberichten, Reviews und Präsentationen erleichtert.
Anpassbare Berichte und automatischer Export
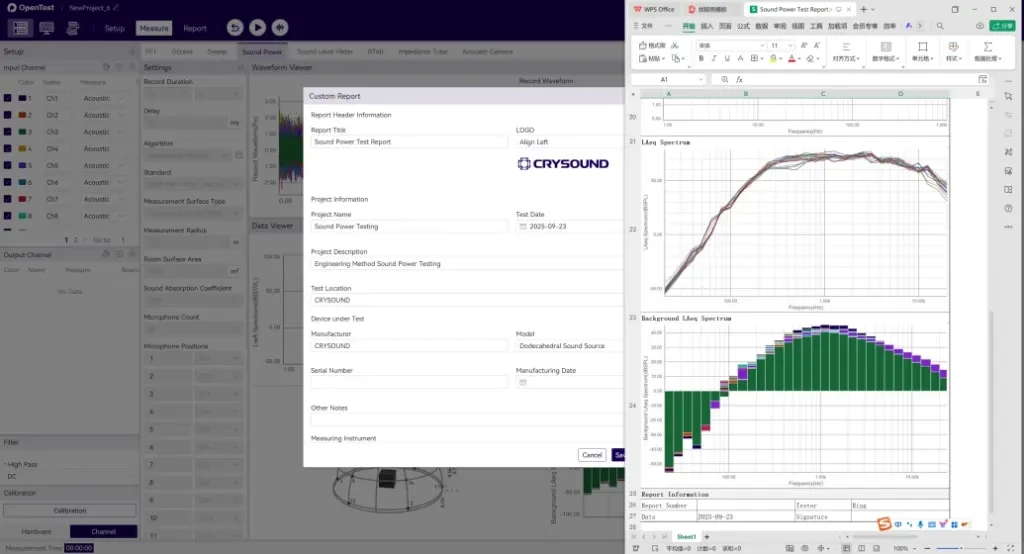
- Integrierte, ISO‑konforme Berichtsvorlagen fassen automatisch Prüfinformationen, Messpunkte und Erfassungsparameter, Berechnungsergebnisse und wichtige Diagramme zusammen;
- Struktur und Inhalt der Berichte sind anpassbar, sodass z. B. Firmenlogos, Personaldaten und Anmerkungen integriert werden können; zudem können Darstellungsgrößen nach Bedarf ausgewählt werden;
- Berichte können mit einem Klick exportiert werden, ohne dass Anwender Daten nachbearbeiten oder den Prüfbericht manuell erstellen müssen.
Hochleistungsfähige synchrone Erfassung für konsistente, zuverlässige Testdaten
- SonoDAQ Pro unterstützt mehrkanalige synchrone Datenerfassung. Ein einzelnes Chassis kann 24 Messpunkte abdecken; für größere Aufbauten wird eine Kanalerweiterung per Daisy‑Chain unterstützt. Mit PTP‑Technologie wird der Phasenfehler zwischen den Kanälen innerhalb von = 100 ns gehalten;
- Bei Mehrpunkt‑Erfassung müssen Mikrofone nicht einzeln mit einem Schallkalibrator kalibriert werden; die Empfindlichkeitseinstellungen für alle Mikrofone können direkt über TEDS durchgeführt werden;
- SonoDAQ Pro bietet 1000 V Isolation und eine hohe Störfestigkeit, sodass ein stabiler Betrieb in komplexen elektromagnetischen Umgebungen möglich ist.
Wenn Sie an Geräuschleistungsmessungen interessiert sind oder mehr über die Produkte von CRYSOUND erfahren möchten, füllen Sie bitte das untenstehende Kontaktformular aus. Unser Team wird so schnell wie möglich antworten.


