


Während der Pilotproduktion und beim Hochfahren der Fertigungslinie treten viele Probleme anders auf, als die Teams es ursprünglich erwarten. Manchmal beginnt es mit einer kleinen Schwankung an einer Teststation oder mit dem Kommentar eines Linieningenieurs: "Dieses Ergebnis sieht etwas ungewöhnlich aus."
Wenn jedoch Taktzeit, Ausbeuteziele und Liefermeilensteine alle unter Druck stehen, können sich diese scheinbar geringfügigen Auffälligkeiten schnell verstärken und beginnen, den gesamten Produktionsrhythmus zu beeinträchtigen.
Wir arbeiten mit Huaqin als langfristigem Partner zusammen. Mit dem Fortschreiten der Projekte wurden die Herausforderungen auf der Fertigungslinie zunehmend komplexer. Vor Ort erweiterte sich unsere Rolle nach und nach von der grundlegenden Unterstützung bei Produktionstests hin zu Problemanalysen und bereichsübergreifender Koordination während der Pilotproduktion. In vielen Fällen lag der Fokus nicht einfach nur darauf, ob eine Teststation funktionierte, sondern darauf, Unsicherheiten frühzeitig aufzufangen und zu verhindern, dass sie Liefertermine aus dem Takt bringen.
Die folgenden beiden Erfahrungen stammen beide aus der Pilotproduktionsphase von Huaqin‑Projekten. Es handelt sich nicht um Ausnahmefälle. Im Gegenteil, sie stehen für die Art alltäglicher Probleme, die die Realität der Produktionslinienbelieferung am treffendsten widerspiegeln.
Probleme bei der Dichtheitsprüfung in Projekt α
Während des Pilot‑Ramp‑ups von Projekt α zeigte die Dichtheitsprüfstation für das Audiomikrofon eine deutliche Instabilität. Bei derselben Produktcharge schwankten die Durchlaufquoten bei Wiederholungstests deutlich und unterbrachen häufig den Arbeitsrhythmus der Station. Die erste Fehlersuche konzentrierte sich naturgemäß auf das Testsystem selbst, einschließlich Softwarelogik, Gerätestatus und grundlegenden Parametereinstellungen. Es wurde jedoch bald klar, dass das Problem nicht aus diesen Bereichen stammte.
Mit der fortschreitenden Vor‑Ort‑Verifizierung bestätigten wir nach und nach, dass die Auffälligkeit enger mit der mechanischen Struktur und den Materialeigenschaften des Produkts zusammenhing. Dieses Modell verwendete eine vergleichsweise ungewöhnliche Materialkombination. Eine Dichtlösung, die in früheren Projekten gut funktioniert hatte, konnte bei der tatsächlichen Kompression keine gleichbleibende Performance sicherstellen. Schon geringfügige Abweichungen im Anpressdruck reichten aus, um die Testergebnisse zu beeinflussen.
Sobald die Richtung des Problems geklärt war, wurde der Ansatz vor Ort entsprechend angepasst. Anstatt die bestehende Lösung immer wieder nachzujustieren, kehrten wir dazu zurück, die Kompatibilität zwischen Materialien und Struktur zu verifizieren. In der folgenden Zeit arbeiteten wir gemeinsam mit dem Engineering‑Team des Kunden an der Fertigungslinie und testeten mehrere Materialoptionen. Dazu gehörten verschiedene Arten von Silikon und Dämpfungsmaterialien, unterschiedliche Silikonhärten sowie Anpassungen der Stopfenkompressionsmethoden. Jeder Schritt wurde anhand realer Testergebnisse bewertet, bevor es weiterging.
Der Prozess war weder schnell noch besonders ausgeklügelt. Im Kern lief es darauf hinaus, immer wieder eine Frage zu beantworten: Lässt sich diese Lösung unter realen Produktionslinienbedingungen stabil betreiben?
Schließlich stabilisierten sich die Ergebnisse der Dichtheitsprüfung nach der Einführung einer kundenspezifischen weichen Silikondichtung und der Feinabstimmung der Parameter nach und nach. Die Station konnte kontinuierlich laufen, und der Rhythmus der Pilotproduktion wurde wiederhergestellt.
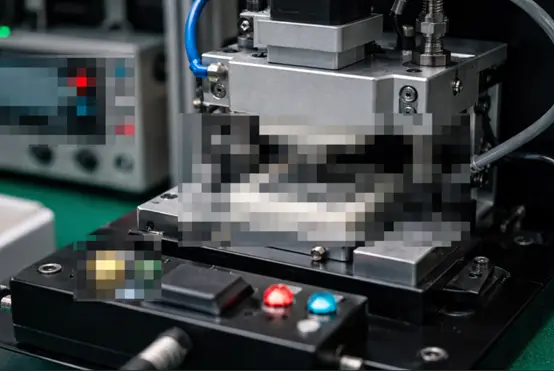
Abbildung 1. Diagramm der Testvorrichtung
Probleme mit dem Rauschpegel in Projekt β
Im Vergleich zum Dichtheitsproblem in Projekt α war die in der Pilotproduktion von Projekt β aufgetretene Rauschpegel‑Auffälligkeit in der Diagnose komplexer.
Während der Kopfhörer‑Pilotproduktion für Projekt β am Huaqin‑Standort Nanchang löste die Rauschpegel‑Teststation wiederholt Alarme aus. Die Testdaten zeigten, dass die gemessenen Geräuschpegel die Spezifikationsgrenzen konstant überschritten und den Pilotproduktionsplan erheblich beeinträchtigten. Dieses Modell verwendete hochsensitive Treiber in Kombination mit einem neuen Schaltungsdesign, wodurch die potenziellen Geräuschquellen von vornherein komplexer wurden. Es handelte sich nicht um ein Problem, das sich durch die Anpassung eines einzelnen Parameters lösen ließ.
Anstatt uns ausschließlich auf die Teststation zu konzentrieren, untersuchten wir das Problem gemeinsam mit dem Audio‑Team des Kunden aus einer Systemperspektive entlang der gesamten Signalkette. Der Prozess umfasste das schrittweise Testen unterschiedlicher Schirmkabel, das Anpassen von Erdungsstrategien, die Bewertung verschiedener Bluetooth‑Dongle‑Anschlussmethoden sowie die Isolierung potenzieller Stromversorgungs‑ und elektromagnetischer Störquellen in der Testumgebung.
Durch kontinuierliche Spektrumanalyse und Vergleichstests wurde der Umfang des Problems nach und nach eingegrenzt. Letztlich wurde bestätigt, dass der erhöhte Rauschpegel in erster Linie mit Störeinflüssen aus der Stromversorgung des Bluetooth‑Dongles zusammenhing, kombiniert mit Unterschieden im Produktverhalten in verschiedenen Betriebszuständen. Nachdem dieses Fazit gezogen war, wurden die entsprechenden Konfigurationen vor Ort angepasst und verifiziert. In der Folge bewegten sich die Rauschpegelmessungen wieder in einem stabilen und beherrschbaren Bereich, sodass die Pilotproduktion fortgesetzt werden konnte.
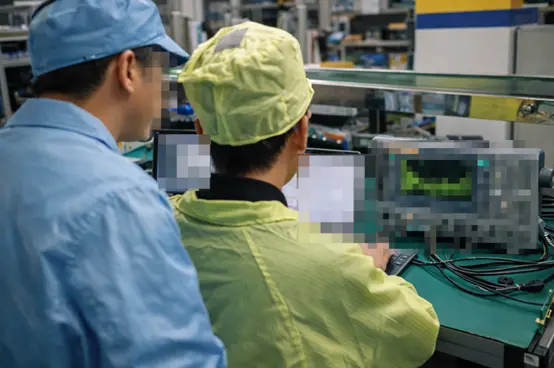
Abbildung 2. Gemeinsam mit den Ingenieuren des Kunden Probleme lösen
Gemeinsame Merkmale von Problemen in der Pilotproduktion
Blickt man auf diese beiden Erfahrungen aus der Pilotproduktion zurück, wird deutlich, dass trotz der unterschiedlichen Erscheinungsformen die zugrunde liegenden Diagnoseprozesse sehr ähnlich waren. Egal ob es um Dichtheitsinstabilität oder übermäßiges Rauschen ging - die Ursache ließ sich nicht auf ein einzelnes Modul eingrenzen. Für eine wirksame Lösung waren Vor‑Ort‑Bewertungen über mechanische Struktur, Materialien, Systembetriebszustände und Testbedingungen hinweg erforderlich.
Während der Pilotproduktion liegen Problemen dieser Art nur selten fertige Antworten zugrunde. Ebenso unwahrscheinlich ist es, dass sie in einem einzigen Verifizierungszyklus gelöst werden. Viel häufiger werden durch wiederholte Versuche, Vergleiche und Ausschlussverfahren nach und nach Lösungen erarbeitet, die sich wirklich für den langfristigen Betrieb der Fertigungslinie eignen.
Die Belieferung über die Fertigungslinie verläuft nur selten vollkommen reibungslos. In vielen Fällen entscheiden letztlich jene unerwarteten Probleme, die unmittelbar bei ihrem Auftreten gelöst werden müssen, darüber, ob ein Projekt wie geplant vorankommt. In unserer langfristigen Zusammenarbeit mit Kunden findet unsere Arbeit häufig genau in diesen kritischen Momenten statt - Seite an Seite mit den Engineering‑Teams, um Prozesse zu stabilisieren, das Momentum zu halten und Projekte Schritt für Schritt voranzubringen. Wenn Sie sich ebenfalls wünschen, dass CRYSOUND Ihre Fertigungslinie unterstützt, können Sie das Formular "Get in Touch" unten ausfüllen.
Get Expert Advice for Your Application
Tell us about your testing requirements and our engineers will recommend the right solution.


