


Anomalous Sound EoL Testing helps robot manufacturers identify actuator defects before final assembly or shipment. This article explains the limits of manual inspection and presents CRYSOUND's automated Sound and Vibration testing workflow, system architecture, use cases, and production-line integration options for finger motors, joint modules, and reducers.
Por que a Detecção de Som Anômalo é Importante na Produção em Volume
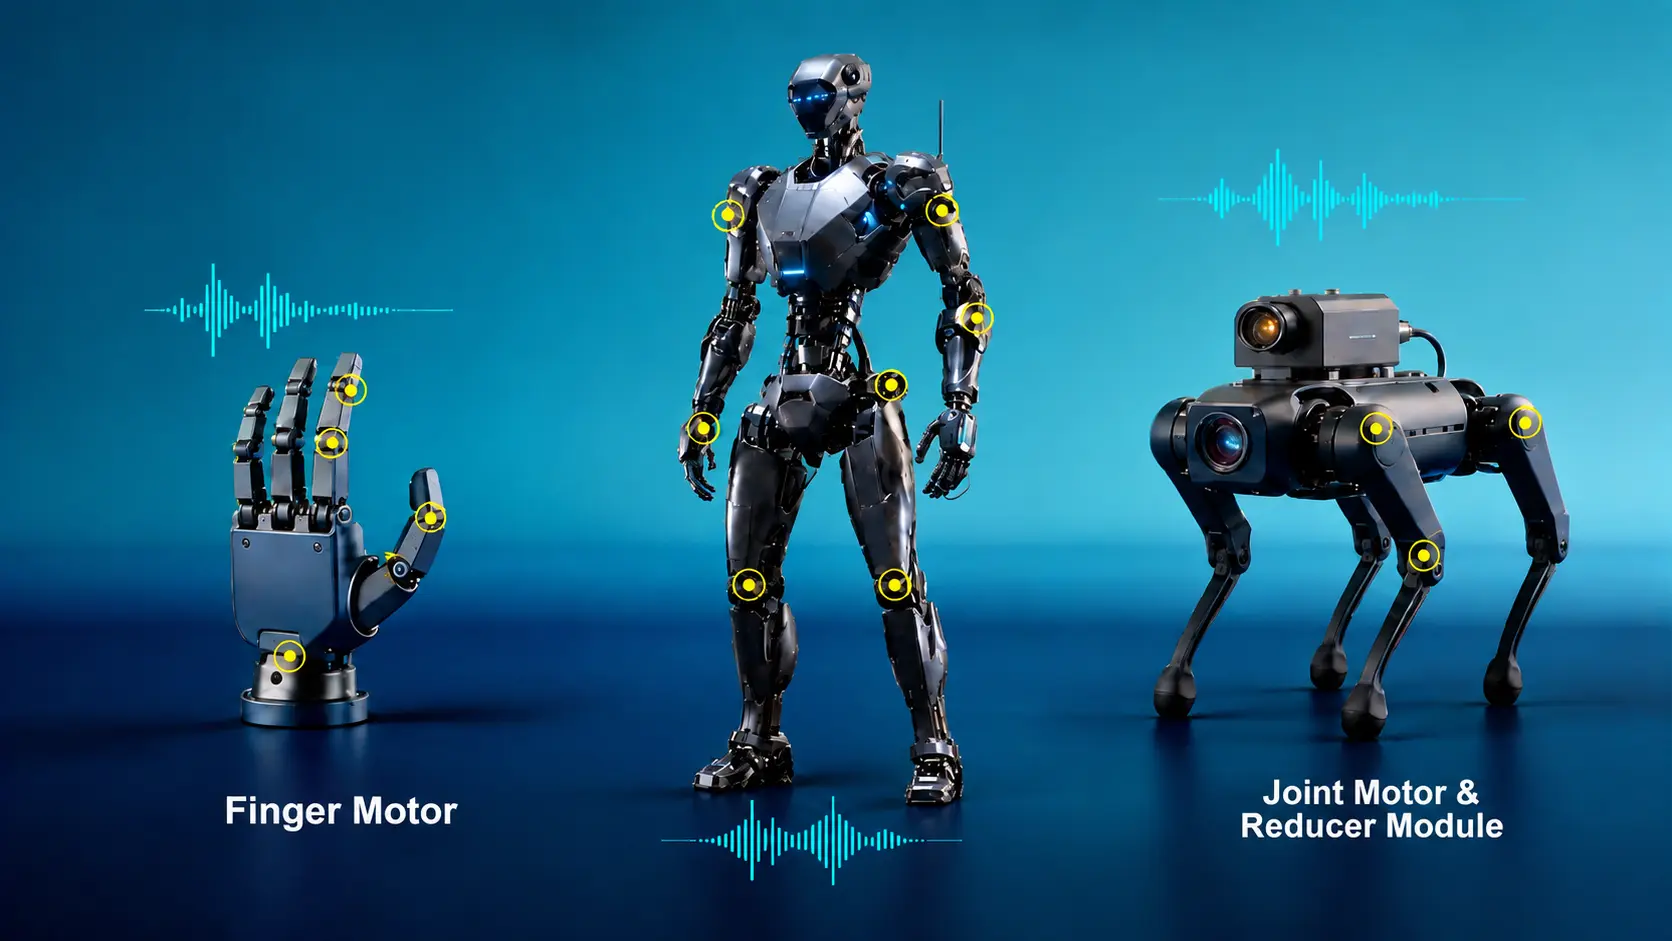
A IA incorporada está passando de demonstrações em laboratório para produção em volume. Plataformas emblemáticas como Tesla Optimus, Unitree H1 e Deep Robotics Jueying X20 estão em aceleração, e somente a China já formou mais de 1.600 clusters da indústria de robótica. No entanto, o setor enfrenta uma realidade dura: enquanto o software já consegue executar modelos de mundo e algoritmos VLA, a qualidade do hardware está se tornando o gargalo.
Na linha de produção, ruído anormal de motores de juntas, zumbido de redutores, ruído de alta frequência de mãos hábeis e vibração de juntas em robôs quadrúpedes são audíveis, mas difíceis de isolar. Eles representam um dos maiores obstáculos entre o envio e a aceitação pelo usuário final. Som Anômalo está longe de ser trivial - é um dos principais gatilhos de devoluções, recalls em lote e reclamações de OEMs.
Pontos Críticos da Inspeção Tradicional de Som Anômalo
À medida que os atuadores centrais avançam para aplicações de alta velocidade e alta precisão, ruído anormal de partida e parada em juntas, impactos de engrenamento em redutores e ruído ultra‑fraco de mãos hábeis tornaram‑se gargalos críticos de qualidade. A inspeção auditiva manual já não consegue acompanhar a aceleração da produção:
- Precisão inconsistente: Os critérios de julgamento variam com a experiência do inspetor, fadiga e troca de turno. Após quatro horas de escuta contínua, a consistência de julgamento pode cair durante turnos longos de escuta.
- Eventos transitórios facilmente perdidos: A janela de som anômalo durante a partida e parada das juntas é extremamente curta. Métodos convencionais de Leq deixam de registrar muitos eventos, elevando as taxas de falha de detecção durante a aceleração da produção.
- Ruído de múltiplas fontes difícil de isolar: Engrenamento, zumbido de motor, atrito do encoder e ressonância do drive se sobrepõem. A análise espectral de método único não consegue separar de forma confiável essas fontes acopladas.
- Ausência de testes padronizados ou gestão de dados: A escuta manual não consegue atender aos requisitos de takt time nem criar trilhas de dados automatizadas, limitando a capacidade e a gestão de qualidade.
- Defeitos só surgem em campo: Produtos com Som Anômalo podem chegar à montagem a jusante ou aos usuários finais, gerando reclamações, devoluções, reparos em garantia ou recalls em lote - elevando custos e corroendo a confiança na marca.
Valor Central da Solução de Teste EoL de Som Anômalo da CRYSOUND
Founded in 1996, CRYSOUND has focused on acoustic testing for 30 years. In motor Anomalous Sound EoL Testing, the company has built deep acoustic expertise and deployed automated solutions across key embodied-AI actuator categories, including finger-joint motors, joint motors and joint modules. Core value includes:
- Detecção automatizada de som anômalo com julgamento aprovado/reprovado - eliminando subjetividade, fadiga e padrões inconsistentes da escuta manual.
- Análise orientada por IA com deep learning não supervisionado - enfrentando falhas de detecção e rejeições falsas que levam a reclamações de qualidade.
- Teste combinado de acústica e vibração - superando a limitação de configurações com único microfone, que frequentemente levam à identificação incorreta das fontes de falha.
- Teste paralelo multiestação para Som Anômalo e desempenho elétrico - aumentando o UPH em linhas de produção com alto takt time.
- Troca rápida de produto e gestão de receitas - reduzindo investimento redundante em equipamentos em linhas multiproduto.
- Integração nativa com MES e rastreabilidade de dados - mantendo registros completos de qualidade para requisitos de auditoria de OEMs e marcas.
Clientes‑Alvo e Casos de Uso
Clientes‑Alvo
- OEMs de robôs humanóides e robôs quadrúpedes com cadeias de fornecimento de motores verticalmente integradas.
- Fornecedores de Nível 1 de módulos de juntas e redutores, cobrindo desde a fabricação de motores até a montagem final.
- Fornecedores de Nível 2 de motores para mãos hábeis e juntas de dedos que atendem múltiplas marcas de robótica.
- Empresas de IA incorporada em fase de aumento de produção que exigem 100% de triagem EoL de som anômalo.
Casos de Uso Típicos
| Dispositivo em Teste | Produto Típico | Foco do Teste de Som Anômalo |
|---|---|---|
| Motor de junta de dedo (sem núcleo) | Micromotor para mãos hábeis | Ruído ultra‑fraco, eventos transitórios e zumbido de alta frequência |
| Módulo de junta (redutor + motor) | Junta de robô humanóide | Impacto de engrenamento e som anômalo acoplado de múltiplas fontes |
| Motor de junta de robô quadrúpede | Junta de robô quadrúpede | Ruído de operação em alta velocidade, assinaturas de vibração e consistência de durabilidade |
| Redutor de engrenagens | Redutor harmônico/planetário | Ruído de engrenamento e anomalias em rolamentos |
Arquitetura da Solução
Arquitetura do Sistema
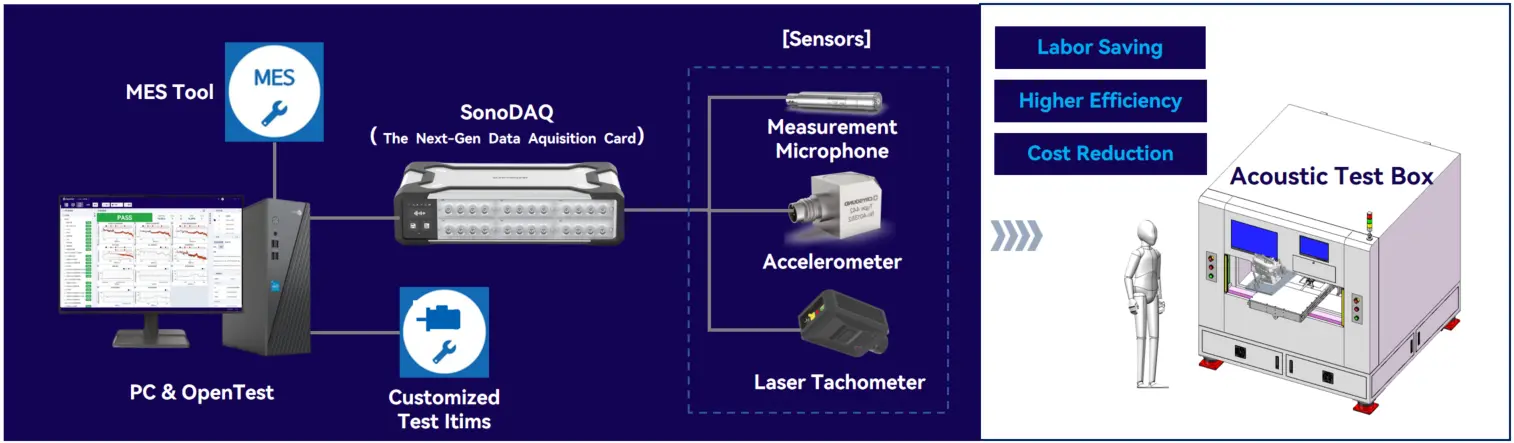
A solução da CRYSOUND segue um fluxo de trabalho em quatro estágios: aquisição precisa de acústica e vibração → análise de sinal multidimensional → julgamento baseado em IA → rastreabilidade de dados em circuito fechado. Todo o processo de teste é concluído automaticamente dentro do takt time da linha de produção:
- Aquisição precisa: O DUT (dispositivo em teste) é colocado dentro de uma Câmara Acústica de Teste. Sensores de alta precisão capturam som e vibração em toda a faixa de 20 Hz a 20 kHz enquanto adquirem, de forma síncrona, corrente, tensão e outros parâmetros elétricos.
- Análise multidimensional: O sistema combina análise espectral FFT, análise em oitavas, detecção de som anômalo transitório e análise de qualidade sonora (SQA) para caracterizar as características acústicas em múltiplas dimensões.
- Julgamento por IA: Um modelo de deep learning não supervisionado detecta som anômalo, classifica automaticamente unidades aprovadas e reprovadas e oferece aprendizado online para novos padrões de ruído.
- Rastreabilidade em circuito fechado: Os dados de teste são analisados estatisticamente, armazenados automaticamente e integrados ao MES para rastreabilidade completa por unidade.
Vantagens Centrais
1. Proprietary algorithms: Overcoming the limitation of traditional SPL and FFT methods that cannot reliably identify anomalous sound.
| Tipo de Som Anômalo | Método Tradicional | Algoritmo CRYSOUND |
|---|---|---|
| Ruído transitório em escala de milissegundos durante partida, parada ou reversão | Perdido devido à janela de média temporal | Detecção transitória proprietária; captura estável com amostragem de 48 kHz |
| Ruído de 1-20 kHz, incl. engrenamento de redutor na faixa de 1-5 kHz | Difícil de julgar por meio de limiares simples de SPL ou espectro | SQA proprietária e comparação de razão de energia por banda de frequência |
| Acoplamento de múltiplas fontes: motor + redutor + drive | Operadores não conseguem distinguir de forma confiável as fontes | Modelo de anomalias baseado em IA configurado com amostras de referência representativas |
| Padrões de ruído inéditos em novos lotes | Não consegue lidar de forma confiável | Aprendizado online com clusterização automática de novos padrões |
2.Especificações principais do sistema: cobrindo ruído de motores de juntas, zumbido de redutores, ruído de alta frequência de mãos hábeis e vibração de robôs quadrúpedes.
| Métrica | Valor Típico | Importância para o Setor |
|---|---|---|
| Gama de frequência | 20 Hz a 20 kHz | Faixa audível completa |
| Taxa de amostragem | 48 kHz | Atende aos requisitos de detecção de transitórios |
| Gama dinâmica | 160 dB | Cobre uma ampla faixa de níveis de ruído de motores |
| Precisão de teste | ±0.05 dB | Muito acima da capacidade de discriminação auditiva humana |
| MTBF | >20,000 h | Suporta operação contínua 24×7 em linha |
| Taxa de falha de detecção | <0.1% | Muito abaixo da taxa de falha de detecção de 3-5% da inspeção manual |
3.Hardware e software verticalmente integrados: totalmente configuráveis para entrega padronizada ou customizada, garantindo confiabilidade de longo prazo e facilidade de uso.
| Módulo Interno | Modelo Selecionável | Descrição |
|---|---|---|
| Microfone de medição | CRY3203-S01; campo livre, pré‑polarizado, baixo ruído próprio, alta faixa dinâmica; 3,15 Hz-20 kHz, 50 mV/Pa | Aquisição acústica precisa para testes de som anômalo |
| Acelerómetro | CRY433; um único eixo; 0,5 Hz a 8 kHz, 100 mV/g | Ampla faixa dinâmica e grande cobertura de picos |
| Aquisição de dados | CRY5810 SonoDAQ LT; aquisição síncrona multicanal; amostragem de 204,8 kHz | Medição síncrona eficiente de sinais acústicos, de vibração e de tensão; até 24 canais por unidade |
| Câmara de Ensaio Acústico | Manual and pneumatic models; background noise <15 dB(A), insertion loss >60 dB(A) | Múltiplas configurações para integração em linha de produção |
| Plataforma de teste | Plataforma OpenTest com modo de sequência, julgamento automático, emissão de relatórios, integração com MES e rastreabilidade | Algoritmos proprietários de som anômalo mais modelo de julgamento por IA |
Resultados e Entregáveis
O sistema gera automaticamente resultados de teste de ponta a ponta, atendendo aos requisitos de auditoria para inspeção de qualidade, gestão da qualidade, registros de produto e rastreabilidade de dados:
- Teste de potência sonora: suporta determinação da potência sonora com base em pressão sonora em conformidade com ISO 3744 e ISO 3746 quando o ambiente de medição e as condições de instalação exigidos são atendidos.
- Análise tempo‑frequência: Espectros FFT de 20 Hz a 20 kHz identificam harmônicos de ordem de motor, frequências de engrenamento e frequências de defeitos em rolamentos, enquanto visualizam a distribuição de SPL por banda.
- Análise em oitavas: fornece análise em oitavas inteiras 1/1 e terços de oitava 1/3 para separar sinais acústicos por banda de frequência para análise de fontes de ruído e trabalhos de redução de ruído.
- Curva RMS no domínio do tempo: A variação RMS de alta resolução captura surtos de energia transitória durante partida/parada do motor, reversão e mudanças de velocidade com resolução em milissegundos.
- Análise de loudness: Modelos psicoacústicos calculam a loudness em regime estacionário (sone) e a distribuição por bandas críticas (bark), fornecendo uma base objetiva para a suavidade percebida.
- Análise de qualidade sonora (SQA): Calcula loudness, agudeza, aspereza, força de flutuação e tonalidade para quantificar a qualidade sonora percebida e sinalizar defeitos ocultos quando o nível global está dentro dos limites, mas o caráter do som é anômalo.
- Análise de Som Anômalo Transitório: Detecção de energia de impacto em janelas curtas e análise de envoltória localizam eventos não estacionários como pancadas de engrenagem, defeitos em rolamentos e impactos de reversão.
- Deep learning não supervisionado: Modelos de anomalia baseados em autoencoders e aprendizado contrastivo não exigem grandes conjuntos de dados rotulados de defeitos, lidando com ruído acoplado de múltiplas fontes e sinais ultra‑fracos.
- Julgamento automático: Aprovação/reprovação multidimensional com limiares configuráveis e classificação multinível de defeitos para 100% de classificação automatizada em linhas de produção.
- Relatórios estatísticos: Painéis para total de testes, contagens de aprovados/reprovados, rendimento e tempo de ciclo, com filtros por lote e modelo de produto.
- Arquivo de áudio WAV: Áudio bruto armazenado em formato WAV sem perdas, estruturado por ID de produto e lote para reprodução offline, análise diagnóstica e iteração de modelos de IA.
- Rastreabilidade de dados: Cada produto mantém um registro completo de teste - características acústicas, resultado de julgamento e carimbo de data/hora. A integração nativa com MES oferece rastreabilidade completa para auditorias.
Estudos de Caso de Clientes
Teste EoL de Som Anômalo em Motores de Dedos - Valor para o Cliente
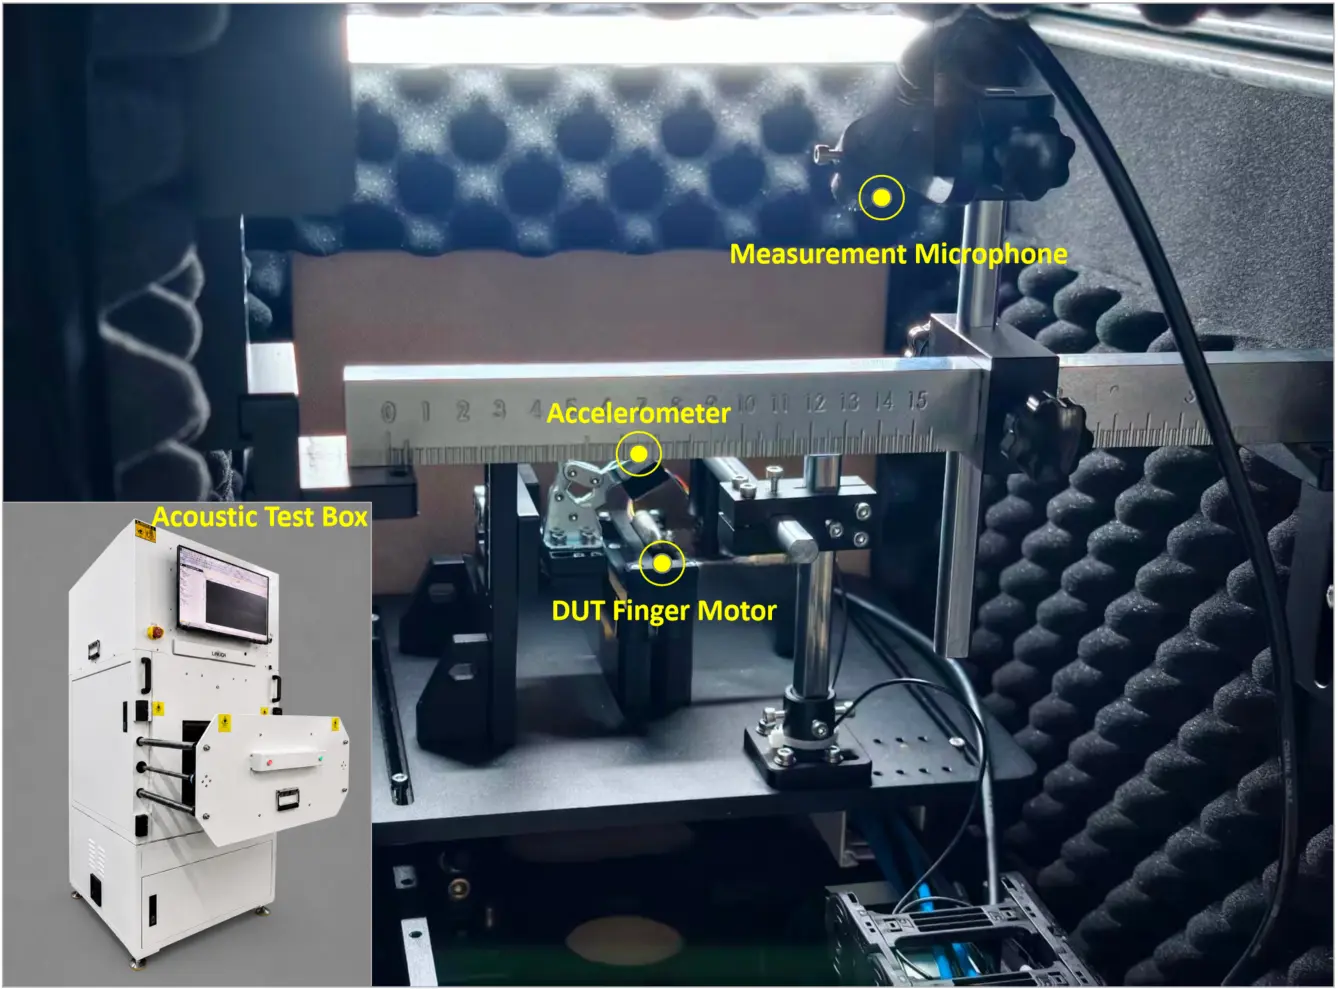
- Inspeção baseada em máquina substitui escuta manual: O sistema avalia quantitativamente assinaturas de som anômalo de micromotores de dedos, eliminando o viés subjetivo de audição e estabelecendo critérios de QC unificados e rastreáveis.
- Aquisição de canal duplo: Acelerômetros e microfones de medição capturam de forma síncrona dados de vibração e acústica, concluindo a análise multidimensional em um único ciclo de fixação.
- Design integrado de caixa acústica vertical de teste: Tela de operação embutida e mecanismo de porta permitem integração direta na linha de produção sem um ambiente acústico separado, reduzindo o custo de modificação do local.
- Fluxo de trabalho com um único botão: Carregar o produto, fechar a porta, executar o teste automático e receber o resultado. Cada estação elimina de um a dois funcionários fixos de QC.
- Integração com MES e rastreabilidade: Os dados de teste são enviados em tempo real para a plataforma de gestão da qualidade, apoiando o fluxo de controle de qualidade do cliente.
Teste EoL de Som Anômalo em Módulos de Redutor para Robôs Quadrúpedes - Valor para o Cliente
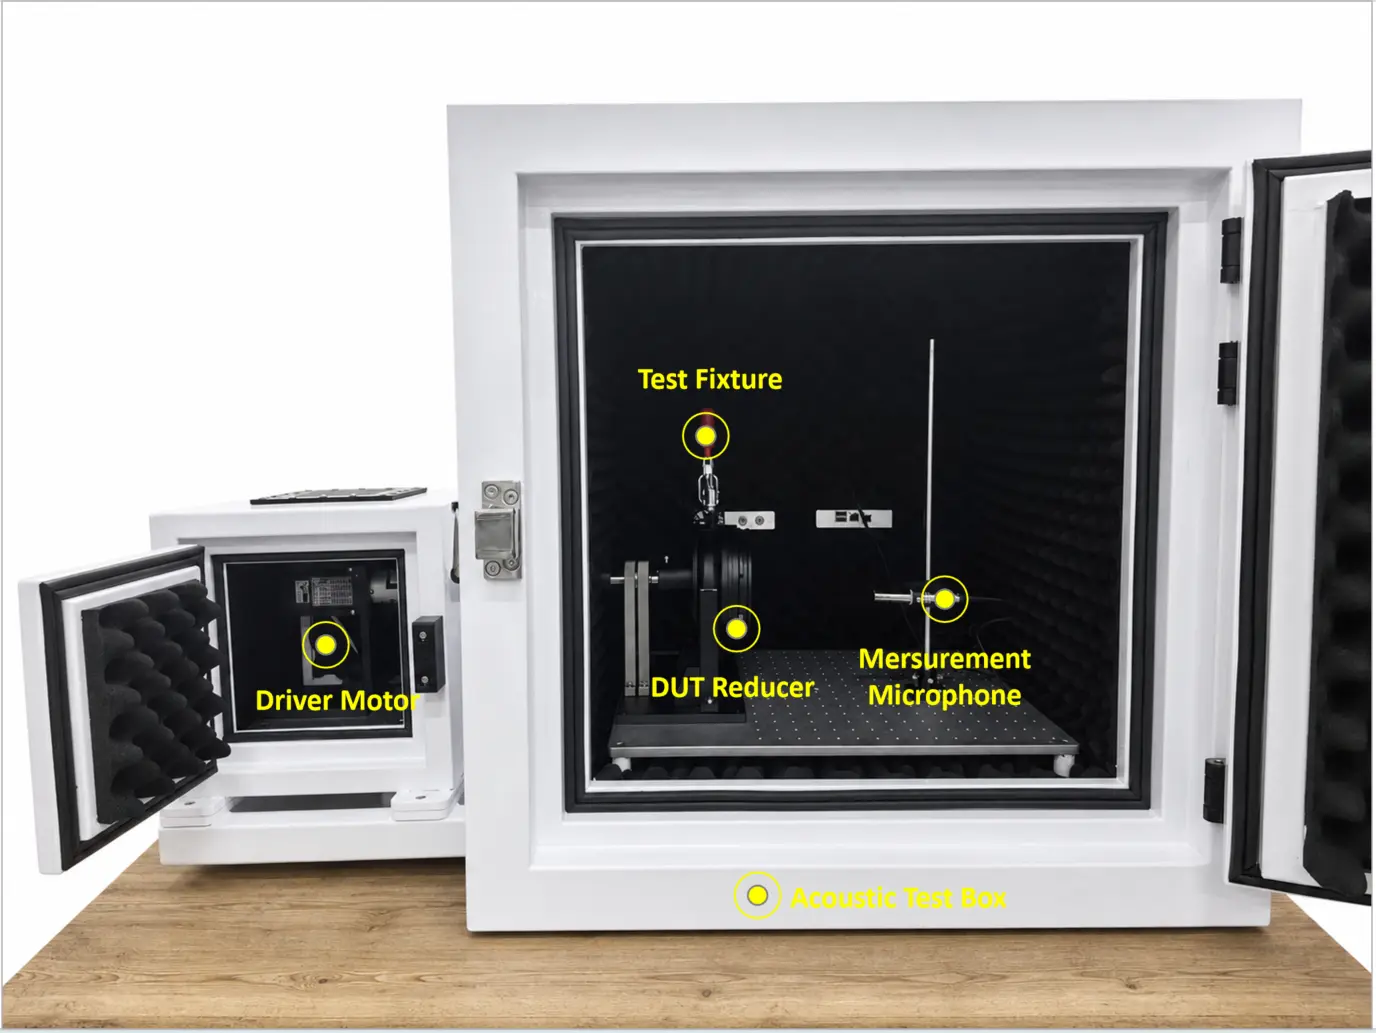
- Substituição do julgamento subjetivo: Microfones de medição adquirem o ruído de operação do redutor para análise quantitativa, criando critérios de julgamento unificados para QC de juntas de robôs de precisão.
- Ambiente de teste acusticamente isolado: Um gabinete com espuma interna de absorção sonora atenua de forma eficaz o ruído ambiente da fábrica, permitindo a captura de sinais fracos de som anômalo de redutores de baixo ruído.
- Design modular de fixação: Dispositivos de carga e teste se adaptam rapidamente a diferentes especificações de redutores de juntas, minimizando investimento redundante em equipamentos entre variantes de produto.
- Arquivo completo de dados acústicos: Cada produto recebe um registro acústico completo, ajudando a atender requisitos de auditoria de qualidade e a melhorar a padronização da linha de produção.
Por que a CRYSOUND?
- 30 anos de experiência em acústica: Desde 1996, a CRYSOUND tem se concentrado em testes acústicos, desenvolvendo forte capacidade técnica e ampla experiência setorial.
- P&D interna full‑stack: Microfones de medição, acelerômetros, hardware de aquisição de dados, Câmaras Acústicas de Teste e software de teste - todos desenvolvidos internamente para compatibilidade do sistema e confiabilidade de longo prazo.
- Algoritmos de IA de ponta: Detecção proprietária de som anômalo transitório e deep learning não supervisionado abordam acoplamento de múltiplas fontes e ruído ultra‑fraco que métodos convencionais de Leq/FFT não conseguem tratar.
- Taxa de falha de detecção líder do setor: O julgamento orientado por IA reduz a taxa de falha de detecção para menos de 0,1%, muito abaixo dos 3-5% típicos da escuta manual.
- Comprovado em linhas de produção: Implantado em múltiplos cenários de produção em massa, incluindo micromotores sem núcleo e módulos de juntas, com cobertura estendida para eletrônicos automotivos e eletrodomésticos inteligentes.
Perguntas Frequentes (FAQ)
P: Que tipos de som anômalo esta solução consegue detectar?
R: Impacto de engrenamento de redutores, zumbido de motor, anomalias em rolamentos, atrito de encoder, ruído transitório de partida/parada e mais. O sistema utiliza fusão de múltiplos algoritmos - FFT, análise de transitórios, SQA e IA - para cobertura abrangente.
P: O takt time de teste consegue atender aos requisitos de produção em massa?
R: A solução oferece um processo padronizado com Câmaras Acústicas de Teste automatizadas e testes paralelos multiprocesso. O fluxo de teste é customizado por tipo de dispositivo para minimizar o tempo de ciclo e maximizar o UPH.
P: De quanto dado de treinamento o modelo de IA precisa?
R: O sistema utiliza deep learning não supervisionado - não é necessário um grande conjunto de dados rotulados de defeitos. Com apenas 100 amostras de unidades boas, o aprendizado online melhora continuamente a precisão e novos lotes de produto se adaptam rapidamente.
P: Como esta solução pode ser integrada a uma linha de produção existente?
A: The solution is delivered as an integrated standalone workstation - Acoustic Test Chamber, acquisition system and software. Fixtures are customized to match existing line interfaces, and the software natively supports MES integration, shortening the integration cycle.
P: A Câmara Acústica de Teste consegue suportar o ruído ambiente da fábrica?
R: Ruído de fundo da Câmara Acústica de Teste ≤20 dB(A) sob ruído externo ≤80 dB(A), com isolamento sonoro >60 dB. Isso atenua de forma eficaz o ruído ambiente da fábrica, preservando a precisão de medição.
P: Quanto tempo a implantação normalmente leva?
R: Soluções padrão: 3-6 semanas desde a confirmação dos requisitos até o início da operação em linha, incluindo customização de fixações, depuração de software e comissionamento em campo. Soluções customizadas: o cronograma é definido durante a avaliação inicial.
P: Como a precisão de teste em longo prazo é mantida?
R: O sistema suporta verificações pontuais periódicas e calibração regular com o calibrador acústico CRY3016. Com MTBF >20.000 horas, ele suporta operação contínua 24×7. A precisão de teste de ±0,05 dB está muito acima da precisão auditiva humana.
Consultoria de Solução
Need a reliable Anomalous Sound EoL Testing solution for your robot actuators? CRYSOUND can recommend a test configuration based on your product architecture, takt time, and production-line requirements. To discuss your application, please complete the Get in touch form below.


